Teste de pressão em tubos metaloplásticos: procedimento e nuances da execução

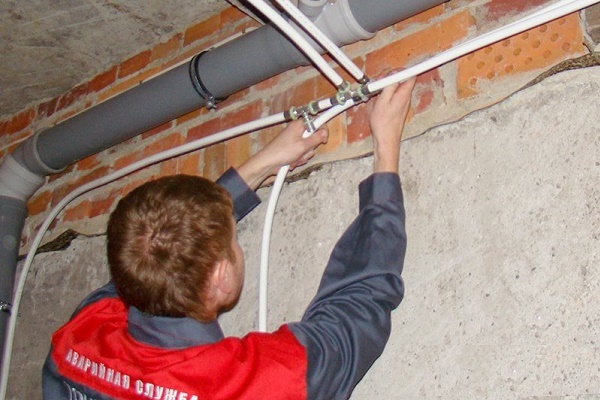
Uma excelente alternativa aos tradicionais tubos de aço são os produtos tecnológicos de metaloplástico. Eles ganharam particular popularidade no setor de encanamento. O metaloplástico é utilizado na montagem e reparo de tubulações de pressão, circuitos não pressurizados de abastecimento de água quente e fria, bem como sistemas de aquecimento.
Na formação de juntas, é utilizado um método simples e acessível – a crimpagem de tubos metaloplásticos. Explicaremos como realizar este trabalho, quais ferramentas serão necessárias para um encanador autônomo para construir ou reparar sistemas. Nossas recomendações ajudarão a alcançar o mais alto resultado de qualidade.
Conteúdo do artigo:
Crimpagem: conceito em sentido amplo
O próprio conceito de 'teste de pressão', aplicado a tubos metaloplásticos, deve ser considerado em sentido amplo. Por exemplo, por teste de pressão frequentemente se entendem os testes padrão realizados por método hidráulico ou pneumático.
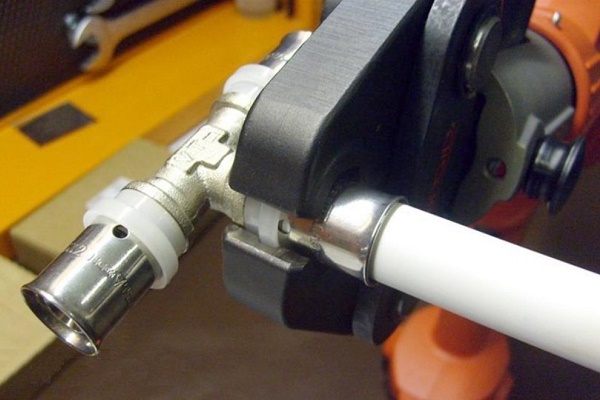
Mas a prática moderna mostra que o termo 'crimpagem' também se aplica logicamente ao procedimento de conexão de um acessório e um tubo metaloplástico. Este tipo de conexão é realizado pela tecnologia de compressão de força usando uma ferramenta especial (alicates de pressão).
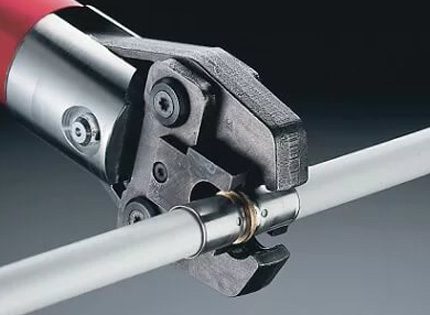
Independentemente das condições de instalação e das tecnologias aplicadas, a construção de tubulações de água ou outras utilidades baseadas em tubos metaloplásticos é acompanhada por testes de estanqueidade e resistência.
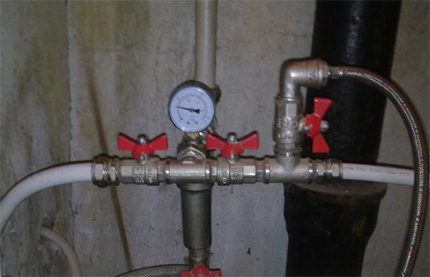
Geralmente, o processo de teste é realizado por método hidráulico. Mas não se exclui a possibilidade de realizar testes pelo método pneumático.
Métodos de crimpagem de metaloplástico
O método hidráulico prevê o enchimento de tubos de metal-plástico com água, seguido pelo aumento da pressão até valores estabelecidos. Os testes podem abranger toda a tubulação instalada ou apenas trechos específicos.
O método pneumático prevê o uso de ar comprimido em vez de água. Este método de teste de pressão é considerado menos eficaz e mais perigoso em comparação com a opção hidráulica. E não importa se os tubos testados são metálicos ou de metal-plástico.
Opção #1: hidráulico
O processo não difere da opção padrão usada em tubulações de água de aço. A única nuance é que as pressões de trabalho para tubos plásticos têm valores menores do que os adotados para peças metálicas.
Consequentemente, a pressão de teste é calculada considerando as configurações padrão da pressão de trabalho para plástico pela fórmula:
Ri = Rrp * 1,5,
Nela, Ri é a pressão de teste; Rrp é a pressão de trabalho do tubo plástico.
A temperatura da água dentro da tubulação é permitida entre valores positivos de 5 – 40ºC.
Procedimento:
- Preparar o trecho a ser testado (instalar torneiras, tampões).
- Instalar 2 manômetros em diferentes pontos da tubulação.
- No nível superior da tubulação, instalar um purgador de ar.
- No nível inferior da tubulação, conectar uma bomba d'água.
- Preencher a tubulação com água do nível inferior para o superior.
- Abrir o purgador de ar para liberar o ar do sistema.
Dentro da tubulação de tubos de metal-plástico, a pressão deve ser aumentada lentamente, evitando picos bruscos. Tais condições de pressurização são fornecidas por uma prensa hidráulica manual.
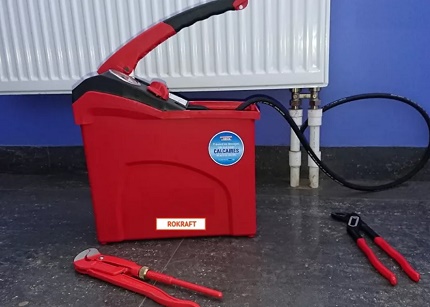
Até que o valor da pressão se aproxime do nível de trabalho, recomenda-se verificar visualmente periodicamente as áreas de possíveis vazamentos.
Normalmente, essas áreas são:
- conexões 'tubo em tubo';
- contato do tubo com a conexão;
- pontos de instalação de torneiras e tampões.
O aumento da pressão dentro dos tubos metaloplásticos para um valor que exceda o parâmetro de trabalho em 1,5 vezes só é permitido quando não houver pessoas próximas à linha em teste.
A pressão de teste estabelecida dentro da tubulação deve ser mantida por um determinado período. Para um sistema de abastecimento de água feito de tubos metaloplásticos, projetado para uso doméstico, adota-se um período mínimo de espera de cinco minutos.
Durante o período mínimo de teste adotado, não é permitida queda de pressão nos pontos de instalação dos manômetros de controle. Quando são observadas alterações negativas nos instrumentos de controle, essa condição indica falta de estanqueidade do sistema.
Deve-se reduzir a pressão ao valor de trabalho e verificar cuidadosamente os locais de possíveis vazamentos em todo o trecho dos tubos metaloplásticos. Corrija os defeitos encontrados e repita o procedimento de teste.
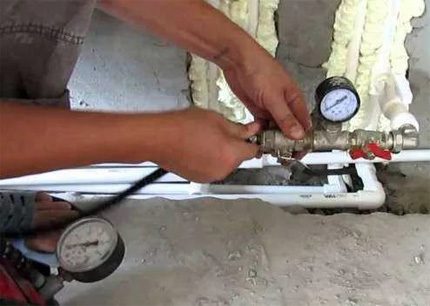
Os testes de estanqueidade são aprovados quando atendem às seguintes condições:
- não foram visualmente identificados vazamentos;
- não foram visualmente identificadas rupturas nas paredes dos tubos;
- não foram observadas alterações de pressão nos manômetros de controle por cinco minutos;
- não há deformações visíveis nas tubulações.
No entanto, é necessário esclarecer: se o período de espera ultrapassar o intervalo de cinco minutos, é permitida uma ligeira queda na pressão de teste devido à mudança natural na temperatura da água dentro dos tubos metaloplásticos.
Opção #2: pneumático
Caso não seja possível realizar o teste de pressão hidráulico por qualquer motivo, é permitida uma alternativa – o teste pneumático.
O método dos testes pneumáticos difere por uma forma ligeiramente diferente de verificar a estanqueidade, mas no geral praticamente repete o método hidráulico. Esta tecnologia não é usada com tanta frequência em tubos propriamente ditos, mas para a pressurização de dispositivos individuais, como tanques de expansão, caldeiras, trocadores de calor, etc., encontra ampla aplicação.
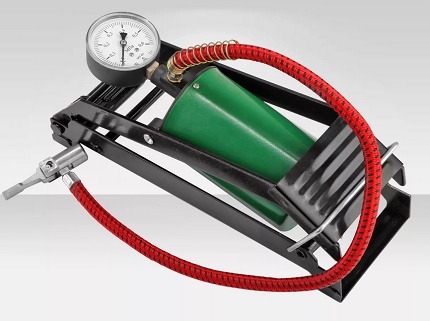
Para detectar locais de vazamento em condições de pressurização pneumática, geralmente usa-se solução de sabão. A tubulação montada é preenchida com ar sob pressão Pi = Prp * 1,15 e os locais de potenciais vazamentos são aspergidos com solução de sabão. A saída de ar é determinada pelo inchaço das bolhas.
Tal método de verificação permite detectar visualmente até mesmo pequenos vazamentos. Mas é bastante difícil para a pessoa que verifica monitorar a presença de vazamentos em locais de difícil acesso para observação visual.
O método de teste pneumático é adequado para testar a estanqueidade de conexões de tubos metaloplásticos com conexões ou pelo esquema "tubo dentro de tubo". Mas quando é necessário testar a resistência do sistema de tubulações, este método claramente não é o melhor. Aqui é necessário recorrer ao teste por método hidráulico.
Crimpagem como método de conexão
A prática de instalação de tubos metaloplásticos é marcada pela aplicação de vários métodos adequados para realizar todos os tipos de conexões:
- soldagem;
- com porcas;
- por crimpagem.
O último dos três métodos é justamente a crimpagem do tubo metaloplástico na área de sua junção com a conexão.
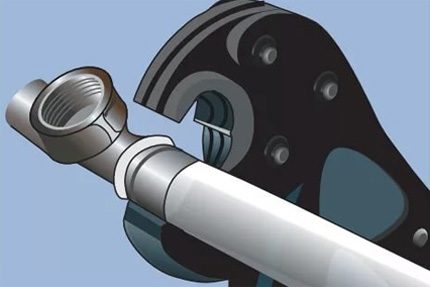
A metodologia dessa crimpagem se destaca por ações simples, acessíveis até mesmo para um encanador não profissional. O único detalhe é que para o trabalho são necessários os chamados alicates de pressão – uma ferramenta especial, graças à qual se cria uma conexão de crimpagem confiável.
Em geral, para a execução de trabalhos com a aplicação do método de crimpagem, é necessário o seguinte conjunto de ferramentas:
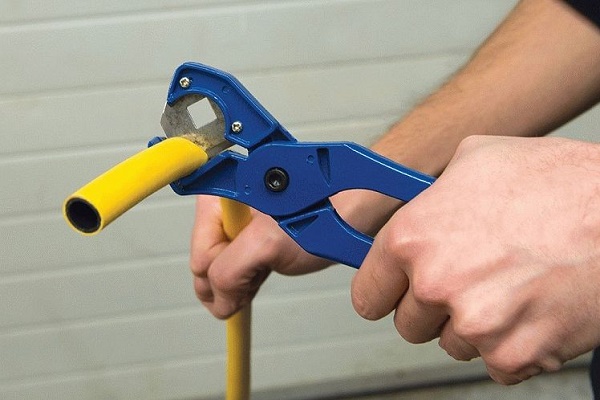
- cortador de tubos para tubos metaloplásticos;
- calibrador, expansor, chanfrador;
- alicates de pressão.
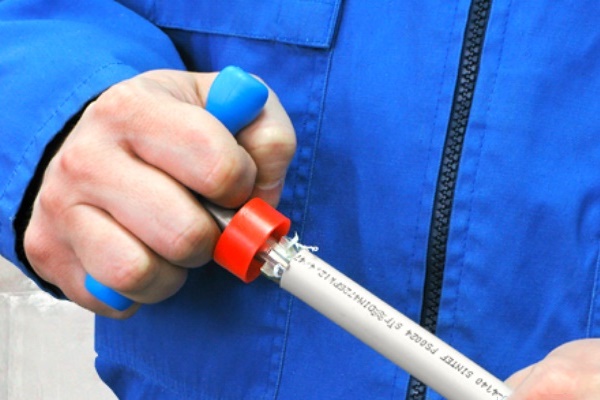
Com o cortador de tubos é feito um corte reto no tamanho desejado, sem deformação do tubo e em ângulo reto. Com o calibrador e o chanfrador, a parte final do tubo metaloplástico é preparada para a subsequente junção com a conexão.
Às vezes, também é necessário um expansor para o trabalho. Os alicates de pressão ocupam um lugar especial no processo. É com esta ferramenta que é feita a crimpagem da conexão preparada.
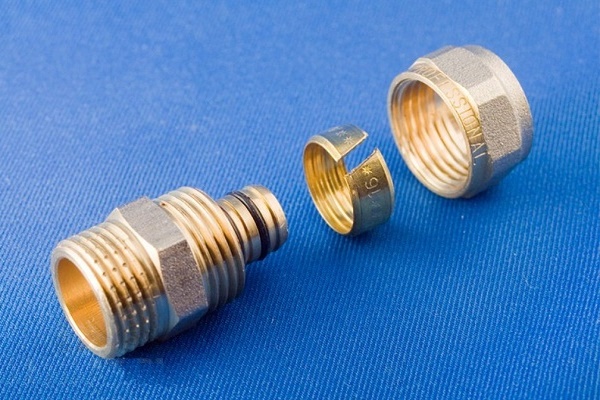
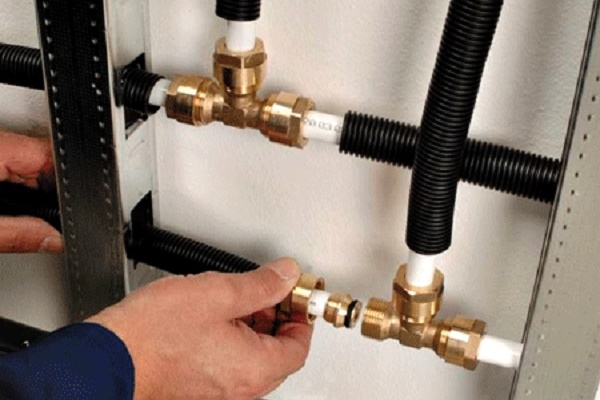
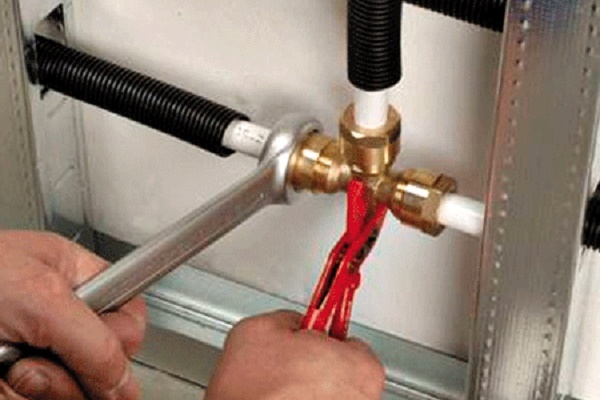
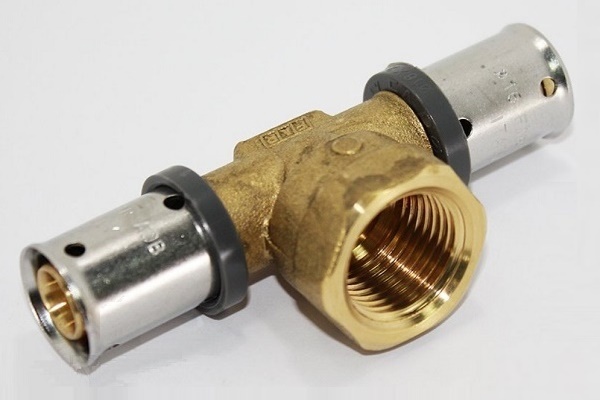
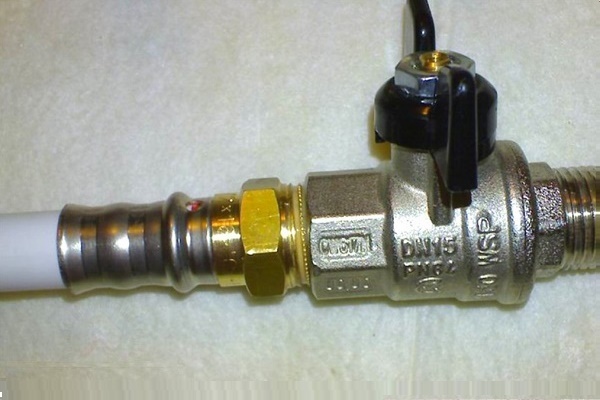
Na montagem de tubulações metaloplásticas, são utilizadas conexões de crimpagem e de compressão (também chamadas roscadas), e os passos de sua instalação são em grande parte semelhantes:
Como crimpar um tubo metaloplástico
O procedimento de crimpagem na conexão do tubo de metal-plástico com o fitting prevê a seguinte sequência de ações:
- Corte do tubo de metal-plástico no tamanho.
- Realização da calibração das suas extremidades.
- Remoção do chanfro no raio interno.
Em seguida, é feita a instalação da luva de crimpagem na extremidade do tubo.
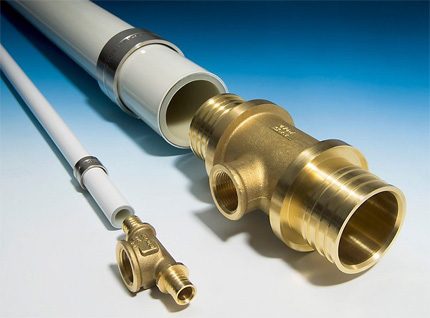
Após essas ações, dentro do tubo de metal-plástico pela extremidade onde está localizada a luva de crimpagem, insere-se a parte do conector do fitting. Move-se a luva de crimpagem ao longo do corpo do tubo, posicionando-a paralelamente ao conector. O guia para trabalhar com press fittings na montagem de tubulações de metal-plástico é fornecido aqui, recomendamos que consulte as informações úteis.
Aplicam-se os alicates de pressão na área da conexão, complementados com acessórios correspondentes ao diâmetro do tubo a ser processado. Apertam-se os cabos da ferramenta até o fim.
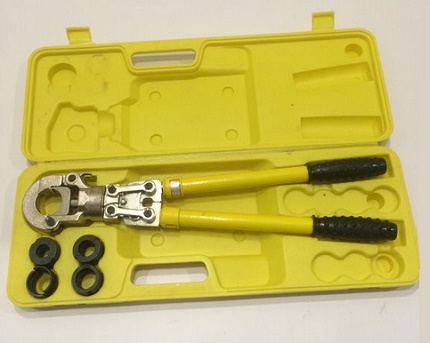
Tais ações são típicas para realizar a crimpagem com ferramenta manual. No entanto, além dos crimpadores manuais, existem dispositivos elétricos, hidráulicos e pneumáticos.
Estas variantes construtivas geralmente raramente são usadas no dia a dia. Sua finalidade é o setor industrial-produtivo. Em configuração, também diferem muito dos modelos manuais.
É importante notar algumas particularidades ao trabalhar com alicates de pressão. Apenas a crimpagem única é sempre permitida. Se por algum motivo não for possível fazer uma crimpagem de qualidade na primeira vez, não tente repetir a ação. A crimpagem defeituosa deve ser removida e o procedimento de crimpagem deve ser realizado novamente.
Vantagens e desvantagens da compressão
Ao avaliar a conexão de tubos de metal-plástico feita com alicates de pressão, é impossível não notar vantagens e desvantagens.
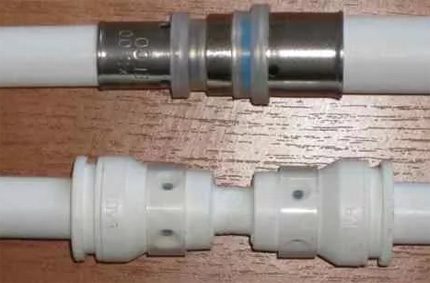
Tanto uns quanto outros determinam as condições onde esse método é adequado.
A lista das vantagens observadas é a seguinte:
- cria-se uma conexão que não requer manutenção;
- projetado para altas pressões de trabalho;
- alta resistência mecânica;
- longa vida útil;
- montagem fácil, simples e rápida.
Do ponto de vista das desvantagens existentes, os especialistas também destacam alguns fatores e geralmente os associam a critérios de manutenção ou instalação:
- cria-se uma conexão não desmontável;
- requer ferramenta especial (alicates de pressão).
A desvantagem é também que cada erro de crimpagem anula todo o trabalho.
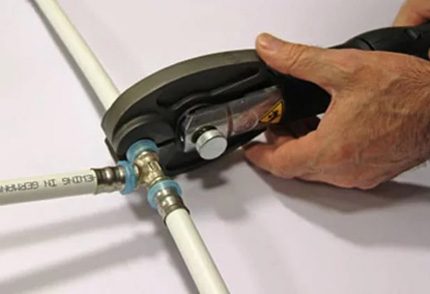
Além das desvantagens mencionadas, pode-se adicionar o alto custo da ferramenta principal – o alicate de pressão.
Na verdade, a ferramenta manual para uso doméstico não tem um preço tão alto quanto as automáticas. Mas mesmo assim, comprá-la não é vantajoso, pois a necessidade da ferramenta é praticamente descartável.
Conclusões e vídeo útil sobre o tema
No vídeo, você pode aprender como trabalhar com alicates de pressão mecânicos, ou seja, como crimpar conexões de tubos de metal-plástico.
A instalação de tubos metaloplásticos pelo método de crimpagem é recomendada em condições ambientais com temperatura não inferior a +10°C. O material adquirido (tubos) deve idealmente ser mantido nas novas condições por pelo menos 24 horas antes de iniciar a instalação.
O sistema de encanamento montado deve ser testado quanto à estanqueidade e resistência por meio de testes hidráulicos e pneumáticos.
Você tem experiência com tubos metaloplásticos e com a montagem de suas conexões? Conhece os detalhes técnicos deste trabalho que não foram abordados no artigo? Por favor, escreva comentários no formulário abaixo, faça perguntas e publique fotos.
 Press-fit para tubos de metal-plástico: tipos, marcação, finalidade + exemplo de trabalhos de montagem
 Corte de tubos em ângulo: vantagens e desvantagens de diferentes métodos + exemplo de execução dos trabalhos
 Como é feita a curvatura de tubos metálicos: detalhes técnicos da execução dos trabalhos
 Montagem de tubos metaloplásticos com as próprias mãos: tecnologia de conexão e exemplos de distribuição
 Soldagem de tubos de polipropileno: regras de execução dos trabalhos e análise de possíveis erros
 Substituição de tubos no banheiro: guia passo a passo para realizar os trabalhos
 Quanto custa a conexão de gás a uma casa particular: preço da organização do fornecimento de gás
 Melhores máquinas de lavar com secagem: ranking de modelos e dicas para compradores
 O que é temperatura de cor da luz e nuances na escolha da temperatura das lâmpadas para suas necessidades
 Substituição do aquecedor a gás no apartamento: documentação da substituição + normas e requisitos básicos
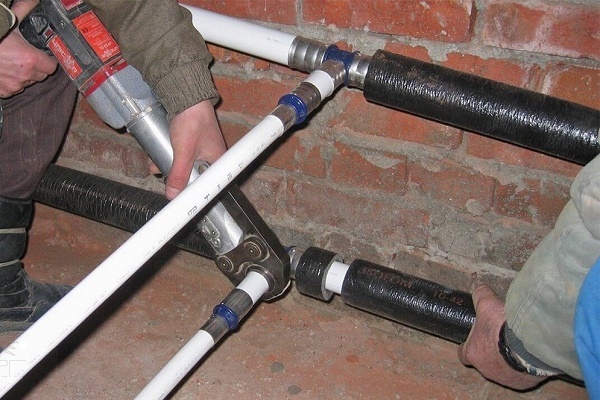
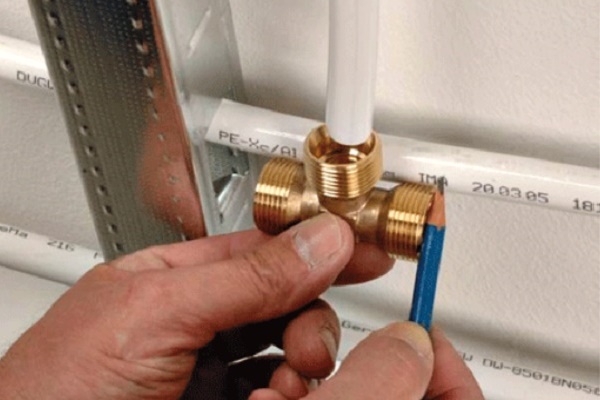
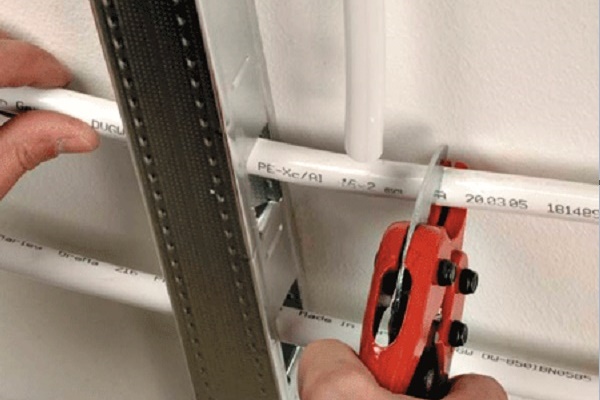
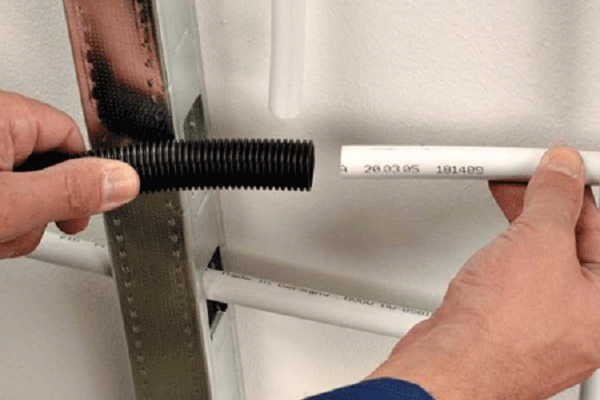
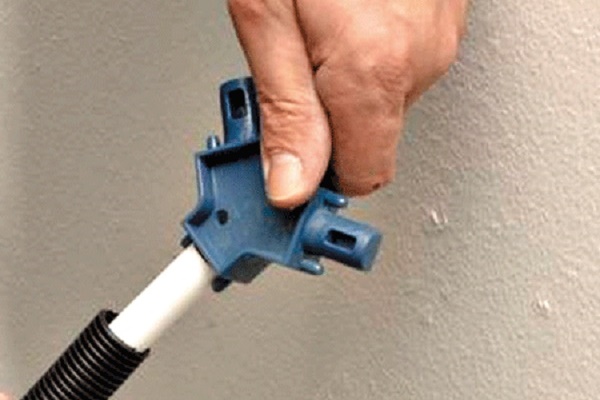
Com as ferramentas necessárias (um cortador de tubos especial e alicates de pressão), realizar a crimpagem de tubos metaloplásticos não é muito problemático e é bastante simples de fazer sozinho. Se algo não estiver claro, basta assistir a alguns vídeos, que são abundantes na internet. O problema é que nem todo mundo tem as ferramentas, e elas não são baratas.
Não faz sentido comprá-los se você não faz isso profissionalmente. Eu aluguei esses alicates de pressão, hoje em dia há muitas empresas onde é possível fazer isso.
Olá. É necessário chanfrar o local do corte ao fabricar os tubos?