Como é feita a curvatura de tubos metálicos: detalhes técnicos da execução dos trabalhos

Tubos dobrados em ângulo são utilizados nas indústrias de petróleo e química, na construção de máquinas e equipamentos. Nenhum projeto arquitetônico ou de construção pode prescindir deles.
Para curvas, podem ser usados todos os tipos de conexões, mas isso pode causar vazamentos, e às vezes é simplesmente inaceitável por razões estéticas. Uma aparência mais atraente e alta confiabilidade são fornecidas pela dobra de tubos — um processo que não compromete sua integridade.
Vamos explicar como dobrar um tubo metálico tanto pela técnica a frio quanto a quente. No artigo que apresentamos, descrevemos a especificidade da dobra de tubos feitos de diferentes materiais. São apresentadas as particularidades do trabalho com tubos perfilados e tubos redondos comuns.
Conteúdo do artigo:
Características do processo de dobra
Cada metal tem suas próprias características; sem levá-las em consideração, é impossível dar uma forma complexa ao produto metálico laminado. Forças radiais e tangenciais atuam sobre o tubo a ser dobrado.
As primeiras deformam a seção, e as últimas contribuem para o aparecimento de dobras. O principal requisito para o resultado final é que a seção do tubo permaneça inalterada e que não haja ondulações nas paredes. A dobra permite minimizar o número de soldas na instalação de tubulações com vários tipos de curvas.
Métodos de dobra de tubos
Com base no ângulo de curvatura desejado, no material e no diâmetro do tubo, a dobra pode ser feita manualmente ou com equipamento especial. Distinguem-se também a dobra a quente e a frio, com ou sem preenchimento da cavidade do tubo.
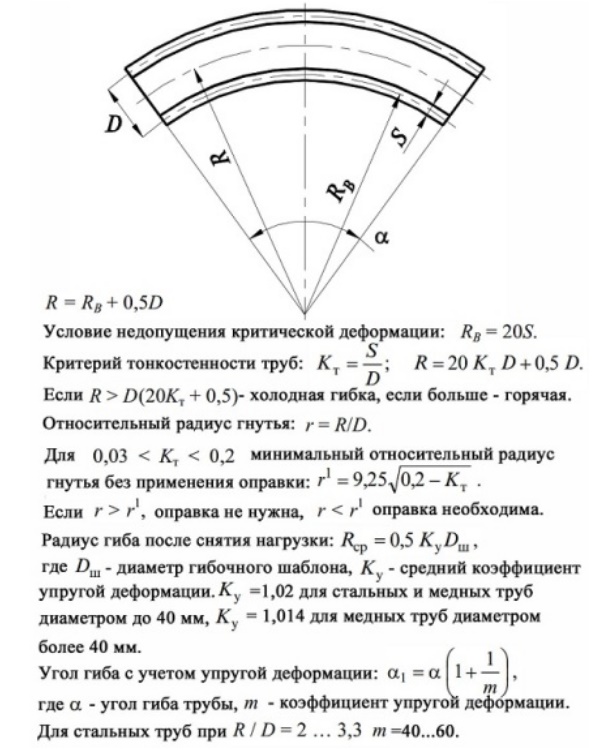
Após a cessação da aplicação da carga, ocorre um fenômeno chamado retorno elástico, diretamente proporcional ao módulo de elasticidade do material. A magnitude da deformação possível também depende do método de dobra aplicado e da geometria do objeto.
Especificidade da técnica a quente
Escolhe-se este método quando é necessário curvar um tubo com diâmetro a partir de 10 cm. Os tubos são deformados a quente tanto manualmente quanto com o uso de mecanismos. Existe o conceito de raio mínimo de curvatura.
A extensão da zona do tubo que precisa ser aquecida é determinada com base no diâmetro do tubo e no ângulo de curvatura. O raio de curvatura não pode ser menor que o diâmetro do tubo multiplicado por 3.
Encontra-se o comprimento do trecho a ser aquecido pela fórmula:
L = α × d / 15
Na fórmula: L — comprimento desejado em mm, α — ângulo de curvatura em graus, d — diâmetro externo do tubo em mm, 15 — coeficiente. Suponha que um tubo com diâmetro de 200 mm precise ser curvado em um ângulo de 60⁰, então L = 60 × 200/15 = 800 mm, ou seja, 4 diâmetros.
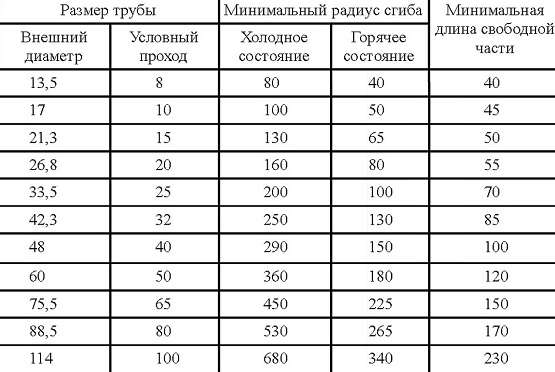
Para curvar um tubo, é necessário aquecê-lo a 900⁰. A temperatura ideal para iniciar a dobra é 760⁰, e para finalizar, 720⁰C. Com o superaquecimento, as características de resistência do material se deterioram.
O processo de curvatura a quente inclui várias operações:
- fabricação do molde;
- enchimento com areia;
- marcação do trecho;
- aquecimento;
- curvatura.
Para evitar que a seção do tubo se deforme e que não se formem rugas na parte interna no local da curvatura, o espaço interno é preenchido com areia de quartzo.
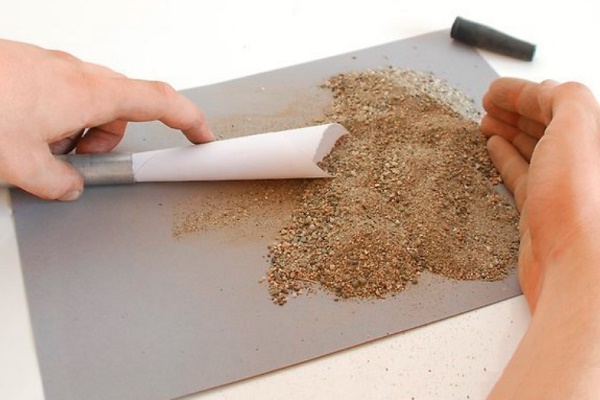
Previamente, a areia é seca e calcinada, com o objetivo de remover impurezas orgânicas a uma temperatura de 150 a 500⁰, e depois é passada por uma peneira fina com malha de 3,3 x 3,3 mm. Antes de começar a compactação do tubo, é necessário tamponar uma de suas extremidades.
Como tampões, utilizam-se bujões de madeira ou metal, com um orifício para a saída de gases. Não se pode usar areia fina ou úmida, pois a primeira, sob efeito térmico, sinteriza e adere firmemente às paredes dos tubos.
A segunda, devido à formação de vapor, favorece o surgimento de alta pressão interna, o que pode causar a ejeção do tampão. É inadmissível a presença de pedrinhas na compactação, pois podem perfurar a parede do tubo.
O processo de compactação do tubo é muito trabalhoso, por isso ele é transportado até a torre e colocado em posição levemente inclinada ou vertical. Como a qualidade da curvatura depende diretamente da compactação do recheio, o tubo é continuamente golpeado durante o processo. Um som abafado indica um bom preenchimento da peça.
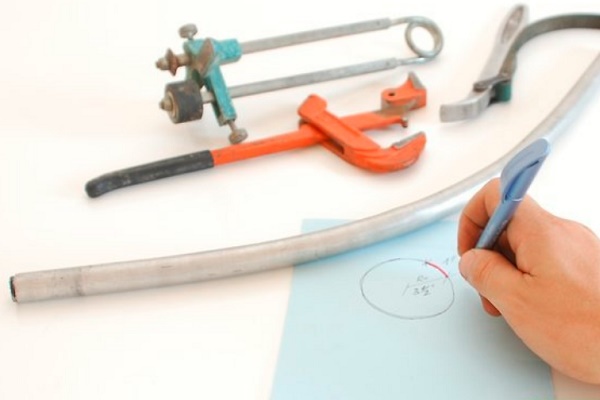
Antes de iniciar a operação principal, desenham-se no tubo preenchido com areia as áreas das futuras curvas, aplicando um gabarito. Os tubos são aquecidos em fornos ou forjas. Eles são curvados tanto manualmente quanto por método mecanizado.
Neste último caso, utilizam-se placas especiais equipadas com colunas de apoio, com as quais se fixa a seção aquecida do tubo, e grampos que servem para segurar a extremidade do tubo na placa. Na extremidade oposta do tubo, coloca-se um cabo, cuja tensão, por meio de um guincho ou molinete, faz o tubo curvar-se.
Para evitar que as paredes do tubo se deformem, colocam-se calços — retos ou curvos — no espaço entre o suporte e o tubo. A extremidade livre com o cabo colocado é segurada com um suporte. Durante o processo, controla-se a geometria do tubo aplicando periodicamente o gabarito.
Após curvar o tubo no ângulo desejado, os tampões são removidos por queima ou simplesmente arrancados. A areia é derramada, o tubo é limpo e lavado. Realiza-se a verificação final da curvatura com o auxílio do gabarito.
Dobra pelo método a frio
Para alterar a configuração de tubos de pequenos diâmetros, utilizam-se diversos dispositivos manuais; para os grandes, curvadores mecanizados. Em ambientes domésticos, geralmente é necessária a curvatura de tubos de aço para água e gás, usados na instalação de sistemas de abastecimento de água e aquecimento.
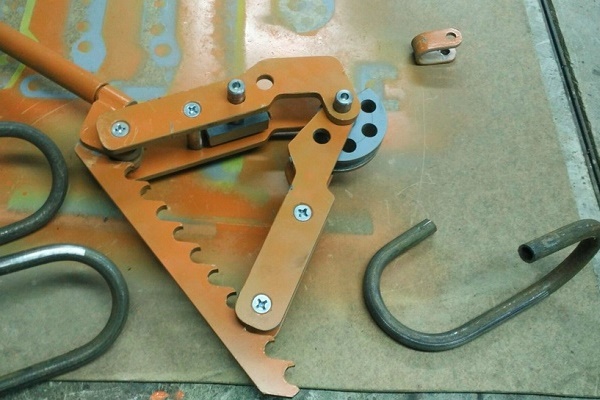
A curvatura do tubo a 90° é chamada de cotovelo, a 180° de calha, com formação de degrau de pato, e em forma de grampo.
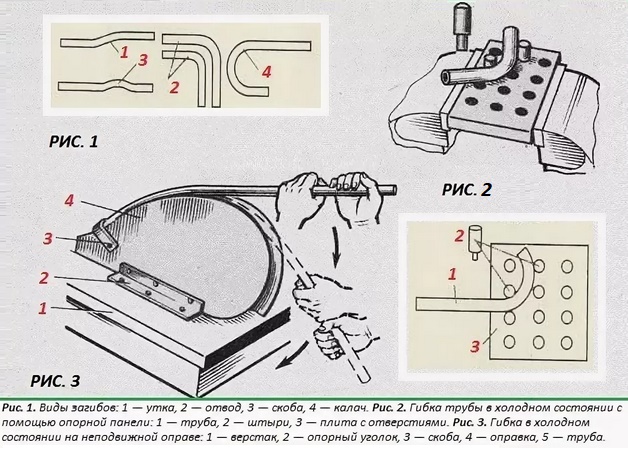
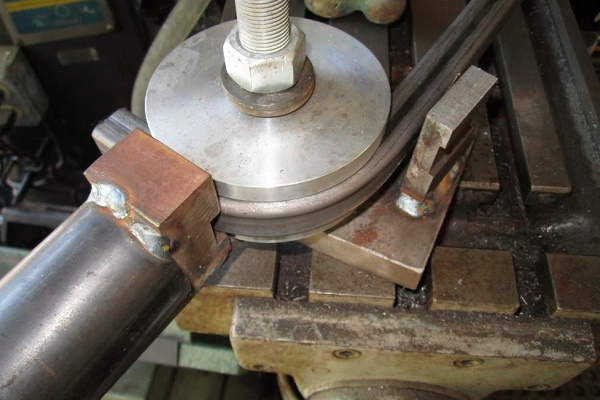
Para a curvatura manual, existem outros dispositivos. Em casa, para fabricar uma serpentina para aquecimento de água, um tubo de aço inoxidável com cerca de 20 mm de diâmetro é simplesmente enrolado em um segmento de tubo de maior diâmetro. Previamente, solda-se uma braçadeira no tubo maior, coloca-se sobre suportes e aperta-se.
O tubo é preenchido firmemente com areia e fechado com tampões, em seguida, inserido na braçadeira e inicia-se o enrolamento. O tubo usado como molde precisa ser girado, portanto, serão necessários os esforços de pelo menos duas pessoas. Terminado o enrolamento, a serpentina é nivelada.
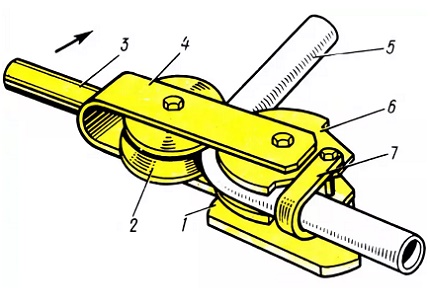
A curvatura de tubo de aço inoxidável ou outro material em casa também pode ser realizada no dispositivo mais simples. É aconselhável utilizá-lo para pequenos volumes de trabalho.
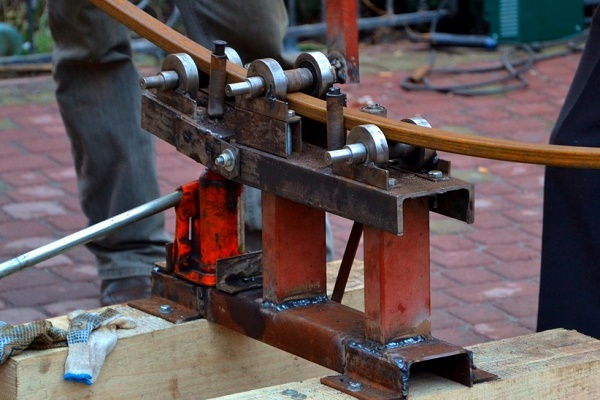
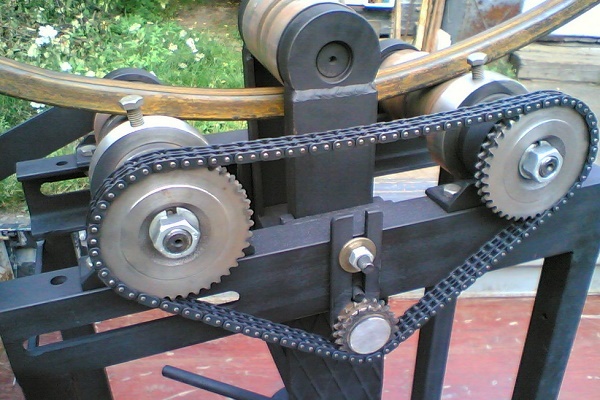
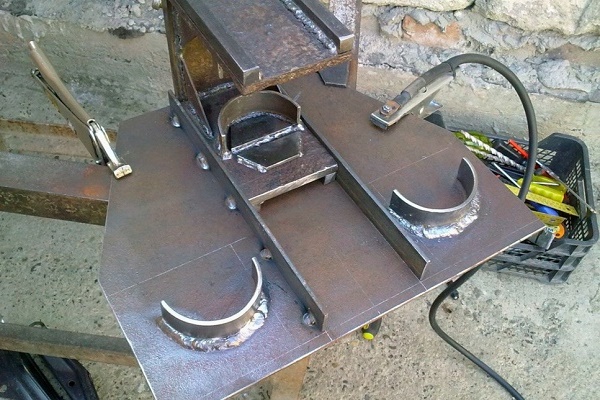
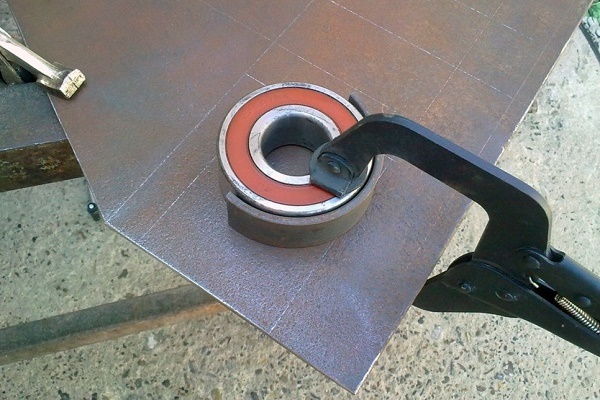
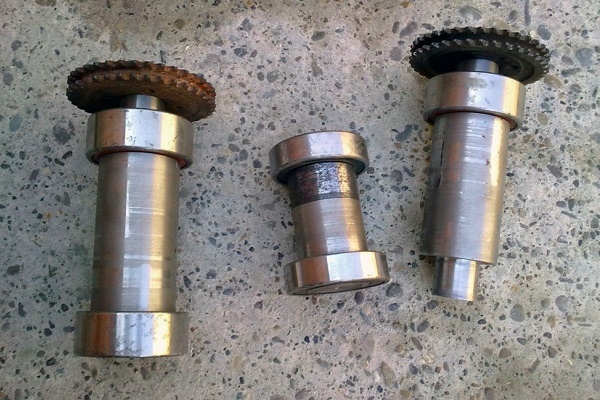
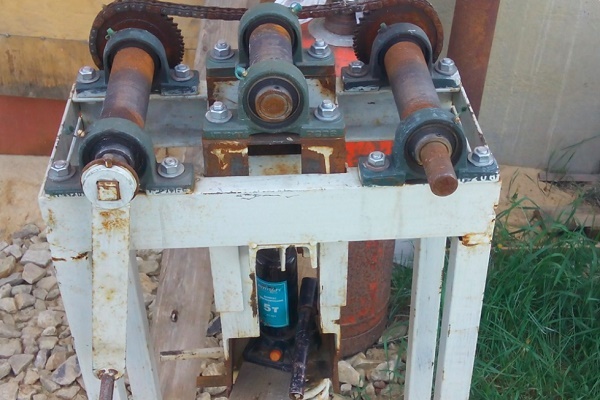
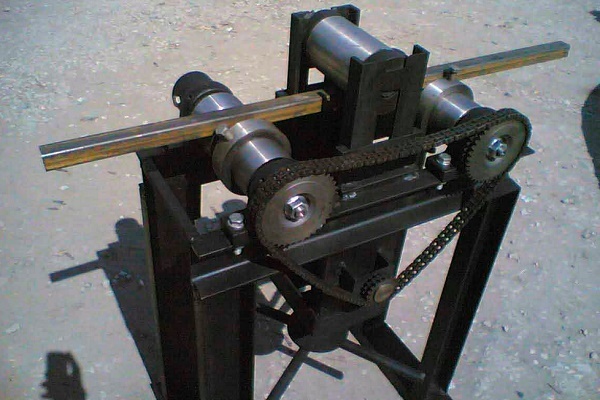
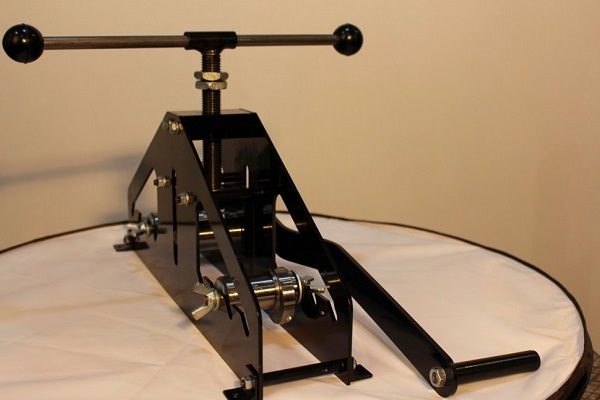
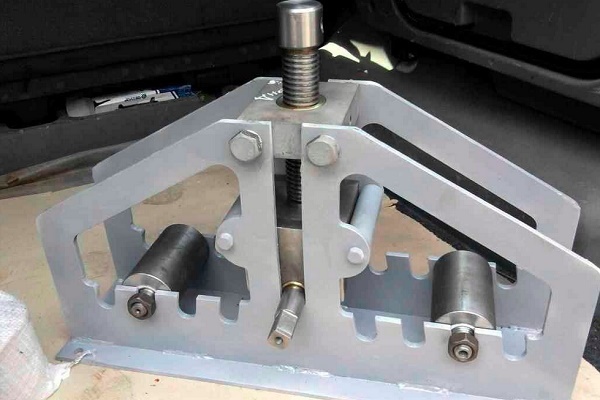
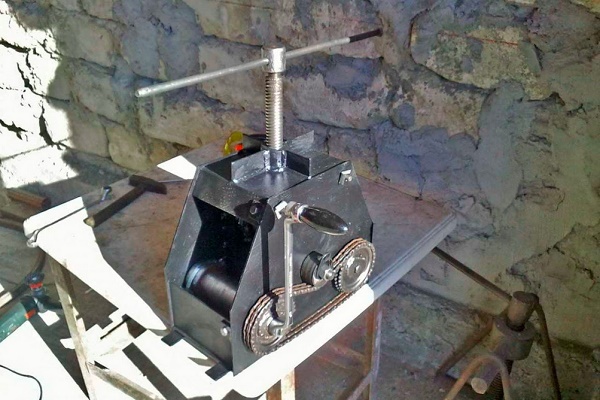
Uma máquina mecânica simples para curvar tubos pode ser construída com as próprias mãos, especialmente se você possuir habilidades de soldador e estiver familiarizado com o equipamento de soldagem:
Para fabricar um dispositivo primitivo de curvar tubos, são necessárias uma placa de concreto, pinos de metal e um perfurador. A placa é dividida em células de 40 x 40 ou 50 x 50 mm. Nos cantos das células, são perfurados furos com o perfurador e os pinos são inseridos.
O tubo é inserido entre os pinos e, aplicando força, é curvado. A precisão neste método de dobra não é ideal, mas é suficiente para uso da peça em condições domésticas. Para dobra com maior precisão, pode-se usar um dispositivo feito com base em um macaco.
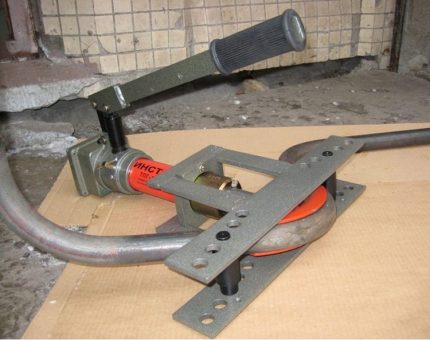
Para evitar que o diâmetro interno do tubo se deforme, são utilizados meios que combatem esse processo por dentro. Como limitadores internos, geralmente se usa areia. Nesse caso, insere-se um tampão em uma extremidade do tubo e, pela outra, despeja-se areia; em seguida, essa extremidade também é tampada com um bujão. Depois, realiza-se a curvatura.
Às vezes, o limitador é uma mola especialmente fabricada para esse fim. Para a confecção, utiliza-se arame com diâmetro de 1 a 4 mm. A mola deve entrar livremente no tubo no ponto de curvatura, deixando-se uma parte do arame para fora.
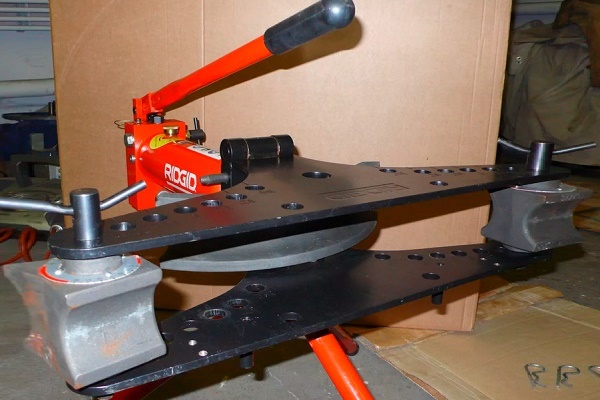
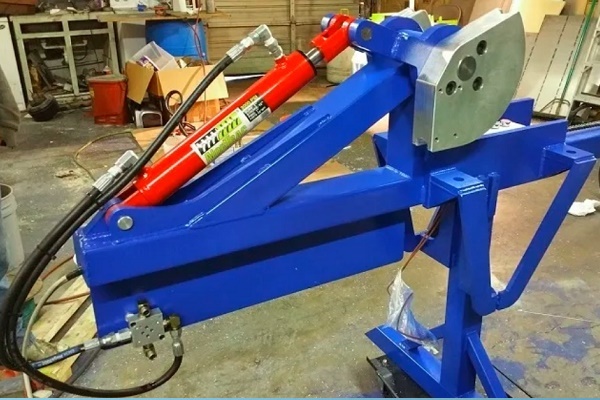
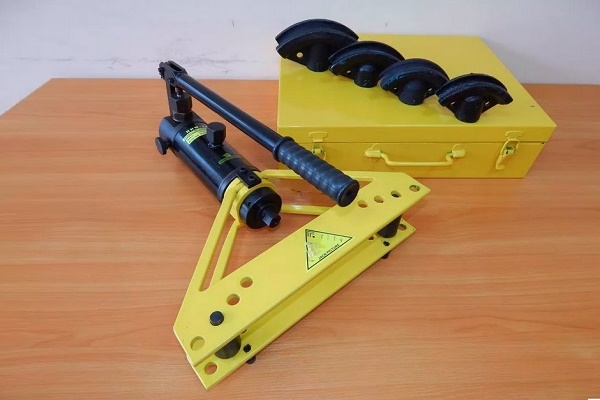
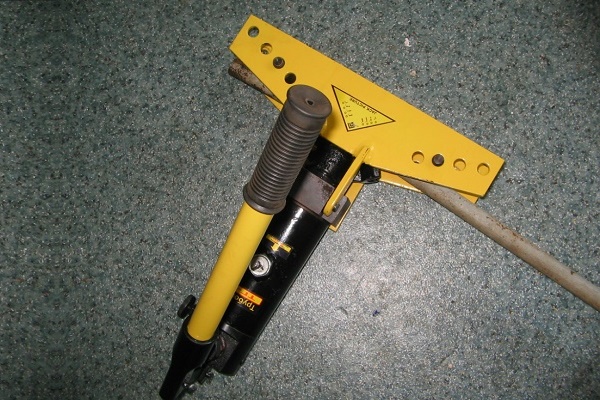
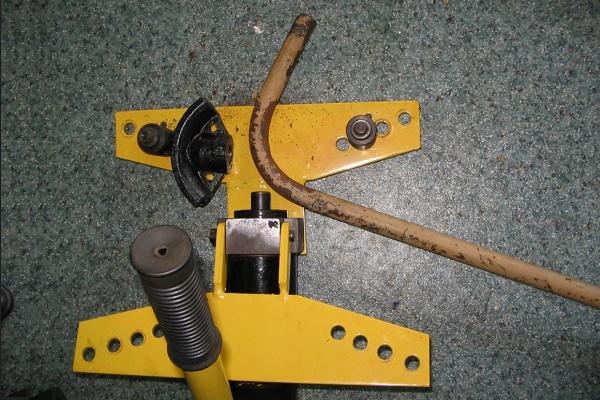
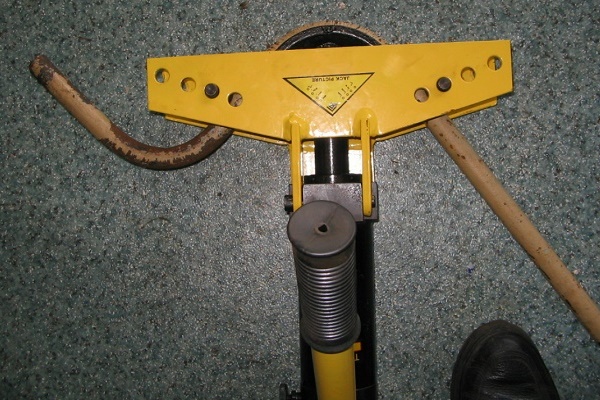
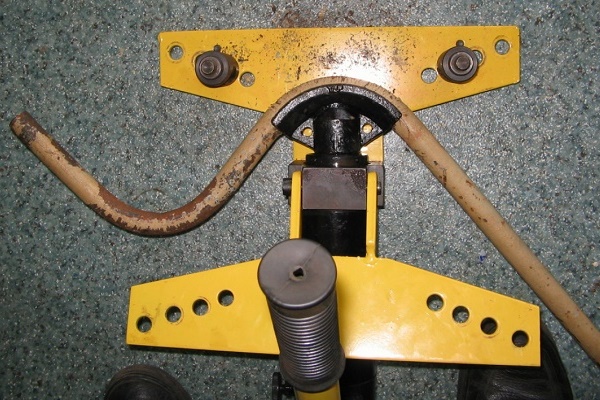
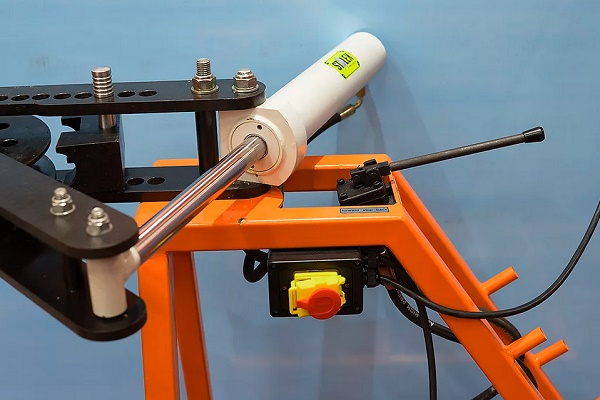
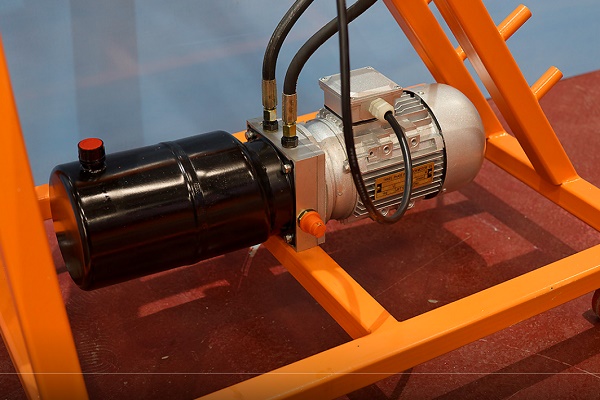
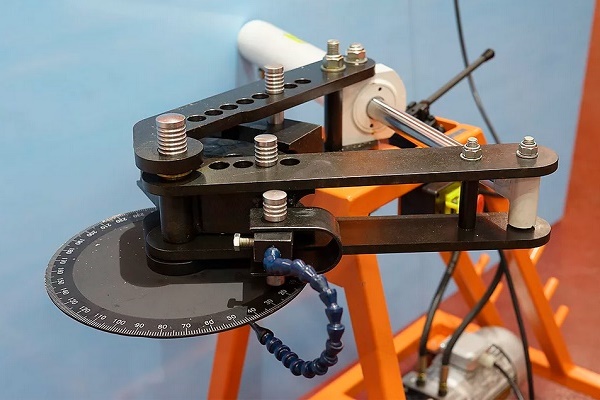
O sistema hidráulico de ferramentas manuais, máquinas portáteis e estacionárias facilita significativamente o processo de dobra e acelera a deformação dos tubos:
Após realizar a curvatura, a mola é removida puxando o fio. No caso de trabalho com um tubo de seção quadrada, para fabricar a mola, seleciona-se um fio com a mesma seção transversal.
Também serve para esse fim um feixe de fios composto por segmentos individuais, que são empurrados um a um para dentro até o local da futura curvatura. Após a conclusão da operação, os segmentos também são removidos um a um. Manualmente, é possível curvar um tubo de aço inoxidável com seção de até 4 cm e espessura de parede de 0,3 cm.
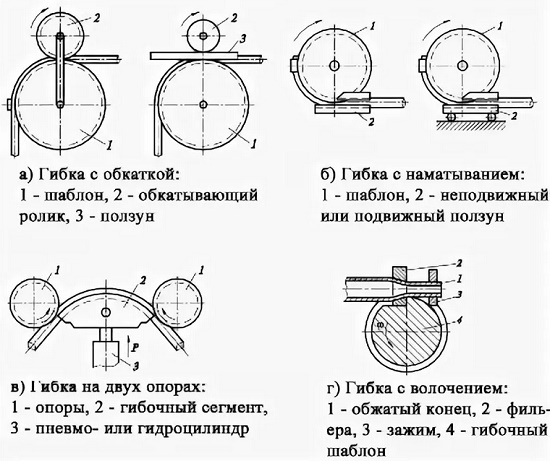
Para trabalhar com diâmetros grandes, é necessário equipamento profissional. Existem máquinas de curvar tubos equipadas com mandril. Este elemento estrutural é uma barra metálica comum.
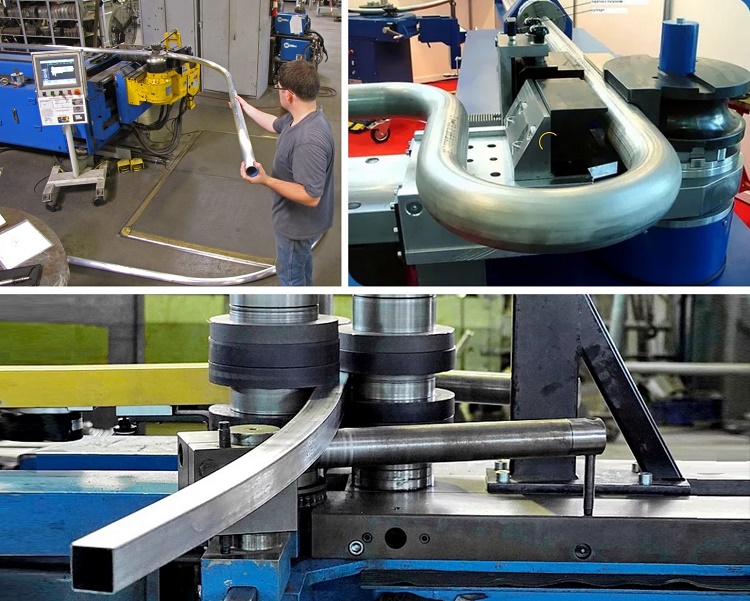
Antes de iniciar o processo de curvatura, ele é colocado no interior para evitar a deformação das paredes do tubo. Os mandris que acompanham o conjunto têm seções diferentes, portanto é possível selecionar o adequado para um determinado diâmetro do produto tubular.
Alteração da configuração de tubos de metais não ferrosos
Os metais não ferrosos têm uma propriedade muito útil: alta plasticidade. No entanto, eles possuem resistência insuficiente. Durante o processo de curvatura, como resultado da aplicação de forças de compressão e tração, pode ocorrer esmagamento ou ruptura do tubo. Para evitar isso, é necessário seguir rigorosamente a tecnologia.
Como dobrar tubos de cobre e latão?
Para a curvatura de tubos de cobre e também de latão, aplicam-se tanto métodos a quente quanto a frio. Ao escolher o primeiro, utiliza-se areia como enchimento interno; para o segundo, utiliza-se breu fundido. A tecnologia de curvatura é a mesma que para tubos de aço.
Os tubos de cobre e latão, antes da dobra a frio, devem ser recozidos e depois resfriados. A faixa de temperatura para ambos os materiais é a mesma — de 600 a 700 °C. A diferença está no meio de resfriamento: o cobre é colocado em água, e o latão é resfriado ao ar.
Após a conclusão do processo, a colofônia é removida por fusão. Para evitar a ruptura do tubo, o processo nunca deve ser iniciado pelo meio do tubo, apenas pelas extremidades. Como dispositivos para dobra, são utilizados tanto ferramentas simples quanto equipamentos de máquinas complexos.
Os dobradores de tubos manuais funcionam com o esforço físico humano, enquanto os hidráulicos reduzem esse esforço ao mínimo. Ambos são equipados com acessórios intercambiáveis para permitir a seleção do diâmetro necessário.
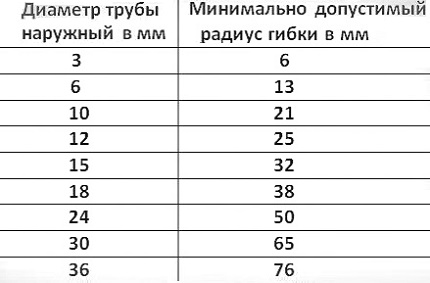
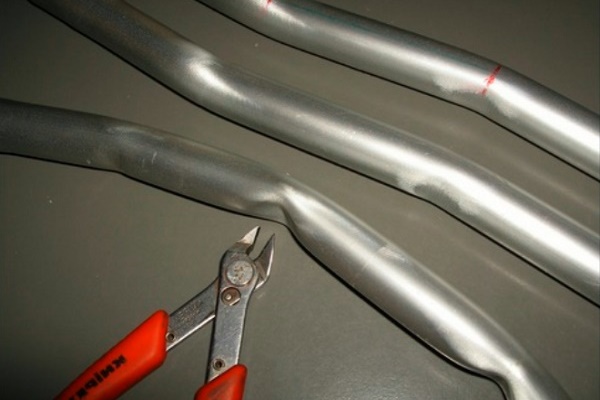
Trabalhar com tubos de cobre e latão é consideravelmente mais fácil do que com tubos de aço, mas a deformação do metal durante a dobra ocorre segundo as mesmas leis da física. Na seção dobrada, a superfície externa sofre tração, resultando no afinamento das paredes.
Dentro do tubo ocorrem processos inversos — a parede é comprimida e se torna mais espessa. Existe o risco de a seção circular se transformar em oval e reduzir a passagem nominal, portanto não se deve iniciar a dobra sem tomar medidas que previnam esses fenômenos.
Dobra de tubos de alumínio
Os principais métodos de dobra de tubos de alumínio são os mesmos que para latão ou cobre:
- empurrar entre roletes;
- laminação;
- rolamento;
- pressão.
Antes de decidir como e de que maneira dobrar tubos de alumínio, é preciso conhecer cada um. O primeiro método é usado para tubos de paredes finas com diâmetro máximo de 10 cm, quando se deseja obter uma dobra suave com pouca exigência de precisão. Aqui, o raio mínimo é estritamente regulamentado. Seu valor é de 5 a 6 diâmetros do tubo.
A curvatura da seção é determinada pela posição do rolete desviador. Dessa forma, geralmente são fabricados elementos decorativos de interiores. O segundo método é usado para dobrar materiais tubulares de grande diâmetro, para o qual são utilizados dobradores de 3 roletes. O tubo é puxado entre os roletes motrizes, cuja orientação determina o raio de dobra.
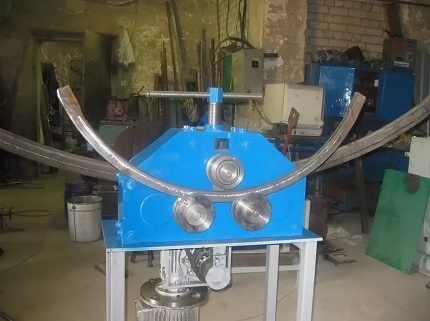
A precisão deste método é ainda menor que a anterior, mas a peça pode ser submetida a dobramentos repetidos e o processo pode ser repetido até que a geometria desejada seja obtida.
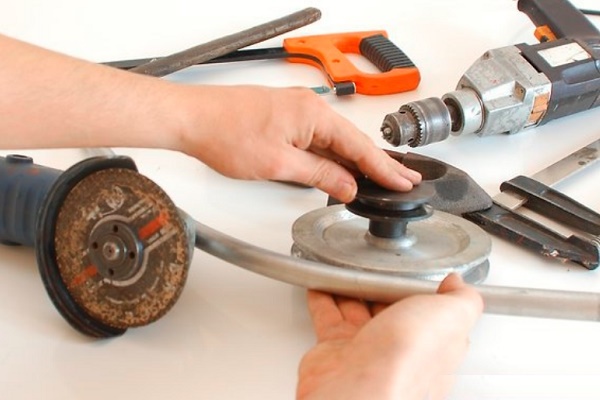
A dobra de tubos de alumínio de paredes finas pode ser feita manualmente, preparando-se adequadamente:
O método de laminação não prevê a presença de enchimento interno, por isso não é utilizado para obter raios pequenos. Ao escolher este método, também não será possível atender a requisitos rigorosos quanto à ovalidade da seção no ponto de curvatura.
Para deformar o tubo de alumínio por pressão, são utilizadas prensas com matrizes montadas com a matriz da forma desejada. A geometria especificada é obtida como resultado da influência da pressão aplicada externamente.
Em alguns casos, a pressão pode ser interna, quando o tubo é colocado em um molde de prensa e um líquido é introduzido com pressão suficiente para pressioná-lo contra as paredes.
Tubos de duralumínio não são fáceis de dobrar, pois esse material é bastante duro e elástico. Para facilitar o processo, eles são recozidos imediatamente antes da dobra a uma temperatura de 350 a 400°C, depois aguarda-se que os tubos esfriem naturalmente ao ar.
Métodos de dobra de tubos de grandes diâmetros
Métodos relativamente recentes são a dobra de tubos com correntes de frequência industrial e alta e a dobra com estiramento. No primeiro caso, é utilizada uma instalação de alta frequência de alto rendimento, na qual um tubo com diâmetro de 95 a 300 mm é aquecido, dobrado e resfriado.
Ela é composta por duas partes — a mecânica, na forma de uma dobradeira, e a elétrica, que inclui a parte elétrica e a instalação de alta frequência.
O tubo é deformado apenas na seção aquecida, localizada na zona do indutor. A mudança da geometria para o tamanho especificado ocorre sob a ação de um rolo desviador. Com este método, é possível obter uma curvatura de pequeno raio.
A dobra usando o segundo método é realizada em máquinas de dobra e estiramento, que incluem uma mesa giratória. Grandes forças de tração e flexão atuam no tubo. Dessa forma, são obtidas curvas pronunciadas com espessura de parede constante em toda a circunferência.
O método é aplicado para dobrar tubos de grande diâmetro, utilizados nas indústrias aeronáutica, automotiva e naval, onde são exigidos altos padrões para a tubulação. A vantagem está na possibilidade de dobrar tubos com parede de 2 a 4 mm a 180⁰.
Características da dobra de tubos perfilados
Os tubos perfilados têm uma aparência mais estética do que os seus equivalentes de seção circular, por isso são frequentemente encontrados em construções domésticas. Durante a dobra, a força de compressão atua no interior e a de tração no exterior. Deve-se escolher cuidadosamente o método de dobra antes de iniciar esta operação.
Os tubos perfilados incluem aqueles com seção quadrada, oval ou retangular.
Existem várias nuances e não se deve esquecer delas ao realizar dobra de tubos perfilados em casa sem equipamento especial:
- O comprimento ideal da seção a ser dobrada para tubos perfilados de paredes finas e seção transversal de até 2 cm é a altura do tubo multiplicada por 2,5.
- Para tubos de paredes grossas, o comprimento da zona de dobra é determinado multiplicando a seção transversal por três. Caso contrário, é inevitável o rachamento do material por fora ou sua deformação por dentro.
- O valor mínimo do raio de curvatura é a seção transversal da dobra multiplicada por 2,5.
Sem levar em conta esses requisitos, não se pode esperar um bom resultado. Os métodos de dobra não diferem daqueles usados para trabalhar com produtos de seção circular. Além disso, pode-se usar o método de dobra manual com cortes transversais, realizados em três lados do tubo.
O comprimento dos cortes e sua quantidade são determinados por cálculos. Suponha que haja um tubo de 40 x 90 mm. É necessário fazer uma volta completa, ou seja, dobrar na parede de 40 mm em um ângulo de 180⁰ com raio de 150 mm. Primeiro, calcula-se o comprimento da semicircunferência pelo raio externo:
L = (2π r : 2 = 2 x 3,14 x 190) : 2 = 596,6 mm
Para o raio interno, os cálculos são os mesmos:
Lint. = (2 x 3,14 x 150) : 2 = 471 mm.
A soma dos comprimentos dos cortes no raio interno é determinada pela fórmula: Lcorte = L - Lint = 596,6 - 471 = 126 mm.
Aqueles que desejam fazer pessoalmente um dobrador manual de tubos ou uma máquina para dobrar tubos perfilados com as próprias mãos encontrarão em nossos artigos uma grande quantidade de informações úteis, diagramas e recomendações valiosas.
Considerando que com uma esmerilhadeira é possível fazer um corte de 5 mm de largura, no plano de dobra de 126 mm de comprimento resultarão 25 ranhuras, após a realização das quais o tubo é dobrado até que as bordas dos cortes se toquem. As ranhuras são soldadas e as soldas são limpas.
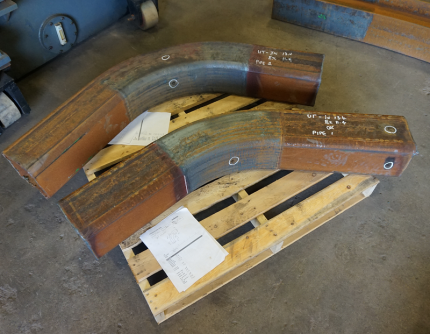
Existe ainda outro método para dobrar tubos perfilados e redondos, mas só pode ser aplicado no período de inverno. Para isso, nas extremidades do tubo são inseridas tampas, despeja-se água dentro e espera-se até congelar. O tubo é dobrado, controlando o processo com um gabarito, depois retiram-se as tampas e remove-se o líquido.
Conclusões e vídeo útil sobre o tema
Vídeo #1. Como dobrar um tubo com ferramentas improvisadas, você aprenderá neste vídeo:
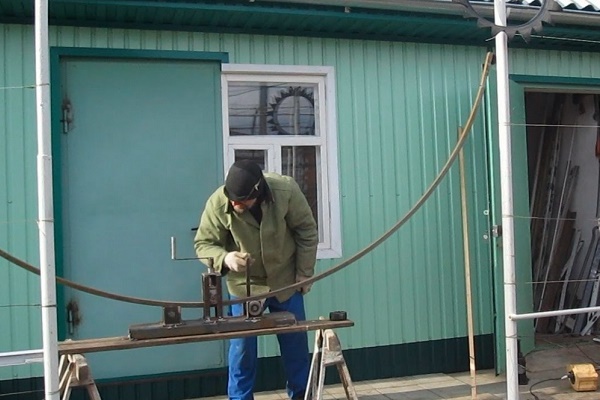
Vídeo #2. Como dobrar um tubo de qualquer seção em um círculo:
Vídeo #3. Dobrador de tubos caseiro — algo útil em casa:
Ao realizar reparos ou construir uma casa, a necessidade de dobrar um tubo — redondo ou perfilado — surge frequentemente. Se o volume for pequeno, pode-se fazer isso com as próprias mãos. A dobra em massa de produtos tubulares só é possível com a disponibilidade de equipamentos especiais.
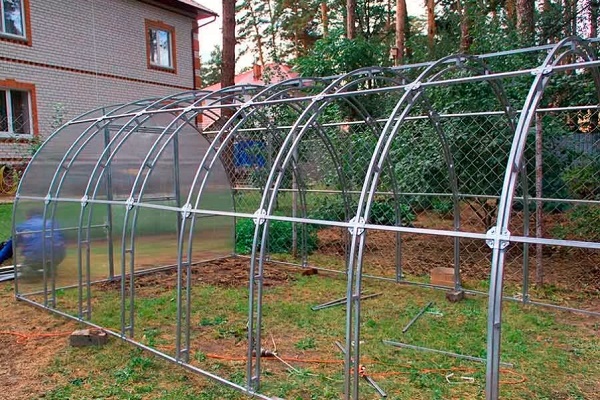
Conte-nos como você dobrou um tubo metálico para a construção de uma estufa ou para outros fins. Compartilhe com os visitantes do site os detalhes tecnológicos conhecidos apenas por você. Por favor, escreva comentários no bloco abaixo, publique fotos relacionadas ao artigo, faça perguntas.
 Corte de tubos em ângulo: vantagens e desvantagens de diferentes métodos + exemplo de execução dos trabalhos
 Teste de pressão em tubos metaloplásticos: procedimento e nuances da execução
 Press-fit para tubos de metal-plástico: tipos, marcação, finalidade + exemplo de trabalhos de montagem
 Como é feita a instalação de tubos sem vala: características do método + exemplo de trabalho
 Soldagem de tubos de polipropileno: regras de execução dos trabalhos e análise de possíveis erros
 Substituição de tubos no banheiro: guia passo a passo para realizar os trabalhos
 Quanto custa a conexão de gás a uma casa particular: preço da organização do fornecimento de gás
 Melhores máquinas de lavar com secagem: ranking de modelos e dicas para compradores
 O que é temperatura de cor da luz e nuances na escolha da temperatura das lâmpadas para suas necessidades
 Substituição do aquecedor a gás no apartamento: documentação da substituição + normas e requisitos básicos
Excelente artigo 🙂