Como curvar tubo perfilado com as próprias mãos sem ferramentas especiais

Os tubos perfilados são indispensáveis no processo de montagem de estruturas para construções. Estufas, diversos tipos de viveiros, gazebos e outros objetos são erguidos com eles de forma rápida e de qualidade. No entanto, nem tudo é tão simples.
Para curvar esse tipo de tubo, é necessário usar equipamentos especiais caros, o que nem sempre é viável para o artesão doméstico. Vamos falar sobre como curvar um tubo perfilado em casa.
Conteúdo do artigo:
Tubo perfilado – o que é isso?
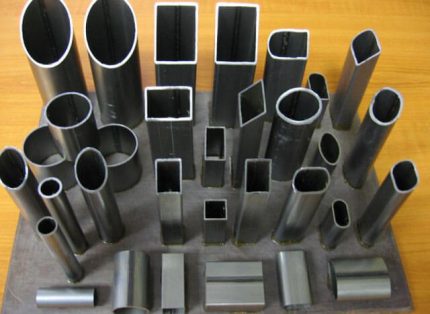
Um tubo perfilado é considerado aquele com seção transversal diferente da circular. Pode ser retangular, oval, hexagonal ou quadrado. O tubo possui maior resistência, pois suas bordas atuam como nervuras de rigidez.
Os perfis perfilados suportam cargas significativas de flexão, tornando-os uma boa escolha para a construção de estruturas metálicas de edifícios de diferentes finalidades.
A matéria-prima para a produção de tubos perfilados geralmente é o aço de alta ou baixa liga. Dependendo do método de fabricação, existem tubos eletrossoldados, laminados a frio e a quente, e sem costura.
Os produtos diferem na espessura da parede e na altura do perfil. Esses tubos podem ser usados para fabricar várias peças em forma de molduras, escadas e corrimãos. Na maioria das vezes, o tubo perfilado é usado na construção para construir estruturas arqueadas e como substituto da viga de ferro na construção de estruturas.
As habilidades em dobra de tubos perfilados serão úteis para artesãos domésticos que desejam organizar sua propriedade rural por conta própria:
Possíveis complicações durante o trabalho
Na verdade, a curvatura de tal tubo é o processo de dar ao elemento uma configuração curva e suave. Isso só pode ser feito sob pressão, pois a peça tem alta resistência. Para reduzir a força de pressão necessária para a curvatura, pode-se aquecer o fragmento a ser curvado.
Apesar da aparente simplicidade da operação, nem sempre a curvatura resulta em elementos com a configuração desejada. Problemas surgem com frequência. Entre as complicações mais comuns, três se destacam.
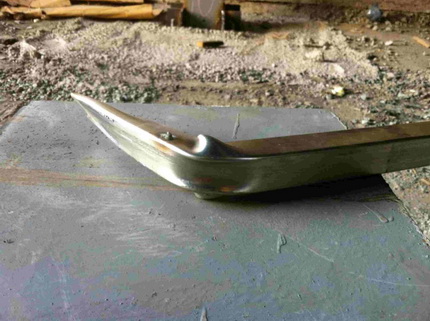
A primeira é que o lado interno do perfil se dobra em dobras peculiares que lembram uma sanfona. No caso correto, ele se contrai uniformemente.
A segunda dificuldade é a ruptura da parede externa do tubo perfilado. Durante a curvatura, ela se estica. Às vezes, o metal não suporta a força e se rompe. O terceiro problema é que o tubo, ao mudar de forma, pode perder a coaxialidade dos elementos.
Isso significa que seus fragmentos, quando curvados, estarão em planos diferentes. Isso é inaceitável. A prática mostra que todas as dificuldades ocorrem devido à escolha errada do método de curvatura.
Para escolhê-lo corretamente, é necessário considerar as capacidades plásticas do tubo perfilado. Elas são determinadas pelo tamanho e forma da seção transversal, bem como pela espessura das paredes da peça. Com base nesses valores, é possível calcular o raio mínimo possível de curvatura. Tentar fazer uma curvatura com raio menor é fortemente desaconselhado.
Para determinar o raio mínimo, precisamos da altura da seção transversal. Ela é calculada da seguinte forma: mede-se a altura do perfil e subtrai-se o dobro da espessura da parede da peça.
O número obtido será a altura desejada, vamos denotá-la como h. Para tubos com seção retangular e quadrada, aplica-se a seguinte regra: se a altura do perfil for superior a 20 mm, a peça suporta uma curvatura em um trecho cujo comprimento mínimo é h x 3,5.
Peças com perfil abaixo de 20 mm podem ser curvadas em um trecho com comprimento a partir de h x 2,5 ou mais. Essa regra é válida para todos os tubos. No entanto, a espessura da parede da peça também influencia as limitações na curvatura.
Quanto mais fina, maior a probabilidade de aparecimento de rasgo ou amassamento da peça. Especialistas recomendam fortemente não tentar dobrar peças largas cuja espessura das paredes seja inferior a 2 mm. Nesse caso, o ideal é usar uma máquina de solda.
Mais um ponto que você precisa saber. Tubos feitos de ligas de baixa liga e carbono são muito elásticos e, após a dobra, podem como que "mola", tentando retomar a forma anterior.
Isso implica um trabalho adicional com a peça, pois ela terá que ser ajustada novamente de acordo com um molde previamente feito. Portanto, recomenda-se descobrir o valor do momento plástico de resistência desse tubo perfilado e realizar a dobra considerando esse indicador. Quanto menor ele for, menos a peça "molará".
Características dos diferentes métodos de dobra do perfil
Existem dois métodos principais de dobra de tubo perfilado: a frio e a quente. O primeiro pressupõe que o processo de dobra seja realizado sem a aplicação prévia de temperatura na peça.
Já o segundo é realizado apenas com o tubo previamente aquecido. Deve-se reconhecer que o aquecimento da peça aumenta significativamente sua plasticidade e facilita o processo de dobra.
Não existem normas que regulamentem estritamente o uso dos métodos de dobra a frio e a quente para produtos perfilados. Elas existem apenas para tubos de seção circular. De acordo com essas normas, a dobra a quente é usada para peças cujo diâmetro seja de 100 mm ou mais. Para tubos retangulares e quadrados, aplicam-se regras um pouco diferentes.
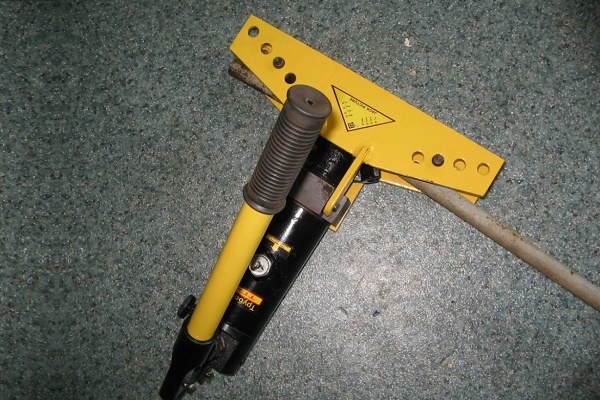
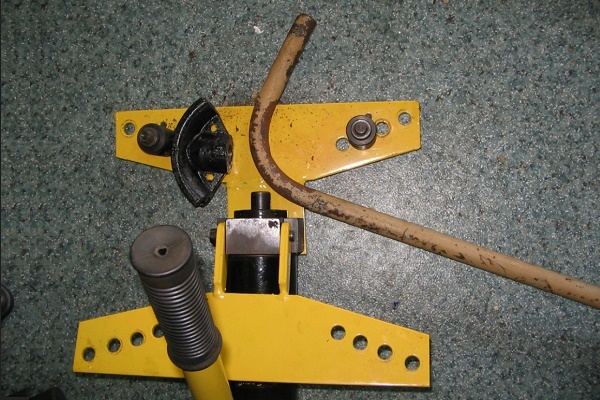
Se for um trabalho único de dobra de tubo, você pode comprar, mas é melhor alugar um dobrador de tubos hidráulico com acionamento manual:
Os encanadores recomendam dobrar apenas a frio todos os tubos com altura de perfil inferior a 10 mm. Peças cuja altura de perfil seja de 40 mm ou mais são dobradas pelo método a quente.
Como dobrar peças com altura de perfil de 10 a 40 mm, cabe ao executor decidir. Para não errar, você pode fazer uma dobra experimental. Em geral, se você tiver um dobrador de tubos, poderá curvar o tubo sem qualquer aquecimento.
Se não houver ferramenta especial, vale a pena fazer uma dobra experimental do tubo perfilado. Para isso, uma das extremidades da peça é firmemente presa em uma morsa. Na outra extremidade, coloca-se um tubo de diâmetro maior do que o da peça a ser dobrada.
O «braço» resultante deve ser puxado com força, dobrando a peça. Se a peça se dobra, você pode usar o método de dobra a frio. Caso contrário, utiliza-se a dobra com pré-aquecimento.
Detalhes da dobra a quente
A dobra de um segmento de tubo perfilado ocorre após seu aquecimento. É desejável realizar a operação em uma única tentativa, pois o aquecimento repetido do metal não é recomendado. A peça resfriada até a cor cereja clara pode se romper.
Portanto, este método é ideal para fazer uma única dobra angular. Para curvar o perfil em arco arredondado, deve-se usá-lo com cuidado, pois o aquecimento repetido é inevitável nesse caso.
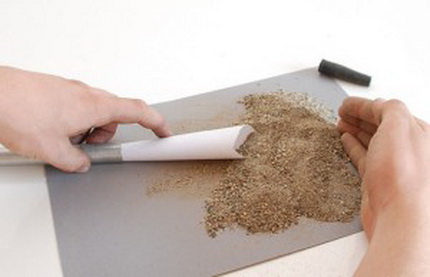
Para curvar corretamente um tubo perfilado pelo método a quente, deve-se usar um preenchimento. Assim, será possível evitar possível amassamento da peça. Como preenchimento, geralmente usa-se areia.
A opção ideal é a areia de construção de grão médio. Se não houver, serve material de caixa de areia infantil. Primeiro, é necessário limpar as impurezas indesejadas.
Para isso, a areia é peneirada por uma peneira com malhas de 2 a 2,5 mm. Assim, será possível eliminar pedrinhas grandes e detritos. Se durante a dobra essa inclusão ficar diretamente contra a parede do tubo, ela formará um relevo que é completamente indesejado.
Grãos muito finos também não são necessários. Durante o aquecimento, eles podem sinterizar, o que não é desejável. Portanto, a areia terá que ser peneirada novamente, agora por uma peneira fina. O tamanho de suas malhas deve ser de cerca de 0,7 mm. Calcinamos a areia peneirada.
O preenchimento está pronto. Agora você pode cuidar da peça. Primeiro, é necessário recozer o tubo na área onde a dobra será feita. Depois, pode-se começar a fabricar os tampões.
Serão necessárias duas peças do mesmo tamanho que fecharão ambas as extremidades do tubo perfilado para que a areia dentro dele não se espalhe. Os tampões devem ser feitos apenas de madeira, nenhum outro material pode ser usado.
Vamos definir o tamanho e a forma das peças. Elas devem ser pirâmides, com comprimento de cada uma dez vezes maior que a largura da base. As dimensões da base propriamente dita devem ser quase o dobro do tamanho da abertura que será fechada por esse tampão. Os itens preparados devem ser testados no tubo.
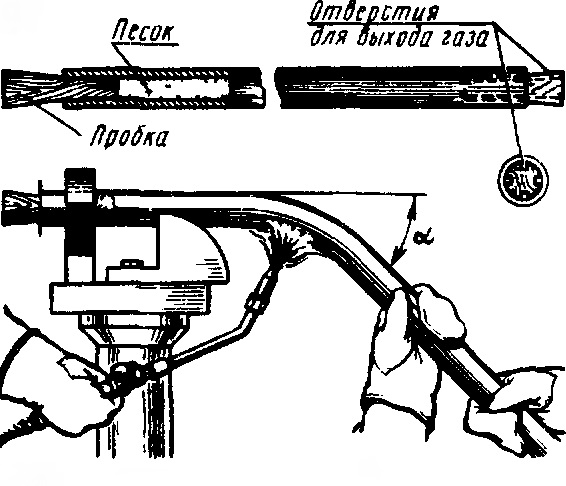
Se estiver tudo bem, em cada lado de um dos tampões, fazemos uma ranhura longitudinal. Através dessas ranhuras, o gás acumulado durante o aquecimento sairá da peça. Pode-se proceder ao enchimento do tubo.
Para isso, pega-se um tampão sem ranhuras e coloca-se no lugar. Um funil comum é inserido na extremidade oposta da peça. Se o tubo for longo, ele é posicionado em ângulo com o solo; se for curto, perpendicularmente.
Através do funil, despeja-se areia em pequenas porções. Após cada porção, pega-se um martelo de borracha ou madeira e bate-se bem na peça por baixo, ajudando a areia a se distribuir de forma mais uniforme e a compactar. Quando, ao bater ao longo de todo o comprimento do tubo, ouvir-se um som surdo, o trabalho deve ser interrompido. Isso significa que a peça está completamente preenchida com areia.
A peça preenchida com areia é fechada com o segundo tampão. Agora, com giz, deve-se marcar os limites da área que será aquecida. Seu comprimento deve ser igual a pelo menos seis diâmetros da peça.
A peça é fixada firmemente em um grampo ou morsa. Se o tubo for soldado, ele deve ser fixado de modo que a solda fique do lado de fora da curvatura. Se estiver por dentro, a peça pode rachar.
Agora, deve-se aquecer o fragmento do tubo até a cor vermelho-cereja. Isso pode ser feito com um maçarico a gás ou com um bico de solda a gás. Ponto importante. Toda a área deve ser aquecida uniformemente.
Não se deve permitir o superaquecimento de fragmentos individuais. Se isso acontecer, é necessário resfriar essas áreas. Um indicador de que o tubo está suficientemente aquecido será a escamação que saltará dele.
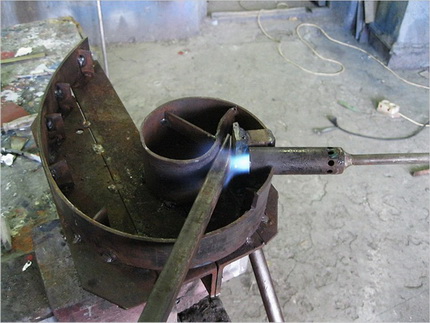
Depois que a peça estiver incandescente, coloca-se na sua extremidade um fragmento de tubo de seção maior. De modo que a borda da peça não chegue até a futura curvatura. Em seguida, o tubo é cuidadosamente dobrado até a forma desejada.
Isso deve ser feito em uma única etapa, com um movimento suave e contínuo no plano vertical ou horizontal. A curvatura obtida é verificada com um gabarito.
O tubo dobrado deve esfriar, após o que deve ser comparado novamente com o gabarito para verificar se a forma está correta. Se estiver, os tampões são retirados com martelo. Muitas vezes é difícil fazer isso; então, pode-se simplesmente queimar os tampões de madeira e despejar a areia.
Para que a curvatura fique nítida, sem dobras ou rasgos, é necessário compactar a areia o máximo possível dentro do tubo e aquecer a peça uniformemente.
Características da dobra a frio
Dobrar um perfil sem aquecimento pode ser feito de várias maneiras. A maneira mais simples é usando uma ferramenta especial, a saber, uma dobradeira de perfis. Pode-se comprá-la ou fabricá-la você mesmo, o que é bastante complicado.
No entanto, a compra da ferramenta não se justifica se você precisar apenas dobrar algumas peças. Por isso, muitos se interessam em saber como é feita a dobra de um tubo de perfil manualmente e se isso é possível.
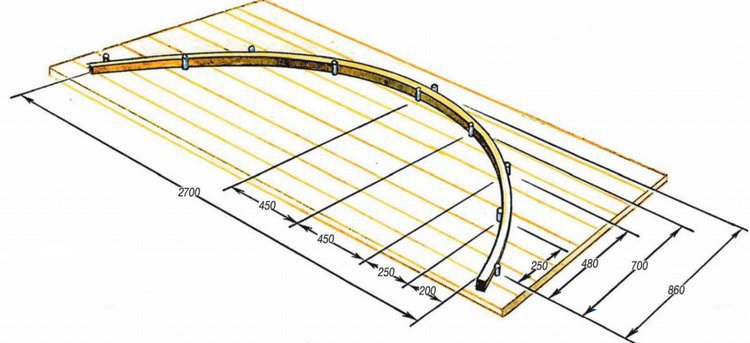
Essa operação é perfeitamente possível. Para realizá-la, serão necessários dispositivos simples, como um mandril ou uma placa de dobra. Eles podem ser facilmente montados com materiais disponíveis. Antes da dobra, é preciso decidir o preenchimento do tubo.
Se a altura do perfil for menor que 10 mm, não é necessário preencher a peça; para produtos de altura maior, o preenchimento é obrigatório. Pode ser areia, preparada da maneira descrita acima, ou uma mola.
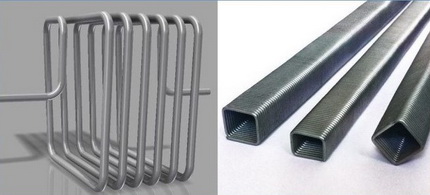
No último caso, seleciona-se uma peça de aço com enrolamento apertado. Seu diâmetro deve ser tal que entre firmemente na cavidade do tubo de perfil. Só assim ela poderá impedir eficazmente uma mudança muito brusca na seção do tubo no ponto de dobra.
Para que a mola possa ser removida sem problemas após o trabalho, um pedaço de arame é firmemente preso à sua borda antes da instalação.
Agora é preciso decidir o tipo de dispositivo de dobra. Isso pode ser feito conhecendo a altura do perfil da peça. Para tubos finos, com altura de perfil inferior a 10 mm, usa-se uma placa de dobra com pinos que funcionam como batentes. Eles são posicionados de acordo com o raio de curvatura da peça. O tubo é colocado entre os batentes, dando-lhe a forma necessária.
Começa-se a colocar a peça a partir do meio, assim é mais fácil realizar a operação. Depois, avança-se gradualmente para as bordas. Uma desvantagem significativa desse método de dobra é a necessidade de aplicar grandes esforços.
Além disso, é bastante difícil fazer a dobra exatamente conforme o molde, sendo muito provável que haja alguns desvios da forma desejada.
Tubos com altura de perfil acima de 10 mm, mas inferior a 25 mm, são dobrados com equipamento especial equipado com um rolo. Ele funciona segundo o princípio da chamada máquina de Volnov.
Isso ocorre da seguinte maneira. A peça é firmemente fixada em uma morsa. Através de um rolo, uma força significativa é aplicada a ela, que dobra o elemento. Esse método permite realizar a dobra de forma mais precisa e com maior qualidade.
Mas também neste caso será necessário aplicar esforços físicos bastante significativos para obter o resultado desejado. Se for necessário obter uma peça com um raio de curvatura grande, por exemplo, um arco para uma estrutura de armação, são utilizadas placas planas paralelas ou um mandril.
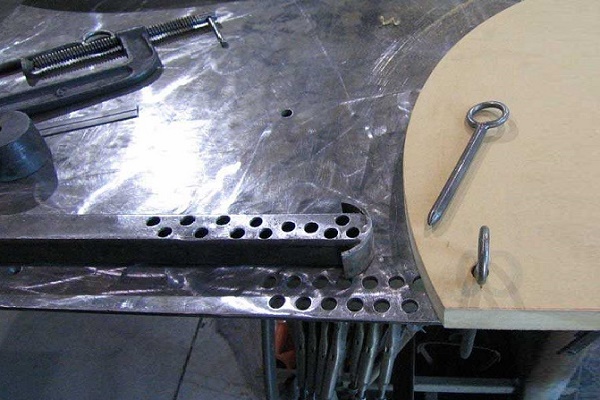
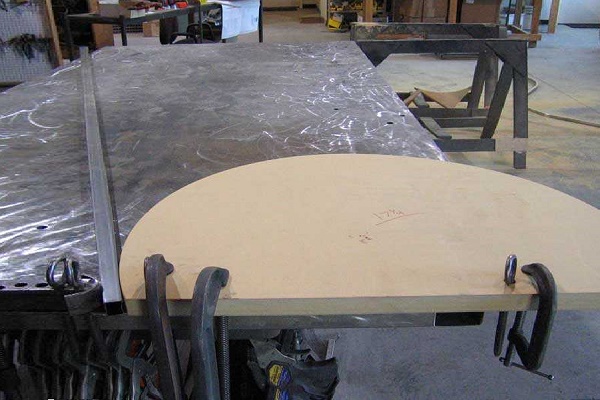
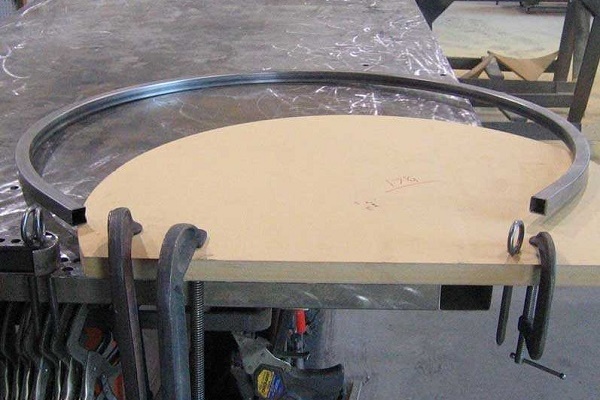
O dispositivo consiste em um gabarito fixo de formato arredondado, sobre o qual são colocados grampos destinados a fixar a peça.
O tubo perfilado é inserido com força em uma ranhura cujo tamanho corresponde exatamente ao perfil da peça. Os grampos de fixação mantêm os fragmentos da peça no lugar até que todo o elemento seja colocado no dispositivo. Dessa forma, o tubo adquire a forma desejada.
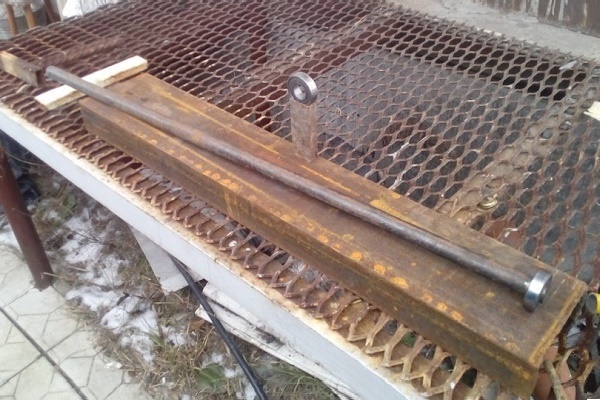
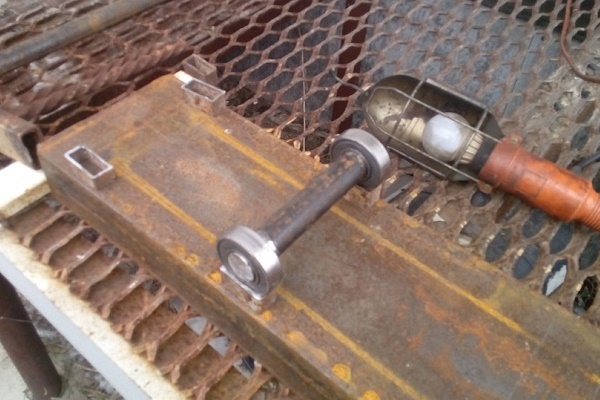
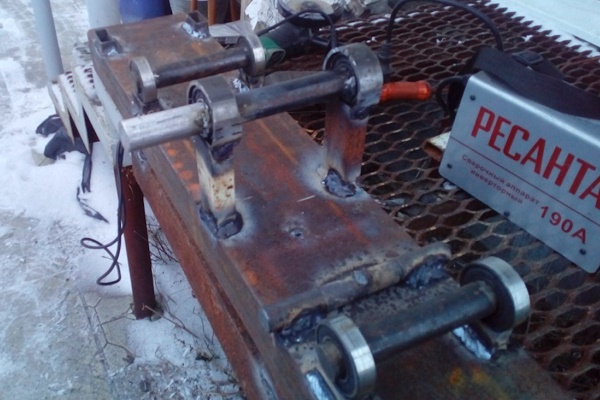
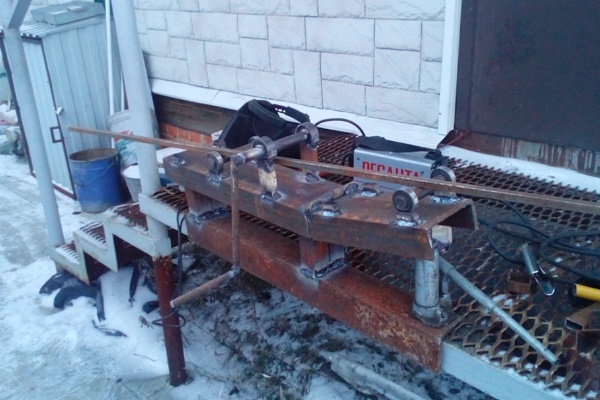
Se você possui habilidades básicas de soldagem elétrica, pode fazer uma máquina simples para dobrar tubos perfilados com suas próprias mãos:
Recomendamos também conferir o artigo no qual explicamos como dobrar tubos de diferentes metais – leia mais aqui.
Ferramentas mais simples para dobra a frio
Vejamos como fabricar por conta própria dois dispositivos muito simples que ajudarão a curvar um tubo perfilado.
Mandril para perfil
A base para o dispositivo será uma bancada de trabalho. É importante que não apenas a área de trabalho, mas também o espaço ao redor dela estejam livres. Para fixar o mandril, será necessário fazer vários furos próximos em uma borda do tampo da bancada.
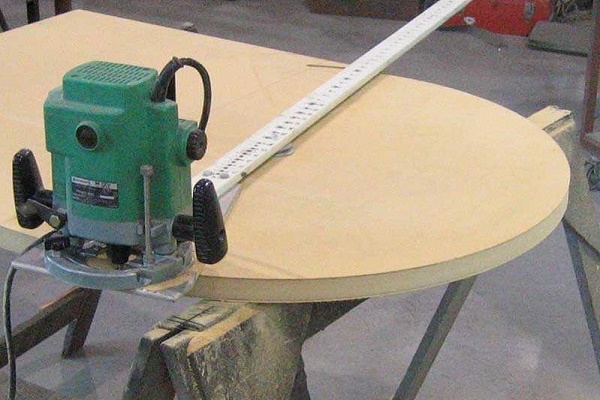
O mandril ou molde propriamente dito é feito de compensado. No entanto, esta opção só é aceitável se a execução de várias peças for prevista.
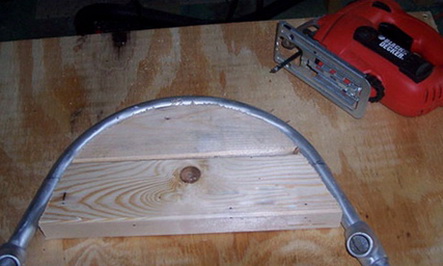
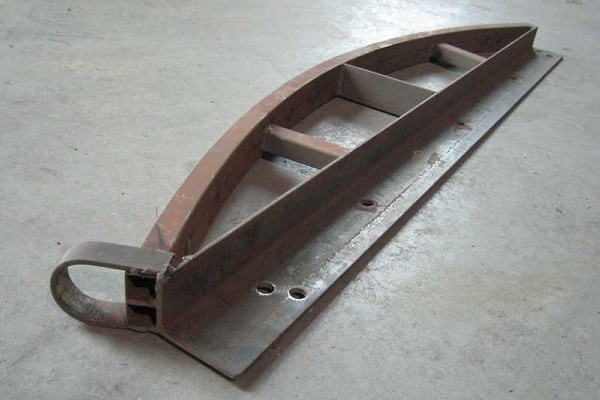
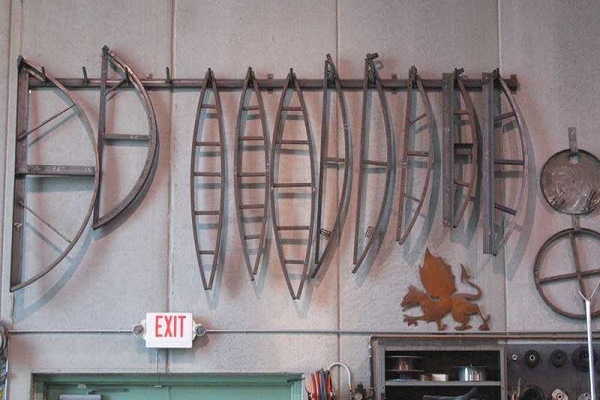
Se for necessário curvar uma grande quantidade de tubos usando este molde, é melhor fazer o mandril de cantoneira de aço. Em alguns casos, o produto perfilado precisa ser curvado em diferentes ângulos.
Para esse trabalho, serão necessários vários moldes de uma vez, que devem ser preparados com antecedência. Antes de iniciar o trabalho, o mandril é firmemente fixado à base com grampos.
O tubo a ser curvado é firmemente fixado em sua borda. Em seguida, realiza-se a curvatura. A operação é executada suavemente, sem solavancos bruscos. A força aplicada ao tubo deve aumentar gradualmente. Durante o processo de curvatura, a peça assume a forma do mandril. Para isso, será necessária uma força considerável.
Placa de dobra melhorada
Este é um dispositivo multifuncional conveniente que permite uma curvatura de perfil de alta qualidade. O dispositivo consiste em uma placa de base metálica resistente, fixada em um pedestal. Este último é fixado ao chão da oficina com parafusos de aperto.
Uma placa de curvatura simples e de preço acessível com mandril pode ser feita com as próprias mãos:
Como alternativa, pode-se considerar um dispositivo semelhante que se fixa na bancada. Após o trabalho, a placa de curvatura pode ser facilmente desmontada e guardada, ou pode ser usada como suporte para realizar outras operações de serralharia.
Para fabricar tal dispositivo, será necessária uma placa grossa de metal. Ela é soldada a um suporte telescópico. Para os batentes de curvatura, são feitos dois furos na base-placa.
Neles são colocados parafusos-batentes. Neles são encaixados e fixados acessórios de diferentes raios, o que permite curvar os tubos conforme necessário. Uma placa de pressão é cortada de chapa de aço grossa.
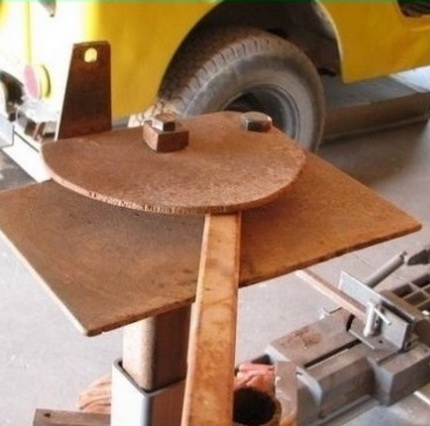
Seu uso é obrigatório para que a coaxialidade da peça a ser curvada não seja comprometida, pois ao curvar um tubo perfilado sem um curvador de tubos, pode-se deformá-lo acidentalmente em duas direções diferentes. A placa é fixada sobre os acessórios nos parafusos-batentes.
O processo de curvatura propriamente dito é o seguinte. Um segmento de tubo é fixado no dispositivo, depois puxa-se com força a extremidade oposta. A peça deve começar a curvar. Se isso não ocorrer devido à força insuficiente, pode-se tentar aumentar o braço, estendendo a peça com um tubo de diâmetro maior.
Conclusões e vídeo útil sobre o tema
Curvamos o tubo com um mandril de cantoneiras de aço:
Como fazer fácil e rapidamente um curvador de tubos caseiro:
O método mais simples de curvar um tubo perfilado:
Existem muitas formas de curvar manualmente tubos perfilados. E todas têm uma desvantagem comum: é necessária uma força muito grande para curvá-los. Um profissional fisicamente não preparado pode não conseguir realizar esse trabalho. Curvar peças com dispositivos especializados é muito mais fácil, preciso e não exige grandes esforços físicos.
O problema é que o custo desse equipamento é bastante alto. Portanto, comprar um dispositivo apenas para realizar um trabalho único é certamente antieconômico. A melhor opção é alugar equipamento especializado, o que permitirá, por um pequeno custo, obter peças perfiladas curvadas exatamente conforme o molde.
Se você tem as habilidades necessárias, compartilhe, por favor, sua experiência com nossos leitores. O formulário de comentários está localizado abaixo do artigo. Lá também é possível fazer uma pergunta sobre o tema do artigo, e tentaremos respondê-la prontamente.
 Montagem de tubos de PEAD com as próprias mãos: instrução de soldagem + como curvar ou endireitar esses tubos
 Máquina para curvar tubos perfilados: como construir um dobrador de tubos caseiro
 Como fazer uma cadeira de tubos de polipropileno: guia passo a passo
 Artesanato com tubos de polipropileno: opções de itens caseiros para a casa
 Montagem de tubos metaloplásticos com as próprias mãos: tecnologia de conexão e exemplos de distribuição
 Instalação de tubos de polipropileno por conta própria: tecnologia de trabalho com tubulação de PP
 Quanto custa a conexão de gás a uma casa particular: preço da organização do fornecimento de gás
 Melhores máquinas de lavar com secagem: ranking de modelos e dicas para compradores
 O que é temperatura de cor da luz e nuances na escolha da temperatura das lâmpadas para suas necessidades
 Substituição do aquecedor a gás no apartamento: documentação da substituição + normas e requisitos básicos
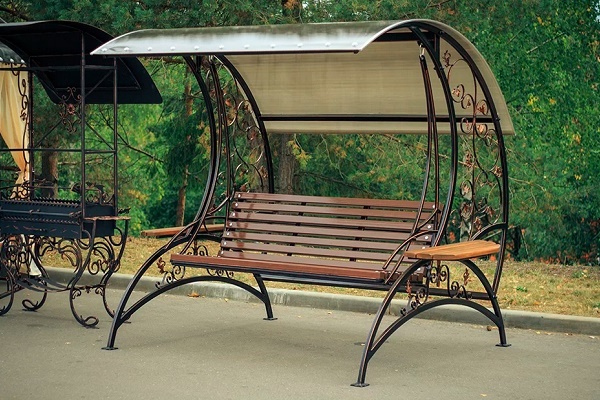
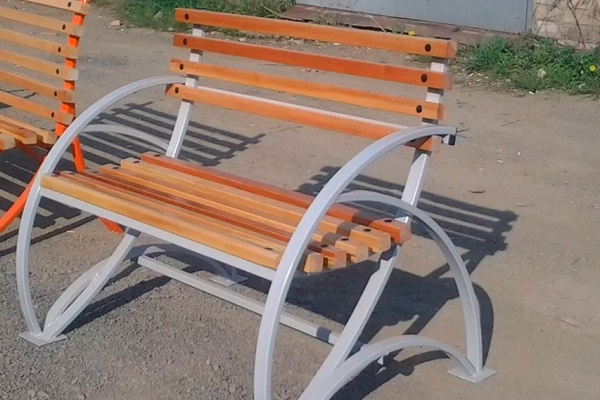
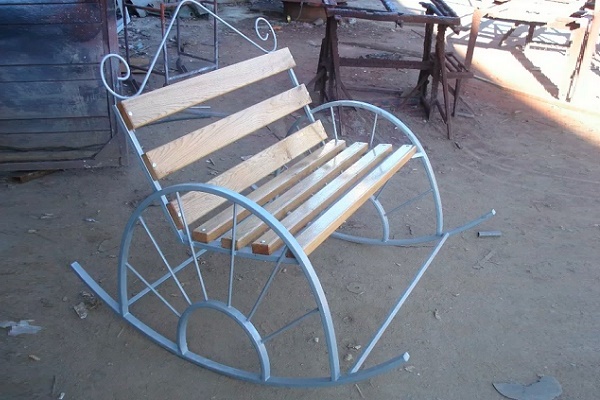
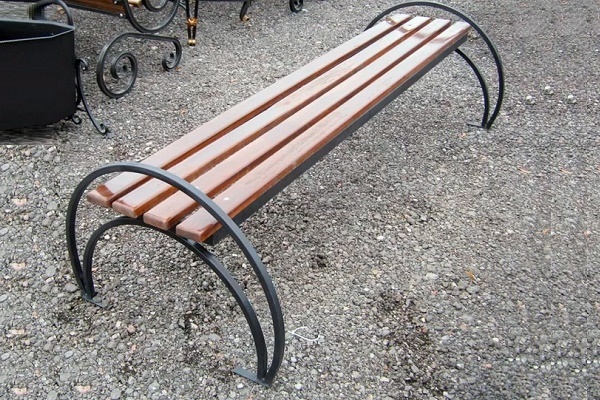
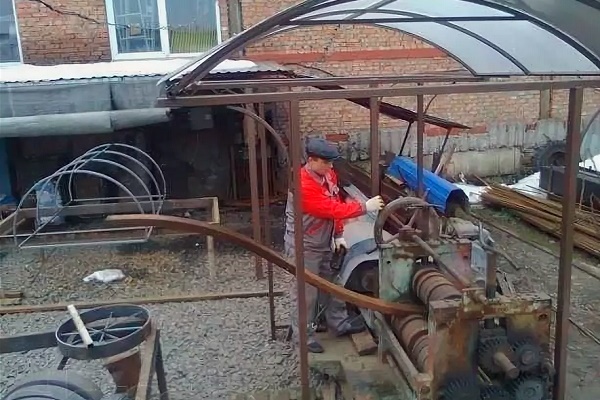
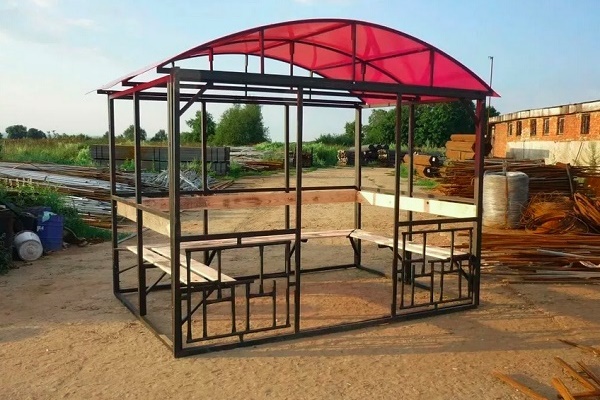
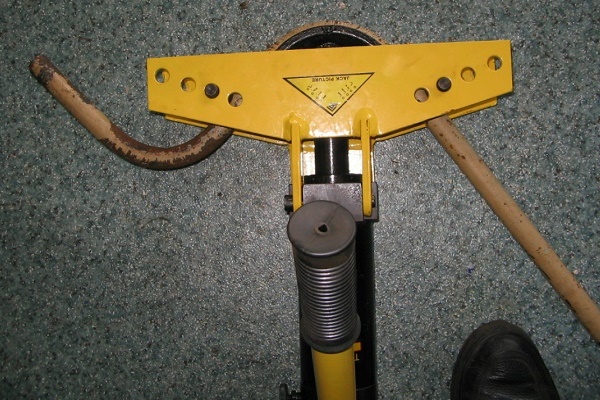
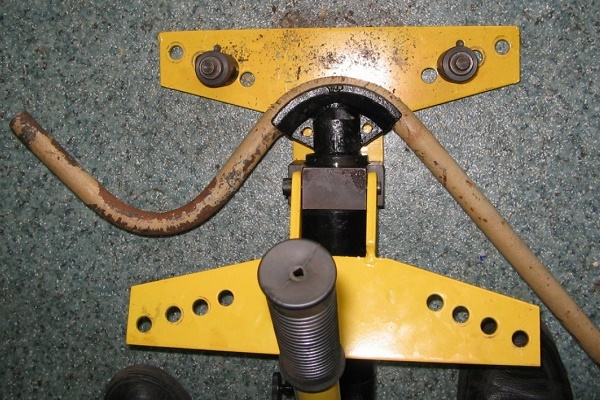
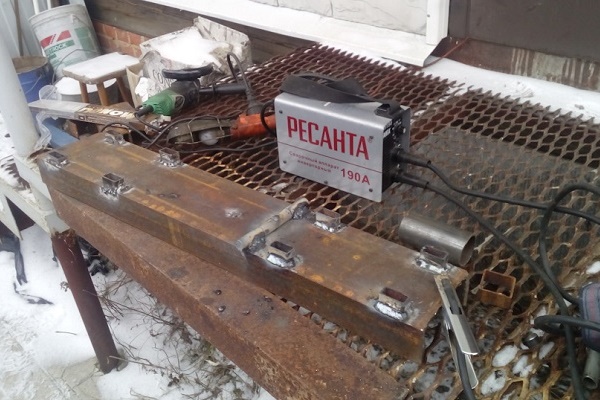
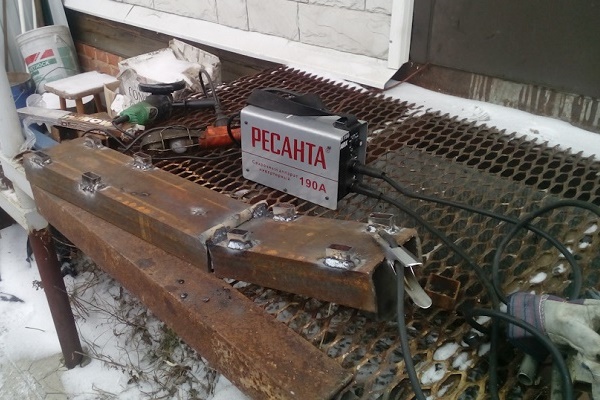
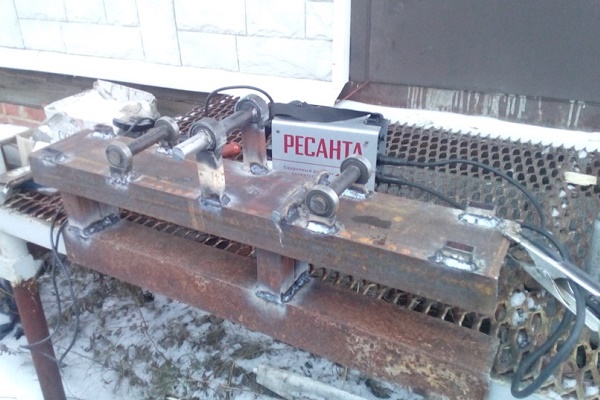
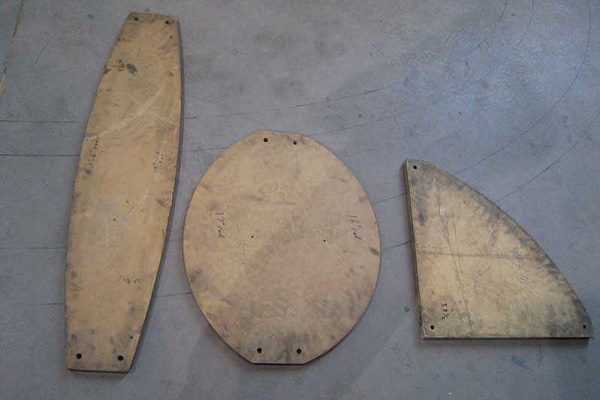
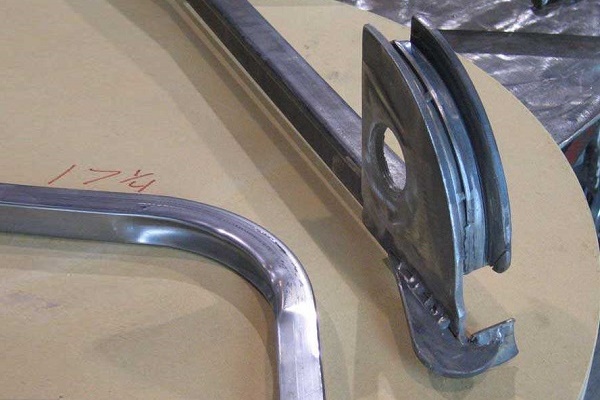
Tentei pessoalmente, com a ajuda de calor, dobrar dois tubos perfilados da mesma forma:
1) Eles ficaram diferentes!
2) O lado interno ficou enrugado (mas por sorte, o lado externo se esticou bem e suavemente).
3) Não vou mais fazer isso sozinho.
É estranho que nos locais de comércio ninguém pôde me dizer onde procurar para esse trabalho. Corrigi meus erros também sozinho, de forma razoável. Não perfeito, mas consegui.