Montagem de tubos de PEAD com as próprias mãos: instrução de soldagem + como curvar ou endireitar esses tubos

O polietileno de baixa pressão (PEAD) ocupa posições de destaque no ranking de popularidade entre os materiais utilizados para montagem de tubulações. O segredo dessa demanda é facilmente explicado pela versatilidade de aplicação e pela simplicidade de instalação dos tubos de polietileno.
Mas, como ao trabalhar com qualquer outro polímero, a instalação de qualidade dos tubos de PEAD feita por você mesmo só pode ser realizada sob estrita observância da tecnologia. Explicaremos quais nuances considerar ao realizar a junção dos elementos. Explicaremos como realizar corretamente sua curvatura e endireitamento.
Conteúdo do artigo:
Métodos eficazes de junção dos tubos de PEAD
Tecnologicamente, conectar tubos de PEAD pode ser feito por dois métodos principais – permanente e destacável.
O primeiro envolve o uso de uma máquina de soldagem, o segundo é realizado sem o uso de tal equipamento.
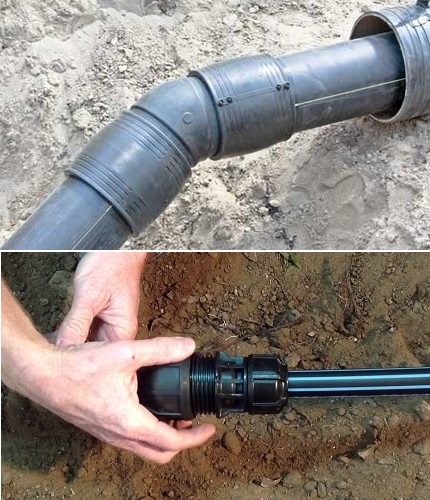
As conexões soldadas permanentes oferecem a possibilidade de máxima vedação, o que é especialmente relevante na instalação de tubulações sob pressão. As conexões destacáveis são convenientes na instalação e permitem desmontar a tubulação a qualquer momento para alterar sua configuração ou adicionar novos ramais.
Métodos de conexões permanentes
Para a junção de tubos de PEAD, são aplicados dois métodos de conexão permanente: por soldagem de topo e por instalação de acoplamento eletrossoldável.
Em qualquer caso, ao implementar esses métodos, as conexões devem atender aos seguintes requisitos:
- O ângulo máximo de desalinhamento dos segmentos soldados não deve exceder 10% da espessura da parede dos tubos unidos.
- A junta de topo deve ser feita acima do nível da superfície externa dos segmentos adjacentes.
- A altura do cordão de solda executado de qualidade deve variar na faixa de 2,5 a 5 mm.
O valor ideal da altura do cordão de solda depende da espessura das paredes da peça a ser fundida. Em tubos de parede fina (até 5 mm), a altura deve ser no máximo 2,5 mm. Se a espessura das paredes dos tubos variar entre 6 e 20 mm, a altura do cordão deve ser no máximo 5 mm.
Por soldagem de topo de tubos
A criação de uma conexão permanente é realizada através do amolecimento do material até um estado de substância maleável, de modo a ocorrer a união difusa de suas partes. É aplicado em tubos com espessura de parede superior a 5 mm.
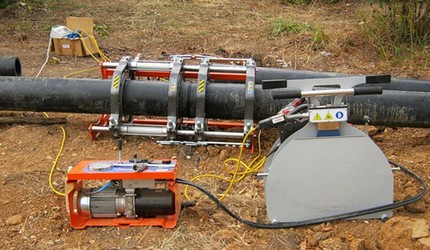
O método de conexão por soldagem é usado em trechos retos de tubulação de água que será operada sob pressão. Só ele permite obter uma junta hermética em diâmetros acima de 200 mm, pois não causa perda de rigidez dos tubos que levaria à deformação.
A soldagem resistente de tubos de PEAD feita por conta própria é realizada com o uso de uma ferramenta especial. A essência do método consiste em aquecer as extremidades dos elementos a serem unidos até um estado viscoso usando um bico de aquecimento. As pontas amolecidas são simplesmente unidas sob pressão, e então a área de junção é deixada esfriar.
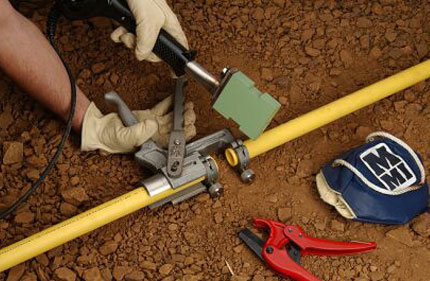
Ao realizar trabalhos de soldagem, é importante manter o regime de temperatura dos elementos de aquecimento.
Os parâmetros de tempo de espera e temperatura dos elementos de aquecimento são determinados levando em consideração três fatores:
- Espessura das paredes da tubulação.
- Diâmetro dos ramais.
- Parâmetros técnicos do dispositivo de soldagem.
A conexão de tubos por soldagem é a opção mais confiável e durável. Com ela, é possível criar uma fixação permanente que pode suportar a pressão tanto de sistemas de abastecimento de água não pressurizados quanto pressurizados sistemas de abastecimento de água.
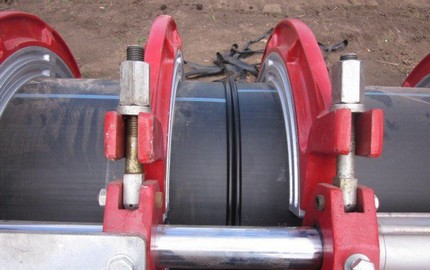
A soldagem é realizada na seguinte sequência:
- A tubulação é cortada no tamanho desejado. A paralelismo do plano das extremidades é ajustado. As extremidades são lixadas com lixa.
- Das extremidades, é removido um chanfro de 2-3 mm de largura. O local da soldagem é cuidadosamente limpo e tratado com um desengraxante.
- O ferro de solda é ajustado para uma temperatura de 260°. Enquanto ele aquece, são colocados os bicos de soldagem e espera-se que seu calor atinja a temperatura definida.
- Usando o mecanismo de centralização, o acessório e a extremidade do tubo são inseridos na cavidade do encaixe. Se o mecanismo de centralização não estiver previsto no ferro de solda, o alinhamento terá que ser verificado 'a olho', fazendo a união o mais precisa possível.
- Os elementos centralizados são empurrados até a marca indicada, conectando-se sob pressão, e aguardam o tempo especificado no manual para a fusão.
- Após a conclusão do trabalho, o aparelho é afastado e desconectado da rede elétrica. A área de solda, sem deslocamento ou rotação, é mantida na posição definida até o resfriamento total da superfície.
Ao realizar a soldagem, é importante não exceder o tempo. Isso pode provocar a formação de um acúmulo de polietileno no diâmetro interno do produto.
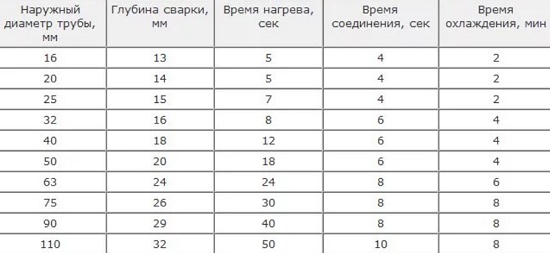
Para obter uma fixação confiável, a profundidade de instalação deve ser de aproximadamente 2 mm. Mantendo a profundidade definida, a solda resultante terá uma aparência uniforme e apresentável, com a mesma altura de afastamento.
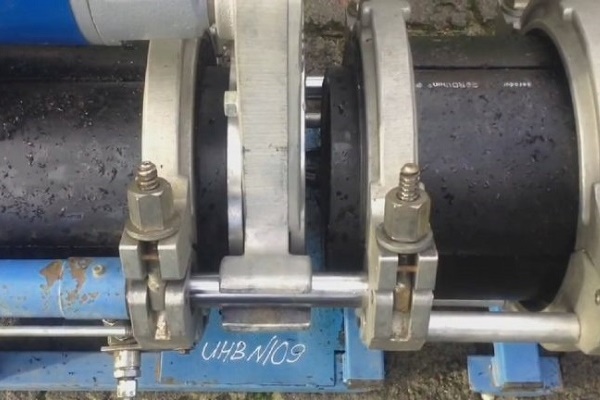
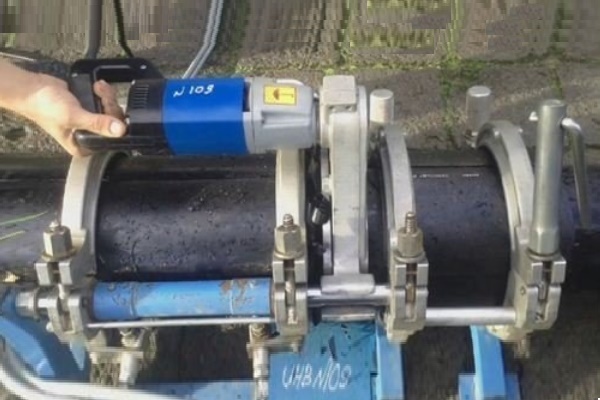
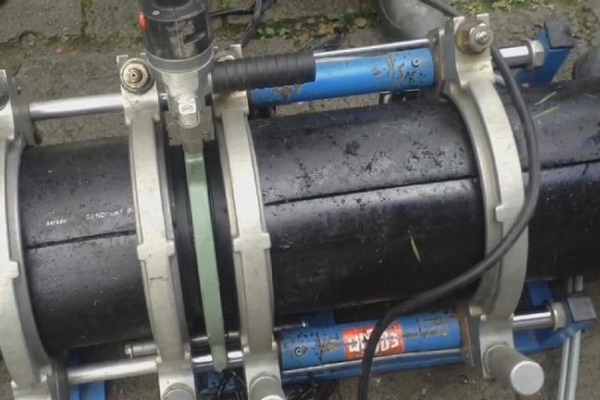
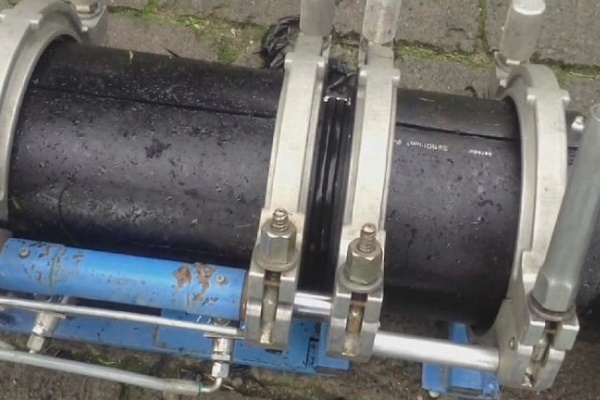
A seguinte seleção de fotos apresenta as etapas da soldagem de tubos de PEAD de topo:
Por soldagem por eletrofusão
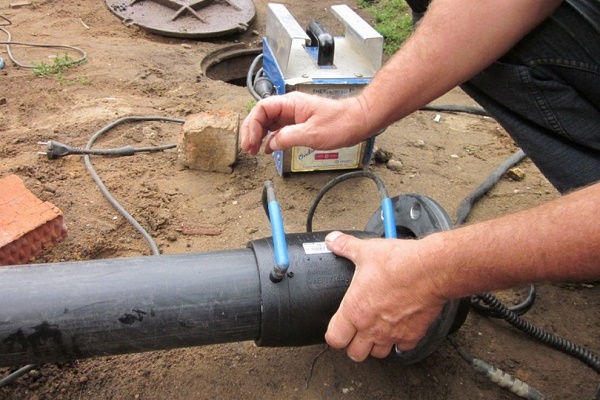
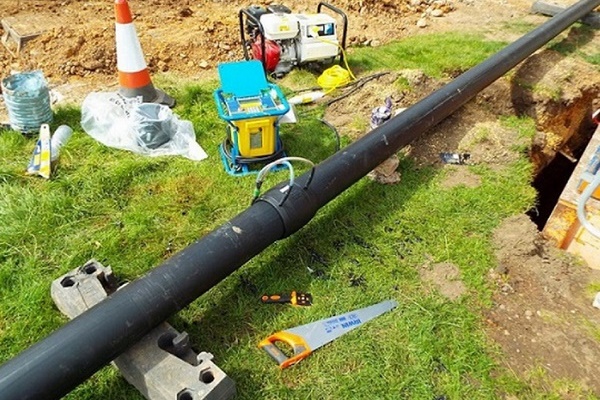
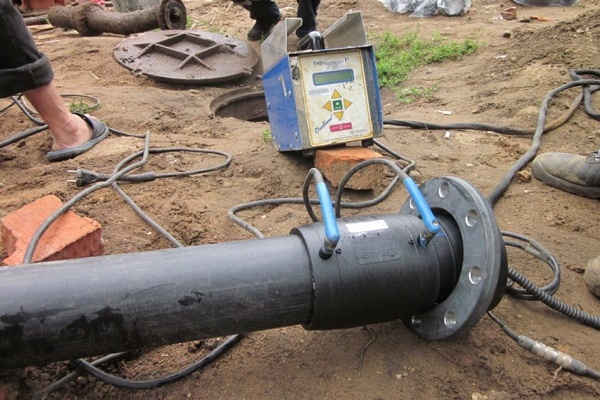
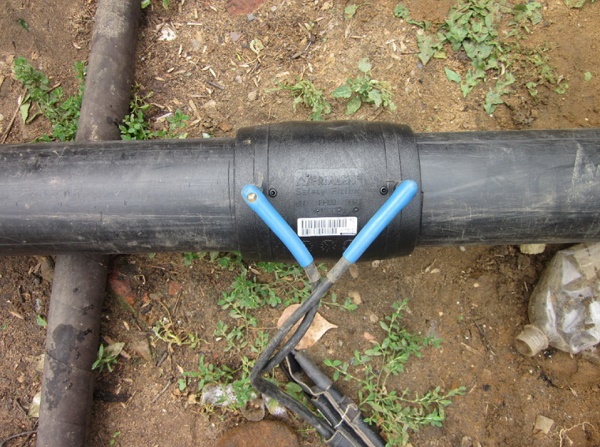
Ao implementar este método de conexão contínua, utiliza-se a soldagem por eletrofusão ou um acessório elétrico de solda.
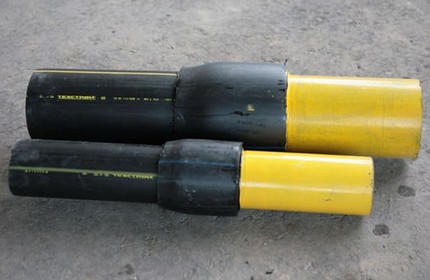
Este método é eficaz quando é necessário trabalhar em condições restritas. Por exemplo, ao realizar reparos em poços ou quando é necessário fazer inserções em tubos previamente conectados.
Não existem padrões unificados para soldagem de encaixe nos documentos normativos nacionais. Esta tecnologia é mais utilizada em países europeus e é regulamentada pelas normas DVS-220715.
A tecnologia de conexão de tubos de PEAD com o uso de luvas inclui uma série de etapas principais:
- Preparação do trecho do duto. A superfície externa do tubo é limpa de gordura e poeira. Para isso, são utilizadas soluções de sabão e álcool, que estão amplamente disponíveis em lojas de materiais de construção.
- Tratamento dos pontos de junção. A firmeza da fixação depende diretamente da suavidade do corte. Para obter uma superfície perfeitamente lisa, a extremidade do tubo é lixada com um pedaço de lixa de grão fino.
- Criação de chanfros. A junta do tubo é cortada a 45°. O chanfro permitirá garantir o ajuste mais firme dos elementos e sua fixação.
- Instalação da luva. A luva é conectada à fonte de alimentação. Depois de aquecida até a temperatura definida, um lado (mandril) da luva é colocado no tubo, e a outra extremidade (manga) é conectada ao segundo tubo.
A condição fundamental para a realização da soldagem por eletrofusão é garantir a imobilidade das peças durante o aquecimento e o resfriamento. Ao inserir as extremidades dos tubos na cavidade da luva aquecida, é importante realizar o trabalho rapidamente, mas com o máximo cuidado para não superaquecer o polietileno.
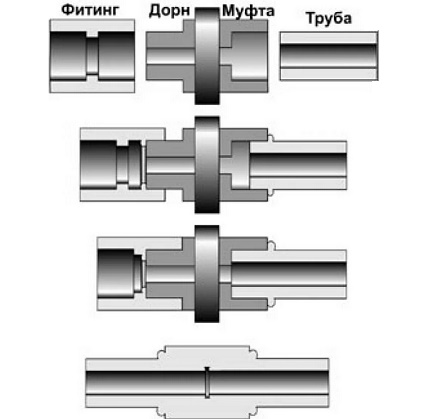
No momento de inserir os segmentos na cavidade da luva, esteja preparado para que um pouco de plástico derretido comece a sair por baixo dela. Após a conclusão do trabalho, resta apenas remover a luva e colocar o duto unido sobre uma superfície rígida para fixá-lo na posição desejada.
Após a solidificação do material fundido, será visível uma braçadeira de compressão firmemente ajustada ao tubo no local da junção.
Mas ao escolher este método, deve-se considerar que os tubos plásticos não possuem alta rigidez. E, portanto, sob forte pressão interna, a costura criada pode simplesmente se separar. A conexão por luva não é a melhor solução para instalações de tubulações de aquecimento e para a criação de derivações para a pia.
Um artigo é dedicado à avaliação dos pontos fracos e fortes de diferentes métodos de soldagem de tubos PND, e recomendamos que você se familiarize com seu conteúdo.
Métodos de conexões destacáveis
Se considerarmos as opções de conexão destacável, elas são realizadas com o uso de flanges e acessórios de compressão. Com a instalação rigorosa, eles se tornam tão confiáveis quanto aqueles criados com o uso de uma máquina de solda.
Qualquer tipo de conexão contínua inclui uma peça elástica. Ao ser comprimida com uma ferramenta de aperto, ela preenche todos os vazios na área da junta, eliminando assim vazamentos.
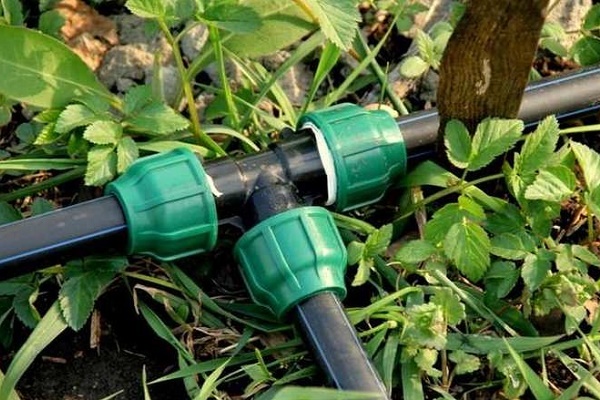
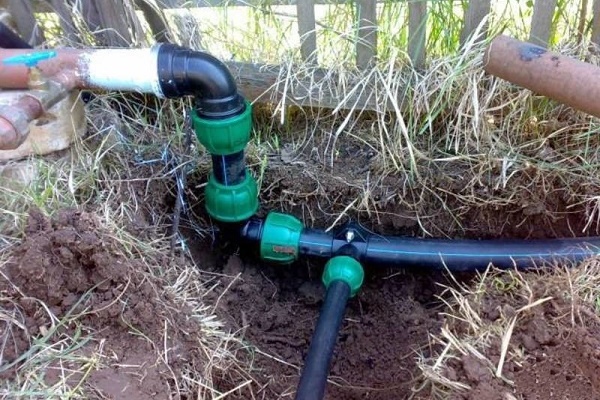
Com o uso de conexões de PEAD
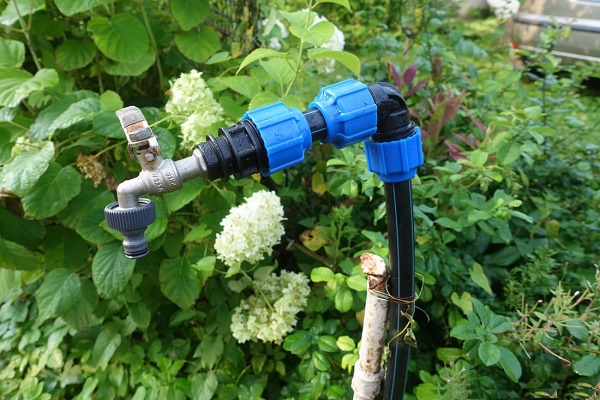
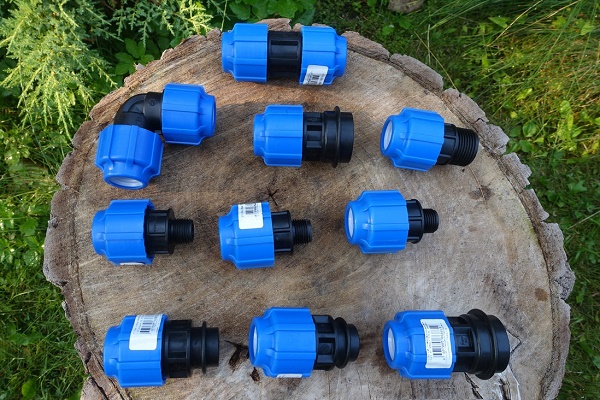
Para realizar este método, são usados acessórios de compressão, que são nipples roscados complementados com rosca externa em ambos os lados.
Eles são capazes de conectar tubos, proporcionando uma junta apertada com altos níveis de vedação. Além disso, a conexão desmontável pode ser facilmente removida a qualquer momento para alterar a configuração da tubulação ou realizar reparos urgentes.
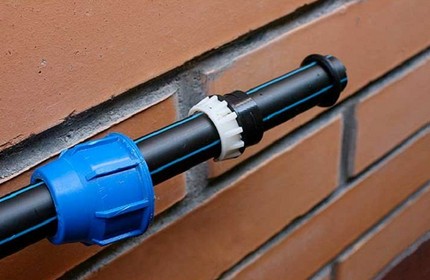
Sequência de ações para obter uma conexão de conexão:
- Nas extremidades preparadas de ambos os tubos, coloca-se um anel espaçador feito de poliuretano ou borracha. O diâmetro externo do anel deve ser igual ao tamanho interno dos tubos a serem unidos.
- As extremidades são equipadas com uma porca de aperto e duas arruelas de pressão. A primeira arruela é para pressionar o anel espaçador, a segunda é para vedar a porca em relação à extremidade do tubo.
- A conexão é feita segundo o princípio 'tubo – conexão – tubo'. Para aumentar a confiabilidade, aperta-se até o fim em ambos os lados com a porca de aperto.
Para a montagem das peças, utiliza-se uma chave especial. Com ela, desapertam-se as porcas de aperto nas conexões.
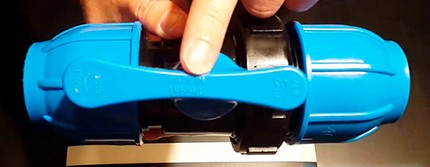
A principal vantagem deste método de conexão é que é fácil de realizar mesmo com uma queda significativa na temperatura ambiente. Enquanto o limite para conexões soldadas é de pelo menos +5°C.
A ampla variedade de elementos de conexão com diferentes diâmetros permite montar qualquer distribuição, fazendo as ramificações necessárias na tubulação.
Por instalação de flange
O tipo de conexão flangeada é escolhido quando é necessário conectar uma tubulação de PEAD a tubos de aço. Com flanges, é conveniente conectar válvulas, reguladores e comportas às tubulações.
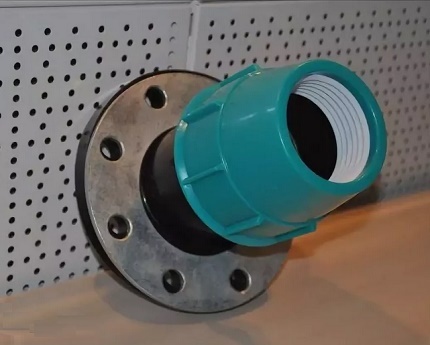
Para instalação em tubos de polietileno, utilizam-se flanges que atendem ao GOST 12882,80. Eles têm um diâmetro interno ampliado.
O trabalho de instalação do flange é realizado na seguinte sequência:
- Em uma extremidade da comunicação, faz-se uma rosca.
- O elemento é aparafusado na rosca.
- No elemento, é colocado o desvio do tubo a ser conectado.
- A junção é aquecida com uma luva ou secador de cabelo industrial.
Antes de colocar o flange, é necessário inspecioná-lo para verificar se há saliências afiadas ou rebarbas que possam danificar a extremidade do tubo de polietileno.
Como curvar ou endireitar o produto?
Os tubos de polietileno são vendidos em segmentos retos de 12 metros ou como peças inteiras enroladas em grandes bobinas. Quando enrolados, os tubos adquirem forma de anéis e se deformam. Antes de endireitar ou curvar um tubo de PEAD deformado, é necessário aquecê-lo.
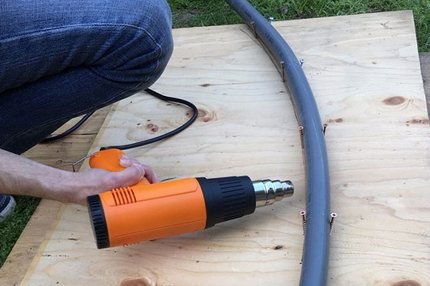
O polietileno de baixa densidade é conhecido por sua boa elasticidade. Mas perde essa propriedade quando a temperatura de aquecimento ultrapassa +80°C. Esse fato é usado quando é necessário alterar a configuração do produto.
Mas é importante lembrar que, para endireitar ou dobrar, a temperatura pode ser aumentada apenas por um curto período de tempo. Afinal, o tubo de polietileno pertence à categoria de materiais de construção que podem ser danificados se o regime de temperatura for violado.
Visão geral dos métodos de endireitamento do tubo
Endireitar o tubo, eliminando as dobras que ocorreram durante o armazenamento e transporte, é mais fácil após um leve aquecimento do produto. Se a substituição ou reparo da tubulação ocorrer no verão, quando os raios solares estão mais fortes, você pode utilizá-los para atingir o objetivo.
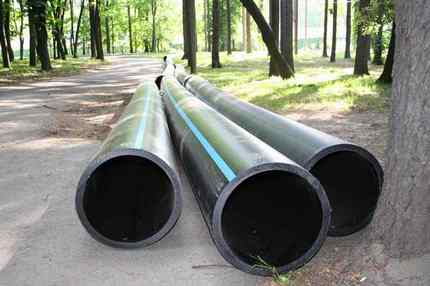
Os raios UV não prejudicarão as propriedades operacionais do polietileno, mas podem amolecer temporariamente as paredes do produto. Você só precisará fixar o tubo amolecido ao longo de um suporte rígido ou parede, ou então colocá-lo em uma vala previamente cavada. Antes de endireitar um tubo de PEAD curvo no solo, é necessário liberar a área.
Se o trabalho precisar ser feito no inverno, use água quente para aquecer o produto. Mas esse método é eficaz apenas para tubos com tamanho não superior a 50 mm. Como meios auxiliares para endireitar, você pode usar corrimãos de metal e alvenaria de tijolos. De qualquer forma: quanto mais curto o segmento do produto, mais fácil será trabalhar com ele.
Métodos eficazes para curvar a peça
Se surgir a situação oposta, quando for necessário dobrar um tubo de PEAD, aplica-se o mesmo tratamento térmico.
Para o aquecimento, são utilizados os seguintes métodos:
- soprar ar quente direcionado de um secador de cabelo industrial;
- aquecer as paredes do produto com um maçarico a gás;
- derramar água fervente sobre a superfície.
Para simplificar o procedimento de dobra, é melhor construir um quadro de moldagem. Um mandril, cujo tamanho corresponde ao diâmetro do tubo a ser dobrado, pode ser feito de folhas comuns de MDF (fibra de média densidade). Para alisar a superfície do mandril, lixe-o com lixa.
Para dobrar um tubo de PEAD usando um secador, o trabalho é feito na seguinte sequência:
- A área a ser processada é aquecida com um secador de cabelo industrial.
- A peça amolecida é inserida no quadro de moldagem.
- Dobre o tubo com cuidado, sem aplicar força excessiva, para não rasgar o produto no local da dobra.
Após criar o ângulo de dobra desejado, é necessário deixar o produto esfriar completamente e só então removê-lo do quadro.
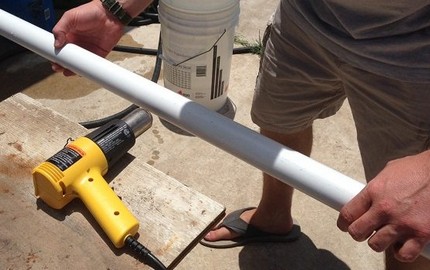
Ponto importante: ao aquecer o tubo, é necessário manter o 'meio-termo'. Se a superfície não for aquecida o suficiente no momento da curvatura, o tubo pode quebrar. Se durante o aquecimento o elemento de aquecimento for aproximado demais do produto, o polímero pode inflamar.
Conclusões e vídeo útil sobre o tema
Conheça os detalhes da soldagem e do processamento de tubos de PEAD nos seguintes vídeos.
Vídeo #1. Como é feita a soldagem de topo:
Vídeo #2. Exemplo de criação de soldagem por eletrofusão:
Vídeo #3. Opção de endireitamento do tubo:
Ao escolher o método de conexão e alinhamento de tubos de polietileno, é necessário considerar o nível de pressão do meio de trabalho. Isso permitirá minimizar o impacto negativo das manipulações realizadas na tubulação sobre suas características técnicas.
Você conhece detalhes técnicos de conexão de tubos de polietileno que não foram descritos no artigo? Tem experiência pessoal em instalação de tubulações de PEAD que gostaria de compartilhar com os visitantes do site e conosco? Escreva, por favor, comentários no bloco abaixo, publique fotos, faça perguntas sobre o tema do artigo.
 Instalação de tubos de polipropileno por conta própria: tecnologia de trabalho com tubulação de PP
 Como fazer uma cadeira de tubos de polipropileno: guia passo a passo
 Como curvar tubo perfilado com as próprias mãos sem ferramentas especiais
 Montagem de tubos de cobre com as próprias mãos: tecnologia de instalação do encanamento de cobre
 Montagem de tubos metaloplásticos com as próprias mãos: tecnologia de conexão e exemplos de distribuição
 Artesanato com tubos de polipropileno: opções de itens caseiros para a casa
 Quanto custa a conexão de gás a uma casa particular: preço da organização do fornecimento de gás
 Melhores máquinas de lavar com secagem: ranking de modelos e dicas para compradores
 O que é temperatura de cor da luz e nuances na escolha da temperatura das lâmpadas para suas necessidades
 Substituição do aquecedor a gás no apartamento: documentação da substituição + normas e requisitos básicos