Soldagem de tubos de polietileno: comparação de métodos + instrução de montagem

Para montar a distribuição de tubos de polietileno (PE), são necessárias certas habilidades de soldagem e conexão com conexões. Para este trabalho, também é adequado o equipamento utilizado na instalação de tubulações de polipropileno.
A soldagem de tubos de polietileno é realizada com equipamentos especiais e requer certos conhecimentos, sobre os quais falaremos neste artigo. Vamos detalhar as características da preparação do equipamento para o processo de soldagem, fornecer recomendações para a execução de uma solda de qualidade. Também consideraremos várias opções de soldagem de tubos de polietileno.
Conteúdo do artigo:
Preparação do equipamento para soldagem
Para cada tipo de soldagem, é utilizado um equipamento diferente. Não faz sentido adquiri-lo para uma montagem única de comunicações pelos métodos de topo e eletrossoldagem, pois o custo do conjunto é de vários milhares de dólares. É melhor contratar serviços de empresas terceirizadas ou alugar o equipamento.
Equipamento de soldagem utilizado
O equipamento para soldagem por encaixe custa entre 100 e 200 dólares, portanto, cada um decide por si sobre a compra do aparelho de solda.
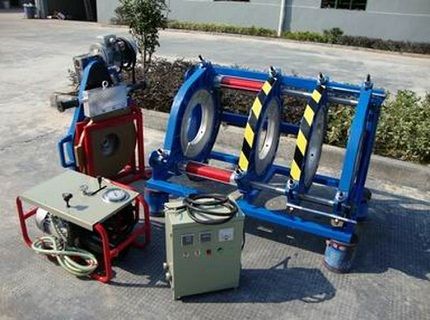
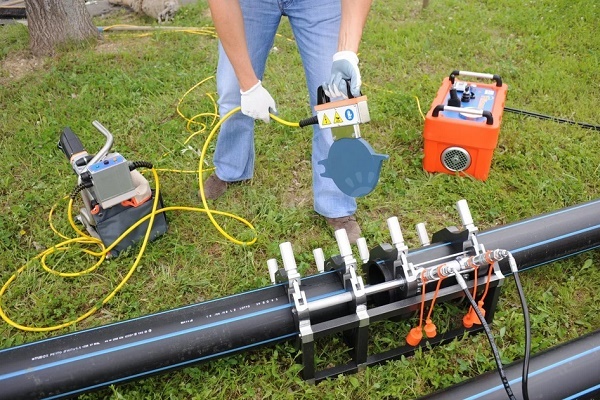
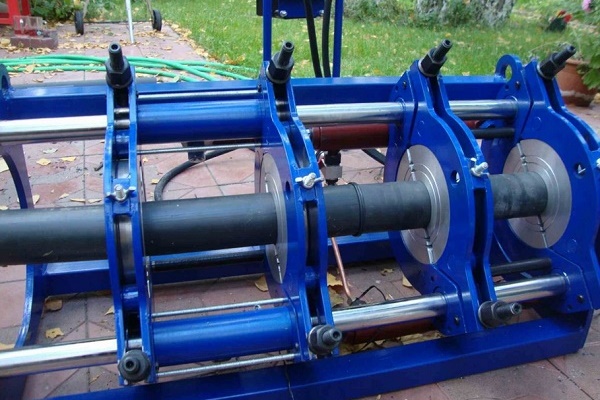
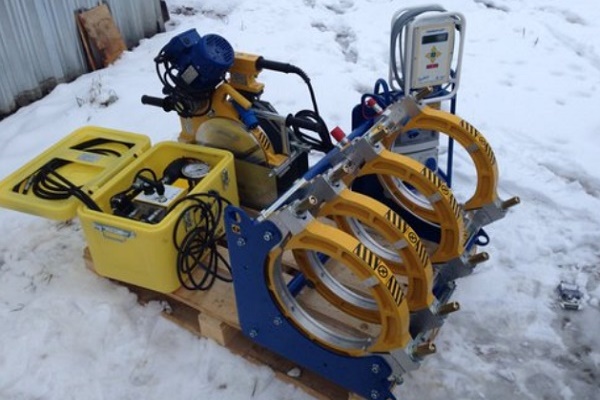
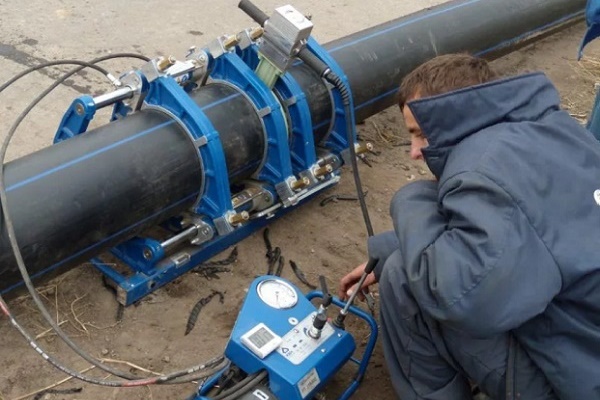
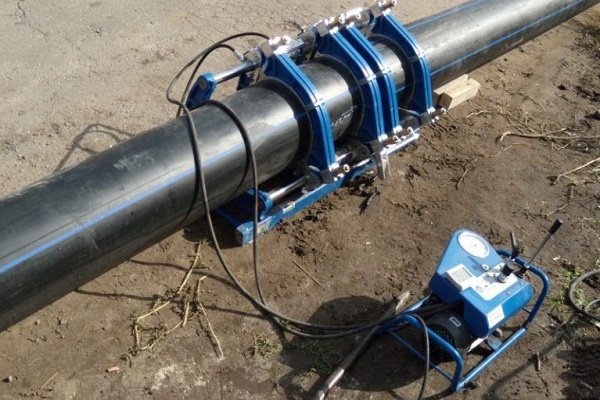
O conjunto padrão de dispositivos para soldagem de topo de tubos de polietileno inclui:
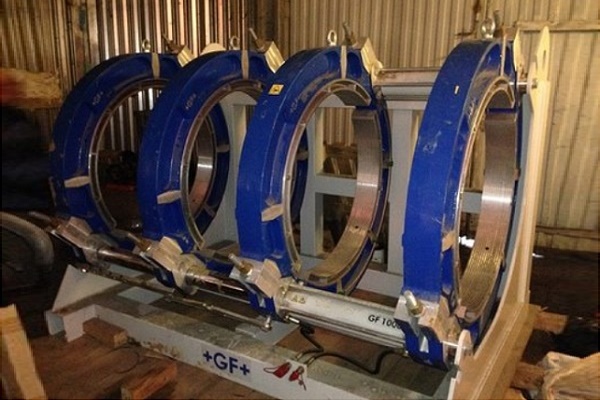
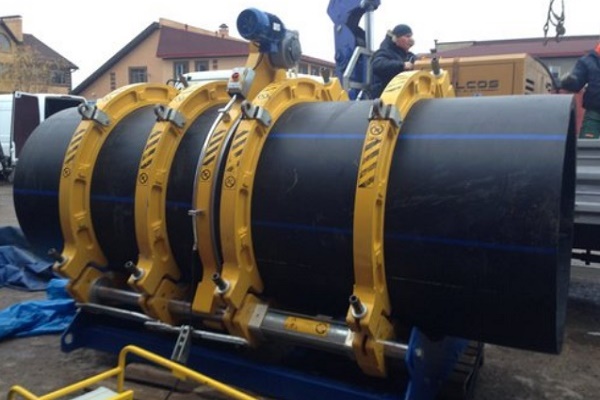
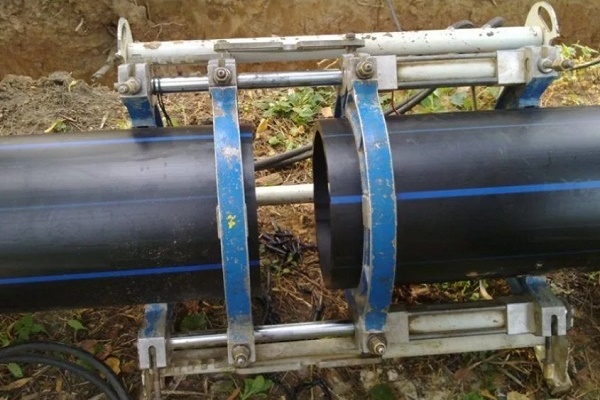
- Centrador. É uma mesa com 4 braçadeiras metálicas para tubos, duas das quais são móveis e duas fixadas rigidamente na base.
- Faceador. É um dispositivo de disco separado para o corte mecânico preciso das extremidades dos tubos a serem soldados. O dispositivo é fixado aos trilhos guia do aparelho de solda.
- Espelho de aquecimento. É uma placa redonda revestida de Teflon, contra a qual as juntas dos tubos são pressionadas para derreter o PE. Possui termômetro embutido.
- Acionamento hidráulico ou mecânico. Dispositivo para regular a força de compressão dos tubos durante o aquecimento e subsequente conexão.
- Insertos de redução. É um conjunto de semi-anéis intercambiáveis para fixação de tubos de diferentes diâmetros.
- Unidade de controle. Faz parte dos conjuntos de equipamentos com automação do processo de soldagem.
Basicamente, o conjunto de equipamentos consiste em dispositivos independentes que executam funções específicas nas diferentes etapas do processo de soldagem. Eles podem ser destinados tanto para soldagem estritamente manual quanto para conexão de tubos em modo totalmente automático.
Para a montagem de conexões eletro-fusíveis, utiliza-se uma máquina de solda adequada com scanner de código de barras integrado. Nenhum dispositivo adicional é necessário para este processo.
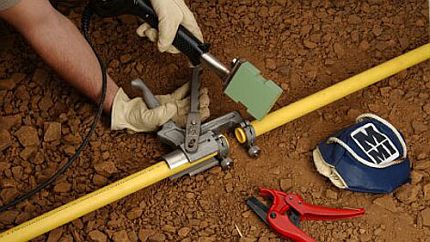
Para a solda de encaixe, será necessária a aquisição do seguinte conjunto:
- máquina de solda elétrica;
- tesouras corta-tubos;
- suporte;
- calibrador e chanfrador;
- acessórios para aquecimento dos elementos a serem unidos.
Além do equipamento mencionado, para a montagem dos tubos, podem ser necessárias ferramentas gerais: chave ajustável, fita métrica, marcador e outras.
Preparação para o processo de soldagem
Um fator importante para a soldagem de qualidade de tubulações de PEAD é a sua preparação prévia. As manipulações necessárias para a formação de uma boa solda serão apresentadas em forma de instrução.
Imediatamente antes do aquecimento das peças a serem soldadas, é necessário:
- Verificar a identidade do material e da marcação das peças a serem soldadas.
- Limpar e desengordurar as juntas das peças a serem unidas.
- Centralizar os tubos e fixá-los rigidamente.
- Processar os cortes com a faceadora até formar uma fita contínua com o comprimento de duas circunferências do tubo.
Após tudo, é necessário limpar as bordas das peças a serem unidas de cavacos.
Após uma preparação cuidadosa dos tubos de polietileno e conexões para soldagem, pode-se ter certeza de que uma solda de qualidade está meio garantida.
Métodos de soldagem de tubos PE
O polietileno de baixa pressão (PEAD) industrial é um material termoplástico, cujas propriedades não se alteram durante os ciclos de aquecimento e resfriamento. Portanto, é excelente para a instalação de tubulações domésticas e industriais.
A união de tubos e conexões individuais de PEAD entre si ocorre por meio de conexões roscadas destacáveis ou dos seguintes métodos de soldagem:
- por encaixe;
- eletrofusão;
- de topo.
Tubos com espessura de parede até 4,5 mm (diâmetro até 50-110 mm) são soldados pelos dois primeiros métodos, e para tubos de parede mais espessa é utilizado o método de soldagem de topo sem conexões.
Opção #1 — modo de soldagem de topo
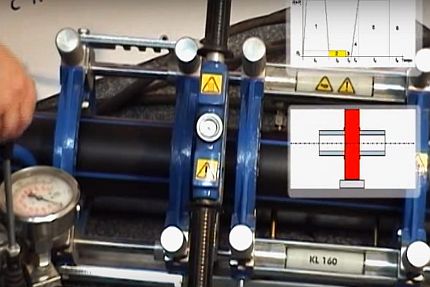
Durante a soldagem de topo, é importante controlar parâmetros críticos: temperatura da ferramenta e do plástico, força de pressão e duração das operações. Na ausência de sensores desses valores, dificilmente será possível obter consistentemente uma solda de qualidade.
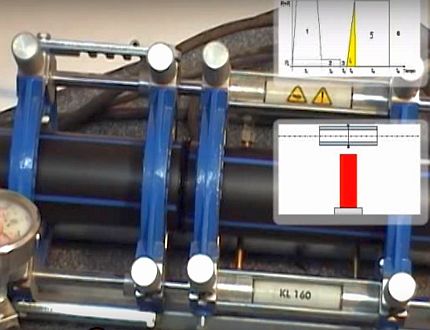
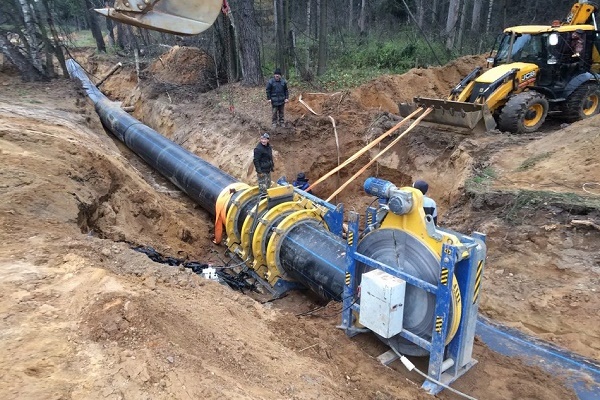
É melhor considerar as instruções passo a passo para soldagem de topo de tubos de polietileno usando o exemplo de equipamento semiautomático com acionamento hidráulico.
A soldagem de topo é realizada se a espessura da parede do tubo de polietileno não exceder 5 mm e seu diâmetro não exceder 50 cm. A tecnologia inclui uma série de etapas padrão:
Passo#1 — aquecimento das juntas
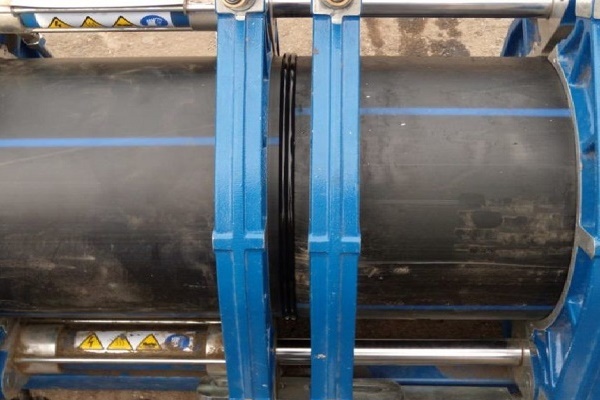
Após o processamento das extremidades dos tubos, o espelho de solda é aquecido a uma temperatura de 200-230 graus e colocado no meio do centralizador. Em seguida, com o acionamento hidráulico, as bordas dos tubos de PEAD são pressionadas firmemente contra ele com uma força de 4-6 kg/cm².
Quando as dimensões da rebarba se aproximam dos valores mínimos permitidos, a força é reduzida para 0,2-0,5 kg/cm² e o plástico continua a ser aquecido durante todo o tempo normativo. A soldagem é permitida em temperaturas de -15 a +45 graus, mas em condições frias o tempo de aquecimento pode ser aumentado.
Passo #2 — conexão dos tubos
Após o aquecimento e fusão necessários do PEAD nas juntas, os tubos são separados pelo acionamento hidráulico, o espelho é removido e, novamente com o acionamento, as superfícies a serem soldadas são pressionadas uma contra a outra com uma força de 1-3 kg/cm². As dimensões da rebarba são controladas visualmente, portanto a pressão de aperto pode variar.
Passo #3 — resfriamento e inspeção
Os tubos continuam pressionados um contra o outro até o resfriamento completo da junção. Após a remoção da força do acionamento hidráulico, os tubos são retirados das braçadeiras do centralizador e é realizada uma avaliação do estado da junta soldada e da rebarba. Se os seus parâmetros estiverem normais, o tubo está pronto para operação.
Opção #2 — soldagem por encaixe de tubos PEAD
Após o corte e preparação prévios dos tubos e peças de PEAD, pode-se iniciar a sua soldagem por encaixe. O processo será apresentado na forma de uma instrução passo a passo.
Passo #1: preparação do ferro de soldar
A temperatura ideal para soldagem de tubos de polietileno varia em torno de 210 °C, portanto, apenas ferros de soldar com aquecimento ajustável são adequados. Antes de conectar à rede, é necessário encaixar no ferro acessórios especiais de dupla face (luva e mandril) e colocar o ferro de soldar em um suporte cruciforme.
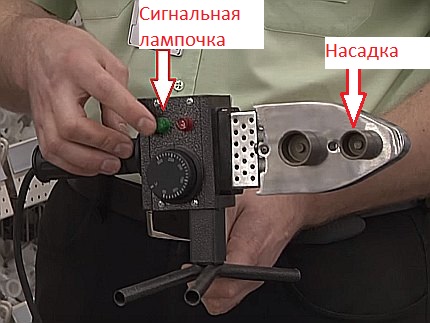
Ao atingir a temperatura definida, uma luz indicadora (geralmente verde) acenderá.
Passo #2: aquecimento das peças
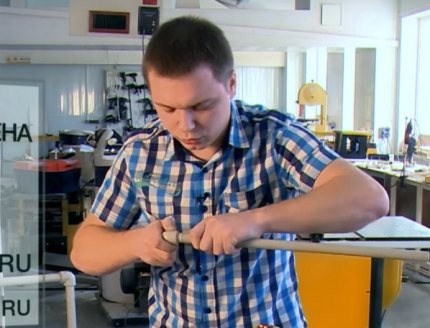
É mais seguro realizar trabalhos com tubos quentes usando luvas. Para aquecer as peças, é necessário simultaneamente encaixar uma peça a ser conectada no mandril e, em seguida, inserir a segunda em uma luva metálica.
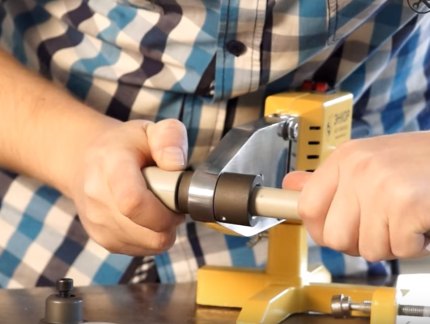
Para manter a profundidade da conexão, pode-se marcar previamente com um marcador a marca correspondente no tubo e depois orientar-se por ela ao unir os produtos aquecidos.
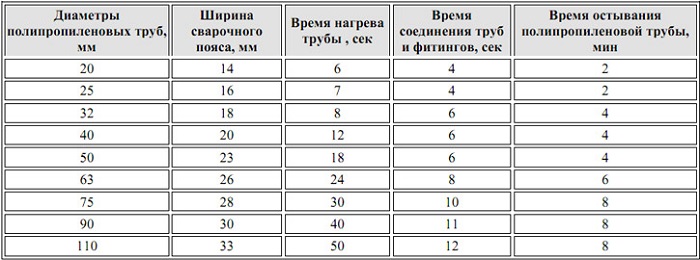
Acima está uma tabela com os tempos aproximados de aquecimento, união e resfriamento dos tubos, bem como a profundidade de inserção no encaixe. Em temperaturas negativas, o tempo de aquecimento do material pode ser aumentado em 1-2 segundos.
Passo #4: Conexão das peças
Após o aquecimento, os produtos devem ser simultaneamente desconectados dos acessórios e, com um movimento forte e reto, inserir o tubo no encaixe até a marca indicada. Não é permitido girar as peças uma em relação à outra. Após 5-10 segundos após a conexão, qualquer movimento pode causar uma queda brusca na resistência da junta.
Após o resfriamento, é recomendável inspecionar a solda interna formada para verificar se há saliências que obstruam o lúmen do tubo. Se estiver estreitado, é melhor refazer a solda para evitar queda de pressão no sistema.
Opção #3 — soldagem eletromufa de polietileno
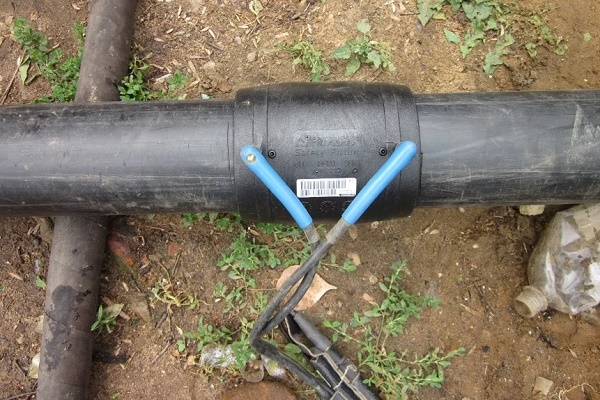
A solda de tubos de polietileno usando eletromufa é a maneira mais simples e rápida. As conexões plásticas têm uma espiral metálica embutida que aquece as superfícies a serem unidas e derrete o PE.
Neste método, é necessário gastar adicionalmente em eletromufas, cujo custo começa em 3-4 dólares por peça. Portanto, essa solda é usada apenas onde os métodos de topo e encaixe não estão disponíveis. A vantagem do método de eletromufa é a possibilidade de conectar tubos com espessura a partir de 4,5 mm e menos.
Principais etapas da solda:
- Limpeza e preparação mecânica da conexão e das extremidades dos tubos.
- Centragem e inserção do tubo na eletromufa.
- Conexão da eletromufa aos contatos elétricos de uma máquina de solda especial, aquecimento da junção.
Última etapa – desligamento da energia elétrica e resfriamento do tubo.
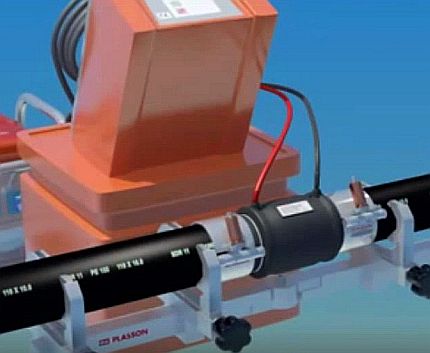
Nas eletromufas há um código de barras com parâmetros codificados de tempo de aquecimento, corrente e tensão. Ele é lido pelo scanner do aparelho de solda, que então realiza o processo de soldagem automaticamente. As peças ficam firmemente e seguramente soldadas em uma grande área.
Juntas de solda de topo corretas
A correção da execução de todas as instruções de soldagem pode ser avaliada pelo aspecto final da junção de polietileno. Em caso de formação de uma solda incorreta e alto risco de perda de estanqueidade durante a operação posterior, é melhor cortar a junção pelas bordas e soldar uma nova.
Em uma solda corretamente executada, as dimensões do cordão de rebarba devem estar de acordo com os valores normativos.
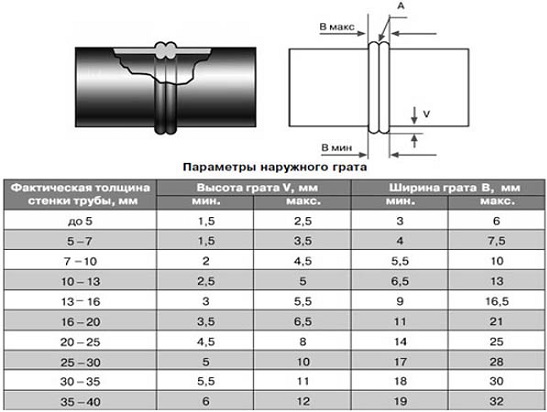
Existem também requisitos adicionais para os parâmetros dos cordões:
- Simetria e uniformidade em toda a circunferência da junta.
- O deslocamento das paredes dos tubos no plano radial não deve ser superior a 10% de sua espessura.
- A cor dos cordões deve ser idêntica à cor do tubo.
- A depressão entre as rebarbas não deve ultrapassar o nível da superfície externa dos tubos.
E, claro, a presença de trincas e poros é totalmente excluída.
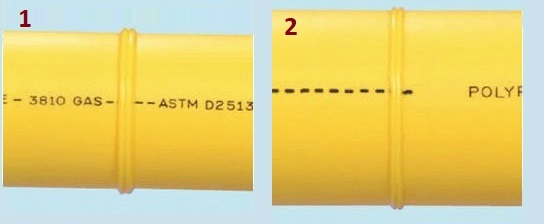
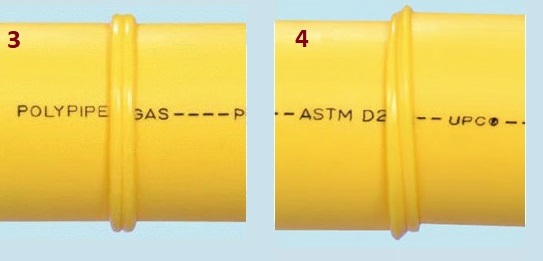
A causa da assimetria dos cordões ao redor da circunferência pode ser um faceamento preliminar de má qualidade ou o posicionamento do faceador inclinado em relação ao tubo.
Instruções para instalação de tubos de polietileno
Para conectar tubos de polietileno a elementos de tubulação de água, podem ser utilizadas as seguintes conexões:
- fixas;
- destacáveis.
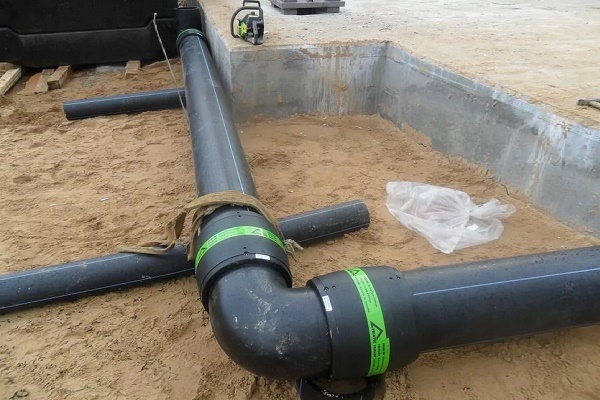
As conexões fixas são obtidas soldando os tubos entre si ou a acessórios de solda especiais. Este método é barato, mas as estruturas resultantes são frequentemente volumosas. O uso de conexões fixas é justificado na instalação de tubulações subterrâneas estacionárias.
Para montar sistemas temporários com tubos de polietileno, bem como na ausência de equipamento de solda, podem ser usados acessórios de compressão roscados, cuja instalação será discutida a seguir.
Conexão do tubo à conexão de compressão
As conexões de compressão são mais caras que os modelos soldados, mas são desmontáveis e fáceis de usar. As recomendações para sua instalação são abordadas nas instruções passo a passo abaixo.
Passo um – inspeção visual e corte
A montagem do sistema com tubo de polietileno e conexão de compressão de plástico começa com a inspeção de rachaduras e arranhões profundos. É melhor cortar imediatamente a seção defeituosa do tubo.
O tubo de polietileno pode ser cortado com faca ou com cortador de tubos especial. O resultado deve ser um corte perfeitamente perpendicular, sem rebarbas ou ondulações. Para remover irregularidades nas bordas, pode-se adquirir um faceador manual.
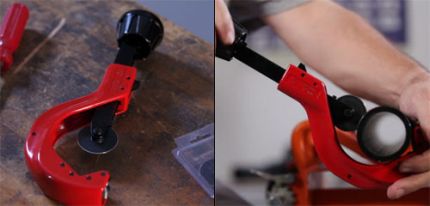
Passo dois – colocação dos elementos da conexão no tubo
Primeiro, a porca de aperto é colocada na mangueira, depois a pinça, em seguida o anel de aperto e, por fim, a junta de borracha.
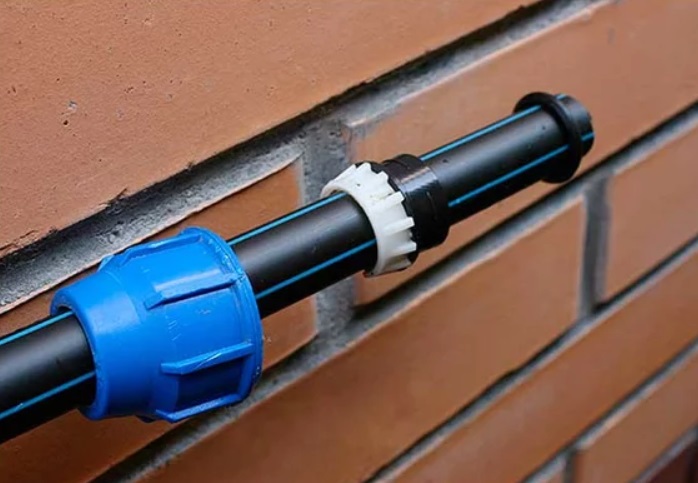
A extremidade do tubo é inserida até o fundo no corpo da conexão, e os elementos colocados na mangueira são aproximados da rosca. Depois disso, a porca de aperto é apertada firmemente com as mãos. Se tiver uma chave de corrente, pode-se apertar a conexão com ela.
Não se apresse em apertar a porca de aperto – ela pode desalinhar. Se estiver difícil de girar, é melhor desmontar a conexão e repetir o processo de montagem.
Após a instalação da conexão, verifique a estanqueidade da junta. Em caso de vazamento, pode-se apertar novamente a porca, ajustando os elementos da estrutura.
Inserção de selim no tubo
Se for necessário fazer uma derivação de um tubo de polietileno, não é necessário comprar um T. Basta fazer um furo e instalar um selim. Como fazer isso será explicado nas instruções passo a passo.
Passo um – preparação
Inicialmente, inspecione as peças a serem conectadas para verificar se não há arranhões e rachaduras e limpe a superfície com um pano úmido.
Passo dois – montagem da braçadeira
Coloque ambas as partes da braçadeira no tubo, aperte as porcas com uma chave. O objetivo do procedimento é fixar firmemente o selim.
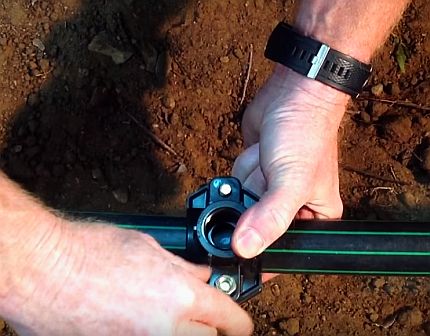
Passo três – perfuração
Marque um ponto no centro do orifício do selim e faça marcas com caneta nas bordas da conexão para lembrar sua posição. Desmonte o selim e remova suas partes. Perfure o tubo de polietileno no local marcado com uma broca do diâmetro necessário.
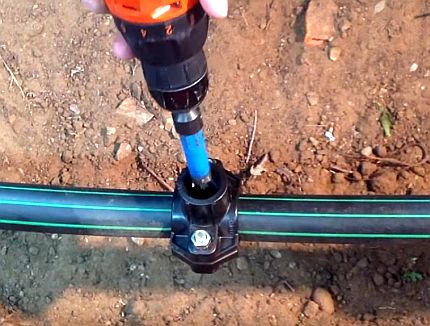
Passo quatro – montagem da sela
Limpar o interior do tubo PE das aparas e remover possíveis rebarbas nas bordas do furo perfurado. Aplicar as partes do acessório ao tubo de acordo com as marcas previamente desenhadas e apertar firmemente as porcas de fixação.
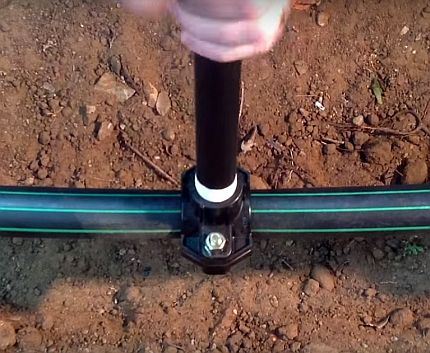
Ao enroscar o tubo ou acessório na sela, pode-se enrolar algumas camadas de fita veda-rosca.
A parte da sela com o orifício de saída pode ter, do lado do tubo, uma ranhura para um anel de vedação de borracha. Portanto, se houver vedação, é necessário colocá-la entre o tubo e o acessório.
Se, em um determinado trecho da tubulação, for necessário curvar o tubo, recomendamos fazê-lo conforme as instruções fornecidas aqui.
Conclusões e vídeo útil sobre o tema
Os vídeos sugeridos demonstrarão claramente todos os tipos de soldagem de tubos de PEAD, bem como apresentarão o processo de montagem de um acessório de compressão e de uma sela.
Soldagem por termofusão de tubos de polietileno:
Processo de soldagem por eletrofusão:
Soldagem de topo de tubos PEAD com máquina semiautomática de acionamento hidráulico:
Montagem de um acessório de compressão em um tubo:
Instalação de sela em tubo PEAD:
A instalação independente de tubulações de água de polietileno exige alguns conhecimentos e habilidades, mas é perfeitamente viável se as regras acima forem seguidas. Na ausência de equipamentos especiais, é possível montar a tubulação sem ferramentas, utilizando exclusivamente acessórios de compressão.
Existem muitas opções de montagem, mas é necessário usar aquela que garantirá o resultado com o mínimo de custo financeiro.
Está escolhendo a melhor forma de soldar polietileno e quer esclarecer alguns pontos? Não hesite, faça suas perguntas aos nossos especialistas – tentaremos ajudá-lo.
Ou talvez você queira compartilhar sua experiência pessoal com a instalação de polietileno em casa? Escreva seus comentários, adicione fotos exclusivas – muitos iniciantes se beneficiarão com suas informações.
 Braçadeiras para fixação de tubos: visão geral dos tipos e instrução de montagem
 Fazendo uma caixa para tubos no banheiro: instruções passo a passo para instalação
 Montagem de tubos de PEAD com as próprias mãos: instrução de soldagem + como curvar ou endireitar esses tubos
 Tecnologia de soldagem de tubos de polipropileno faça você mesmo: visão geral dos métodos e nuances
 Conexão de tubos de cobre: instruções e comparação de diferentes tecnologias de instalação
 Biombo de tubos de plástico: tipos de divisórias + instruções passo a passo para fabricação
 Quanto custa a conexão de gás a uma casa particular: preço da organização do fornecimento de gás
 Melhores máquinas de lavar com secagem: ranking de modelos e dicas para compradores
 O que é temperatura de cor da luz e nuances na escolha da temperatura das lâmpadas para suas necessidades
 Substituição do aquecedor a gás no apartamento: documentação da substituição + normas e requisitos básicos
Claro, os tubos de plástico para água e aquecimento são muito convenientes e qualquer homem habilidoso pode realmente instalá-los. Mas por que ninguém fala sobre a segurança durante a soldagem desses tubos, sobre o fato de que apenas o mercúrio e o chumbo podem ser mais prejudiciais que os vapores do plástico queimando?
É obrigatório usar respiradores e ventilar o ambiente. Enviar os familiares, especialmente crianças e animais (aqui se refere à massa corporal), para visitar parentes durante a reforma.
O plástico facilita nossas vidas em muitas áreas – mas também nos mata... Cuide-se!
Olá, Elina, compreendo sua preocupação e, por isso, gostaria de detalhar um pouco mais os pontos principais relativos à segurança no trabalho. Em primeiro lugar, é preciso entender que a profissão de soldador de tubos de polietileno é uma profissão de alto risco.
Mas vamos considerar os pontos para os cidadãos comuns:
– é necessário garantir uma ventilação adequada no ambiente onde os tubos de polietileno serão soldados;
– é preciso trabalhar com roupas especiais;
– utilizar luvas de proteção especiais;
– utilizar respiradores;
– fazer pausas no trabalho para sair e respirar ar fresco.
Se esses pontos forem observados, o processo de soldagem de tubos de polietileno não acarretará danos ao organismo.