Soldagem de tubos de polipropileno: regras de execução dos trabalhos e análise de possíveis erros

A possibilidade de montar tubulações por conta própria – é uma vantagem indubitável dos produtos de polipropileno. Usando um material conveniente e leve, é possível construir manualmente sistemas de esgoto, reparar e modernizar o encanamento.
O principal – é entender a especificidade da conexão dos elementos montados entre si. Você deve concordar que esta é uma parte importante do trabalho, responsável pela estanqueidade da tubulação e sua operação sem problemas.
Oferecemos a você informações detalhadas sobre como é feita a soldagem de tubos de polipropileno, qual equipamento é utilizado no trabalho, e também listamos os erros mais comuns de soldadores iniciantes.
As informações que oferecemos ajudarão a construir comunicações que funcionem sem falhas. Para uma visualização clara, o artigo é complementado com anexos gráficos e um guia em vídeo.
Conteúdo do artigo:
Especificidade da soldagem de tubos de polipropileno
O processo de soldagem é realizado devido às pronunciadas propriedades termoplásticas do material. O polipropileno amolece quando aquecido – adquire um estado semelhante à massinha de modelar.
Descrição geral da tecnologia
O retorno do material às condições normais de temperatura contribui para o endurecimento de sua estrutura até o estado normal. Essas propriedades tornaram-se a base da tecnologia de soldagem, que em termos técnicos é chamada de soldagem por polifusão.
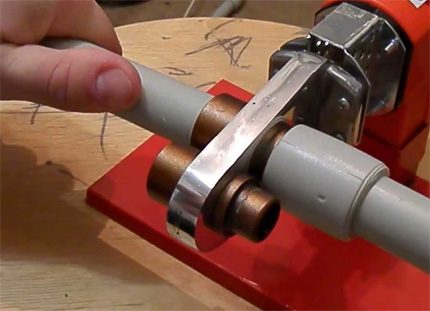
Na prática, são aplicadas duas metodologias de união das peças a serem soldadas:
- Por luva.
- Direta.
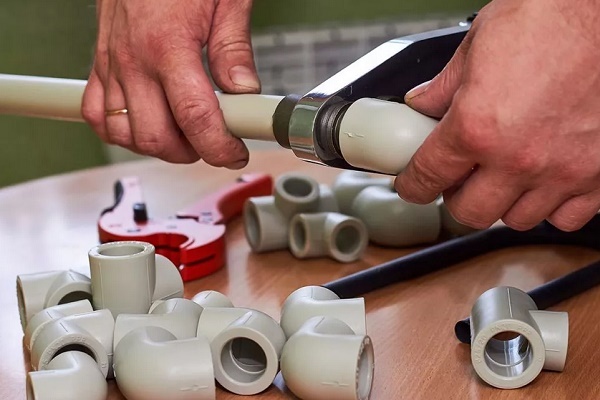
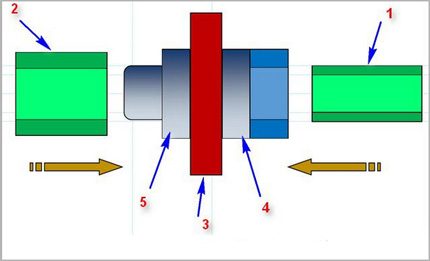
Método de luva. A técnica de soldagem mostra como soldar tubos de polipropileno, usando para isso uma peça moldada – uma luva ou tubo de diâmetro externo maior. Geralmente, essa é a forma como se realiza a soldagem de tubos plásticos cujo diâmetro não excede 63 mm.
O princípio da soldagem de duas peças neste caso baseia-se na fusão de parte do tubo ao longo da circunferência externa e parte da luva na área interna. Em seguida, as duas peças são firmemente unidas.
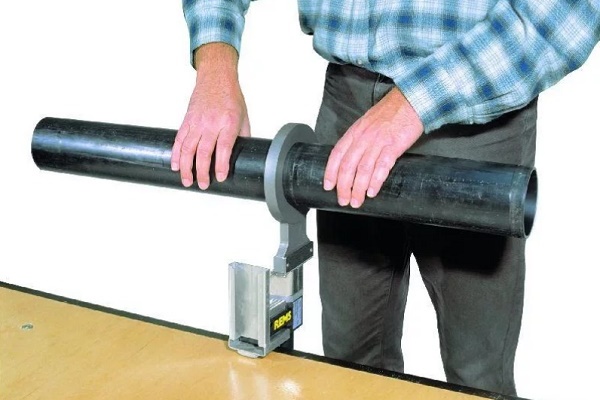
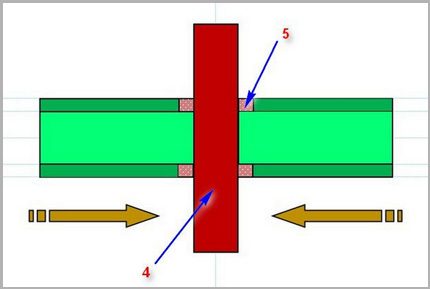
Método direto. O método é baseado no mesmo princípio de fusão de pequenas áreas de tubos plásticos, seguida de sua união. Mas nesta variante, os elementos de junção são dois tubos de diâmetros iguais, e eles são unidos pelas faces das extremidades.
Este método de soldagem de polipropileno, aparentemente simples, exige alta precisão no processamento das áreas de junção e no alinhamento exato das duas peças ao longo dos eixos durante o processo de união.
Além das tecnologias 'quentes' mencionadas, também é praticada a técnica de junção 'fria'. Aqui, como componente ativo de soldagem, utiliza-se um solvente especial capaz de amolecer a estrutura do polipropileno. No entanto, essa técnica não goza de alto nível de popularidade.
Máquinas de soldagem para tubos
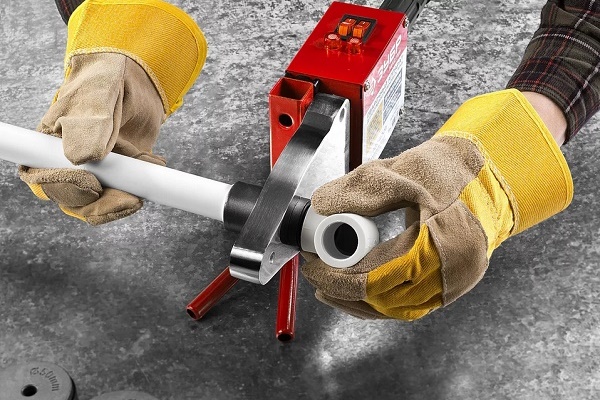
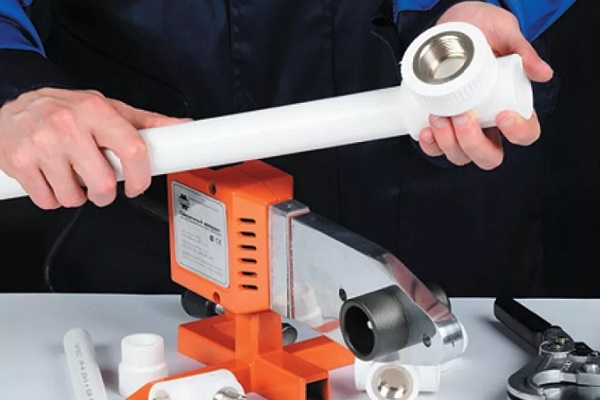
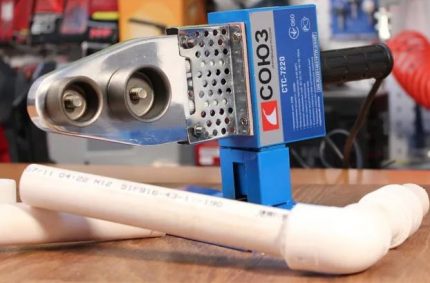
Tanto o método por luva quanto o direto exigem a soldagem de tubos plásticos com máquinas de solda especiais. Estruturalmente, o equipamento de soldagem é algo semelhante a um ferro elétrico.
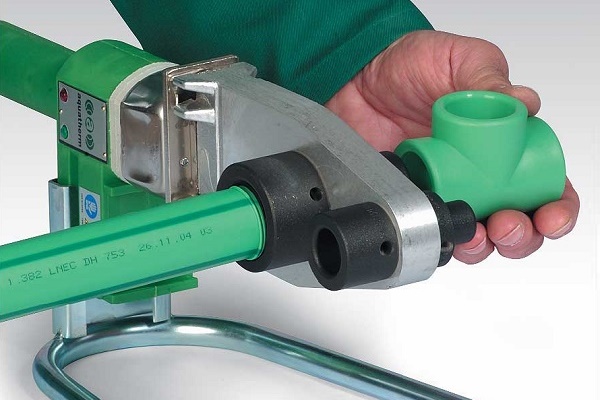
A base dos aparelhos é um elemento de aquecimento metálico maciço, em cuja superfície são instalados acessórios removíveis – mandris metálicos de diferentes diâmetros. Esse ferro de soldar é chamado de ferro de solda.
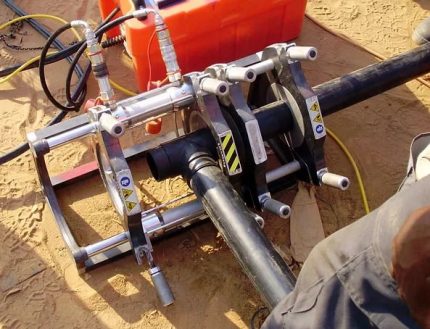
Para a realização da soldagem de topo, as construções dos aparelhos de soldar se distinguem por uma complexidade maior. Normalmente, essa técnica inclui não apenas um elemento de aquecimento, mas também um sistema de centralização das peças a serem soldadas.
Via de regra, o equipamento de soldagem direta, assim como a própria tecnologia, raramente é aplicado no âmbito doméstico. A prioridade de uso é a indústria.
Além dos ferros de solda, você também precisará de:
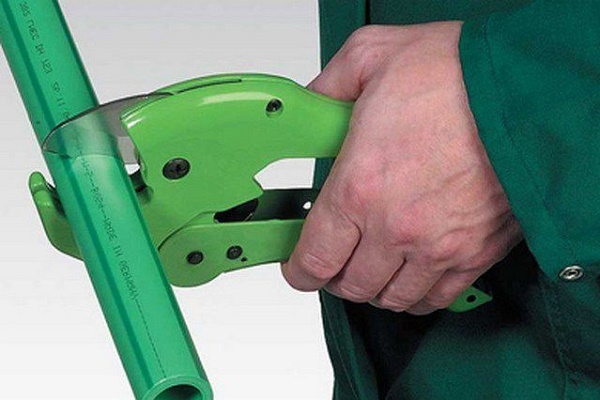
- tesoura – cortador de tubos de polipropileno;
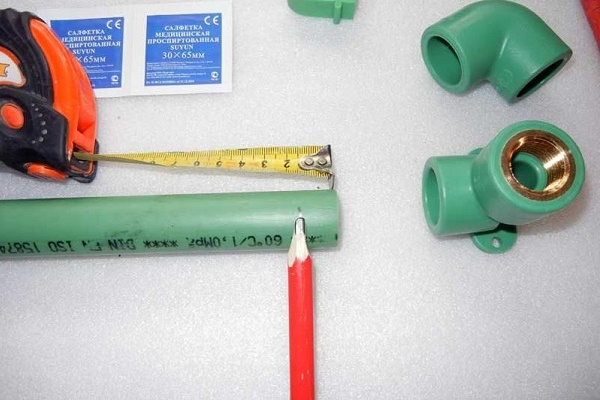
- trena de construção;
- esquadro de serralheiro;
- raspador para tubos com reforço;
- marcador ou lápis;
- desengraxante para superfícies.
Como os trabalhos são realizados em equipamentos de alta temperatura, é obrigatório usar luvas de trabalho grossas.
Procedimento de soldagem de polipropileno
Aviso importante! Os trabalhos de soldagem de materiais poliméricos devem ser realizados em condições de boa ventilação do ambiente. Durante o aquecimento e fusão dos polímeros, são liberadas substâncias tóxicas que, em determinada concentração, exercem séria influência na saúde humana.
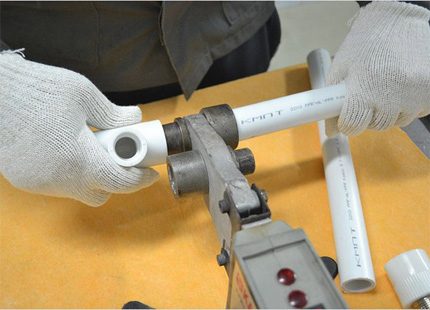
Primeiramente, é necessário se preparar para o trabalho:
- No prato do aquecedor, instale os mandris do diâmetro necessário.
- Ajuste o controlador de temperatura de soldagem para 260ºC.
- Prepare as peças a serem unidas – marque, remova o chanfro, desengordure.
- Ligue a estação de solda.
- Aguarde até atingir a temperatura de trabalho – o acendimento do indicador verde.
Monte simultaneamente as peças a serem unidas (tubo – luva) nos mandris da estação de solda. O tubo de polipropileno é montado na área interna de um mandril, e a luva (ou o soquete da peça de conexão) na superfície externa do outro mandril.
Normalmente, as extremidades do tubo são inseridas até o limite da linha marcada anteriormente, e a luva é montada até o encosto. Ao manter as peças de polipropileno nos mandris aquecidos, é importante lembrar de um detalhe crucial da tecnologia – o tempo de espera.
Se o tempo de espera for insuficiente, há o risco de obter um baixo grau de difusão do material, o que afetará a qualidade da soldagem. Se, por outro lado, as peças forem mantidas por tempo excessivo, há alto risco de deformação da estrutura do produto. Isso pode resultar na deterioração da qualidade da soldagem.
Recomenda-se usar a tabela, que indica o valor ideal de tempo para tubos com diferentes parâmetros técnicos.
Tabela de tempo de soldagem de tubos de polipropileno
| Diâmetro nominal do tubo, mm | Tempo de aquecimento para difusão ideal, seg | Tempo para unir as peças, seg | Tempo para resfriamento das peças, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
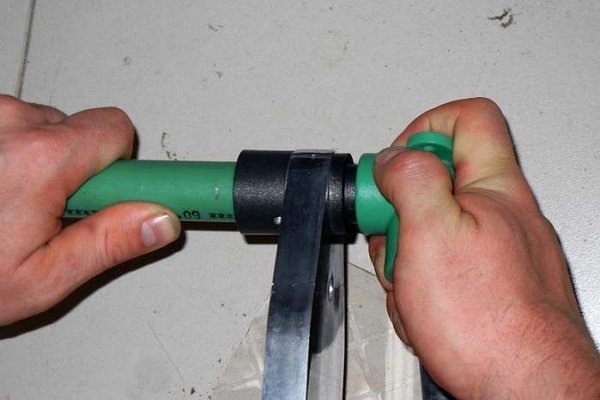
Após a permanência das peças nos mandris pelo período ideal, elas são removidas e rapidamente unidas pelas partes aquecidas. O procedimento de união deve ser realizado de forma clara e rápida (conforme o tempo na tabela), mantendo o alinhamento axial das peças a serem soldadas.
É permitido realizar pequenos ajustes nos eixos (dentro de 1-2 seg), mas não é permitido girar as peças uma em relação à outra.
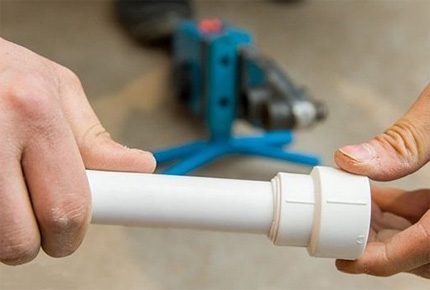
O tempo de soldagem indicado para qualquer tubo de polipropileno pode ser ajustado de acordo com as condições de execução dos trabalhos e as propriedades do material.
Por exemplo, se a instalação for realizada em temperaturas ambientes abaixo de zero, naturalmente os valores indicados aumentam em até 50% do nominal. Para cada condição não padrão, o tempo de aquecimento é determinado pelo método de soldagem experimental.
Conexão de tubos por soldagem com reforço
Vamos ver como soldar corretamente tubos de polipropileno armados. Aqui, a remoção do material de proteção é obrigatória. A presença da camada armada (folha de alumínio) na estrutura do tubo requer aquecimento adicional. Mas não é o principal.
Normalmente, esses produtos têm diâmetro maior e não se encaixam nos bicos padrão do ferro de soldar. Eles precisam ser limpos antes do processo de soldagem. A exceção são os tubos armados com fibra de vidro. Eles são soldados de forma padrão.
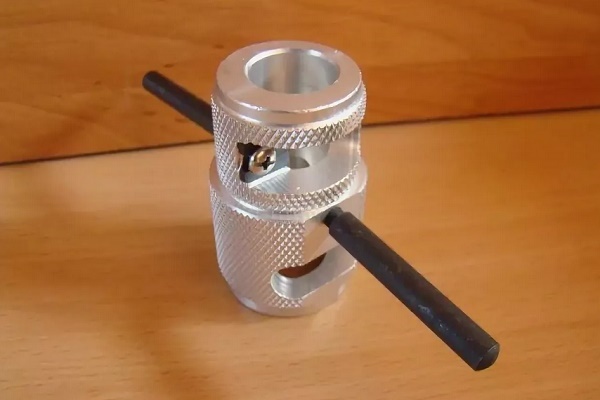
Considerando a diversidade de tecnologias de armadura de tubos de polipropileno, são aplicados diferentes métodos de preparação antes da soldagem. Tradicionalmente, utiliza-se o shaver para a limpeza.
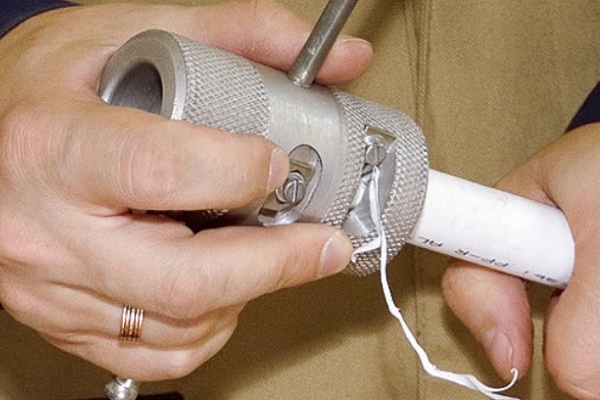
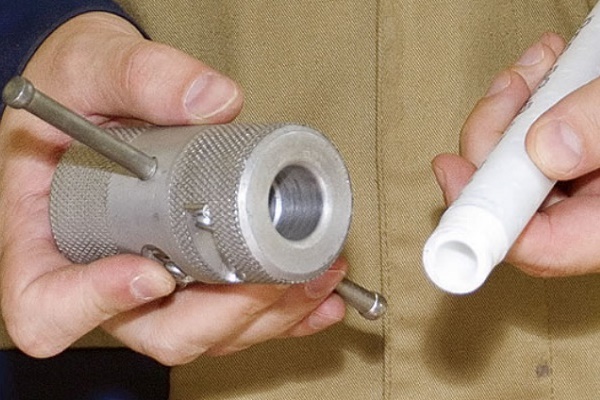
Este nome designa um dispositivo especial em forma de bucha metálica com lâminas. O shaver é colocado na extremidade do tubo a ser soldada e, com movimentos rotatórios ao redor do eixo do tubo, remove a camada armada até o plástico puro.
Se a camada reforçada está localizada na parte média da parede do tubo de plástico, aqui para o processamento é mais razoável aplicar outra ferramenta – o faceador de tubos de plástico.
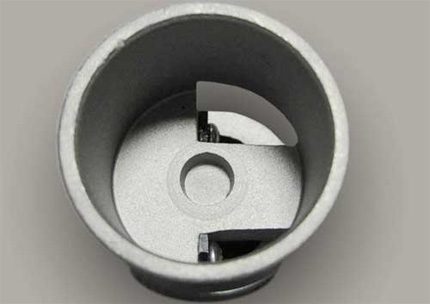
O dispositivo pouco difere do Shveyer, exceto pela disposição e construção dos elementos cortantes. Após o processamento com o faceador, a parte final do tubo é alinhada no topo, e a uma profundidade de 2 mm em toda a circunferência, uma parte da camada reforçada é cortada. Tal processamento permite realizar a soldagem sem defeitos.
Influência dos erros na qualidade da soldagem
Ações tranquilas e cuidadosamente pensadas – garantia contra erros que podem anular todo o trabalho. Deve-se considerar todos os detalhes da tecnologia de soldagem e não se afastar deles nem um passo.
Erros comuns, que resultam em nós defeituosos na rede de encanamento de polipropileno em instalação:
- Não foi realizada a limpeza da superfície do tubo da película de gordura.
- O ângulo de corte das peças acopladas difere do valor de 90º.
- Assentamento frouxo da extremidade do tubo dentro da conexão.
- Aquecimento insuficiente ou excessivo das peças a serem soldadas.
- Remoção incompleta da camada reforçada do tubo.
- Ajuste da posição das peças após a pega do polímero.
Às vezes, em materiais de alta qualidade, o aquecimento excessivo não causa defeitos externos visíveis. No entanto, nota-se deformação interna, quando o polipropileno derretido fecha a passagem interna do tubo. Posteriormente, tal nó perde a funcionalidade – entope rapidamente e bloqueia o fluxo de água.
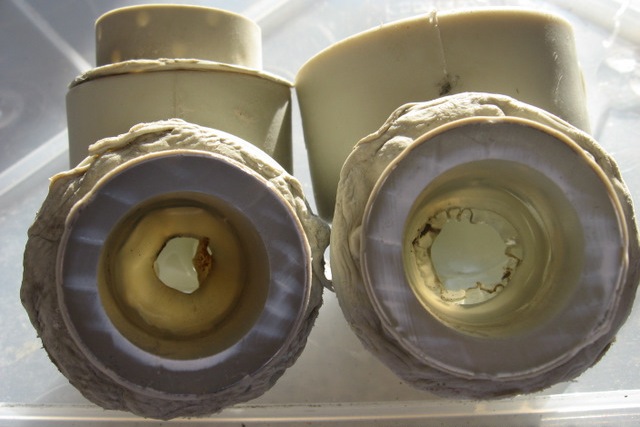
Se o ângulo de corte das partes das extremidades diferir de 90º, no momento da união das peças, as extremidades dos tubos se assentam em um plano chanfrado. Forma-se um desalinhamento das peças, que se torna perceptível quando já está montada uma linha de vários metros de comprimento.
Frequentemente, por esse motivo, é necessário refazer todo o nó novamente. Especialmente no caso de passagem de tubos em ranhuras.
A desengraxe de baixa qualidade das superfícies articuladas contribui para a formação de 'ilhas de rejeição'. Nesses pontos, a soldagem por difusão não ocorre ou ocorre parcialmente.
Por algum tempo, tubos com esse defeito funcionam, mas a qualquer momento pode ocorrer uma ruptura. Também são frequentes os erros relacionados ao assentamento frouxo do tubo dentro da conexão.
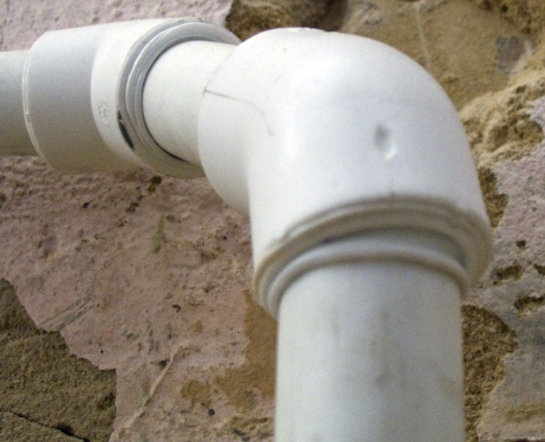
Resultado semelhante apresentam as conexões feitas com limpeza incompleta da camada de reforço. Geralmente, o tubo com reforço é usado em linhas de alta pressão. A folha de alumínio residual cria uma zona de não contato na área de soldagem. É nesse ponto que frequentemente ocorrem vazamentos.
Erro grave – tentar corrigir os elementos a serem soldados girando-os em torno do eixo um em relação ao outro. Tais ações reduzem drasticamente o efeito da soldagem por polifusão.
No entanto, em alguns pontos, a soldagem ocorre, resultando no chamado 'ponto de aderência'. Com uma pequena força de tração, o 'ponto de aderência' mantém a junta. Porém, basta colocar a junta sob pressão, e a soldagem se desfaz imediatamente.
Informações adicionais sobre soldagem de tubos de polipropileno são apresentadas neste artigo.
Conclusões e vídeo útil sobre o tema
Os profissionais sempre têm algo a ensinar. Como trabalhar com polipropileno pode ser visto no vídeo a seguir:
Montar tubulações de polímeros por meio da soldagem a quente – é um método conveniente e popular. É aplicado com sucesso na instalação de sistemas de comunicação, inclusive em nível doméstico.
Pessoas sem experiência podem utilizar este método de soldagem. O principal é entender corretamente a tecnologia e garantir sua execução precisa. E o equipamento tecnológico pode ser comprado ou alugado.
Você tem experiência com soldagem de tubos de polipropileno? Por favor, compartilhe informações com nossos leitores. Deixar comentários e fazer perguntas sobre o tema pode ser feito no formulário abaixo.
 Soldagem de tubos de cobre: análise passo a passo dos trabalhos e exemplos práticos
 Substituição de tubos no banheiro do início ao fim: projeto, escolha do material de construção, trabalhos de montagem + análise de erros
 Instalação de tubos de polipropileno por conta própria: tecnologia de trabalho com tubulação de PP
 Tecnologia de soldagem de tubos de polipropileno faça você mesmo: visão geral dos métodos e nuances
 Máquina de solda para tubos de polipropileno: classificação, ranking dos melhores + dicas de seleção
 Métodos de conexão de tubos hidráulicos: visão geral de todas as opções possíveis
 Quanto custa a conexão de gás a uma casa particular: preço da organização do fornecimento de gás
 Melhores máquinas de lavar com secagem: ranking de modelos e dicas para compradores
 O que é temperatura de cor da luz e nuances na escolha da temperatura das lâmpadas para suas necessidades
 Substituição do aquecedor a gás no apartamento: documentação da substituição + normas e requisitos básicos