Como soldar costuras verticais e horizontais com eletrossolda: instruções passo a passo

A soldagem elétrica é uma tecnologia de união da estrutura dos metais por aquecimento e fusão com arco elétrico. Ela se difundiu amplamente em várias áreas da economia nacional, incluindo o setor privado.
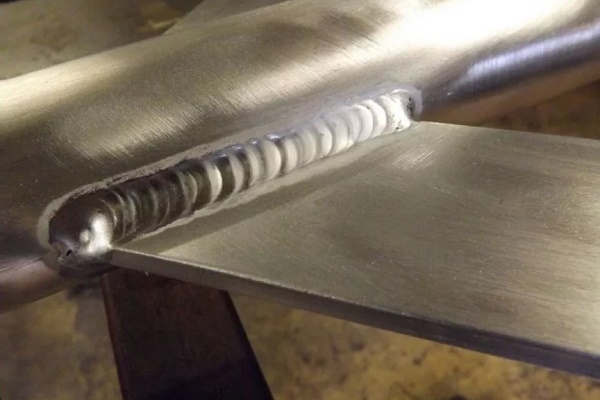
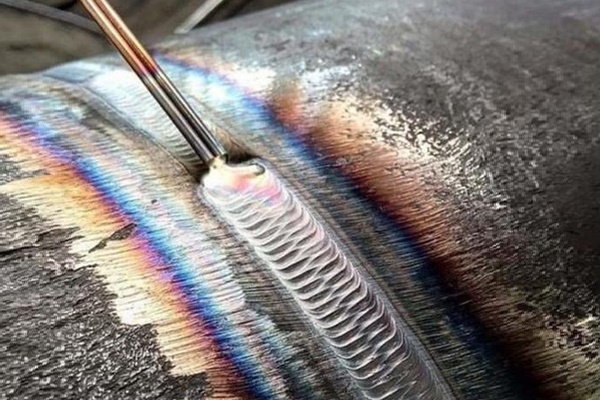
Essencialmente, com este método é possível soldar quaisquer metais entre si, considerando a temperatura do arco elétrico (7000-8000 graus). Mas antes de recorrer a esta tecnologia, será necessário aprender a soldar uma junta vertical com soldagem elétrica e entender a técnica para obter uma junta horizontal.
Conteúdo do artigo:
Juntas de solda: definições gerais
A tecnologia de soldagem de metais está intimamente ligada ao conceito de junta de solda. Esta é formada durante o processo de solidificação do metal fundido pela soldagem elétrica a arco.
Dependendo do local de execução da solda, a junta pode ser disposta horizontal ou verticalmente. Além disso, a disposição espacial da junta pode ser inferior, lateral ou superior.
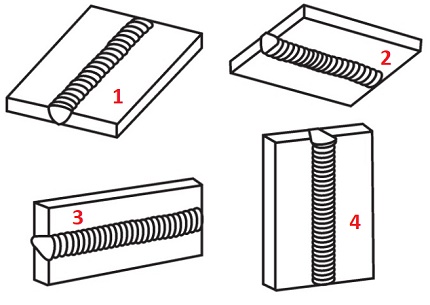
Considera-se mais simples e fácil de executar a colocação de juntas de solda no plano do horizonte inferior. Nessas condições, o metal fundido pode ser controlado com bastante facilidade.
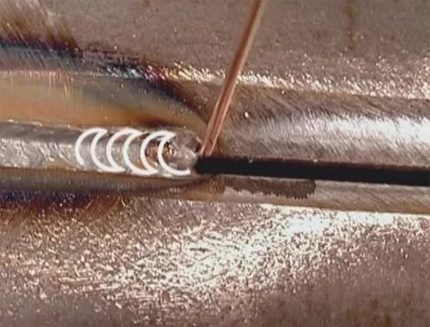
As demais opções de disposição das juntas no espaço (lateral e superior) são consideradas tecnologicamente complexas para execução, exigindo estudo da técnica de soldagem e acúmulo de experiência correspondente.
Como soldar uma junta vertical?
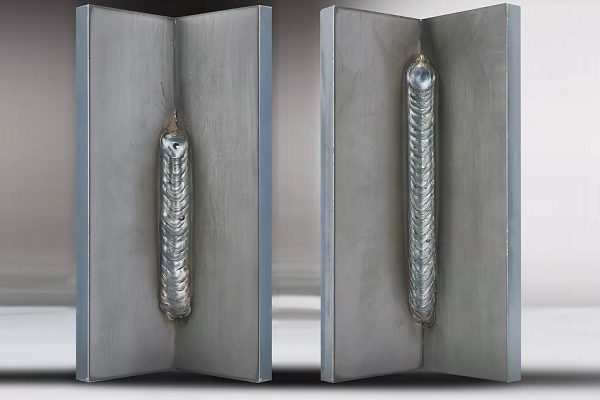
A dificuldade de controlar a soldagem ao criar uma junta vertical se deve a um fenômeno físico comum – a força da gravidade. Esta atua sobre a massa de metal fundido que, em estado líquido, tende a escorrer para baixo.
Aqui, as ações do soldador profissional consistem em evitar que a massa fundida se desprenda do local de soldagem. Para alcançar esse resultado, ajuda um arco elétrico que queima de forma estável, mantido a uma distância mínima permitida entre a ponta do eletrodo e a poça de fusão.
Técnica de baixo para cima
A junta vertical é geralmente soldada movendo o eletrodo da parte inferior para a superior. Esse percurso proporciona um controle mais estável, e o arco elétrico mantém firmemente a poça de fusão, evitando o escoamento. É justamente com a passagem de baixo para cima que se consegue formar uma solda vertical da mais alta qualidade.
Naturalmente, antes de iniciar a soldagem da junta vertical, é necessário preparar as bordas da junta e tratá-las de acordo com os requisitos técnicos. O equipamento de soldagem deve ser ajustado às condições de soldagem (definir a corrente, selecionar o eletrodo).
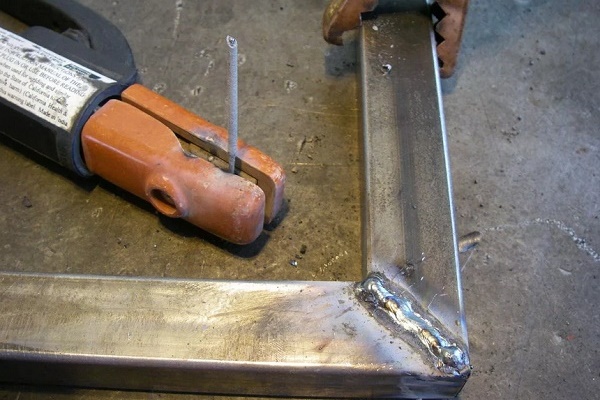
Inicialmente, ao longo da linha da junta, são feitos alguns "pontos de fixação" – soldagem com cordão curto (1 – 2 cm). O objetivo dessas ações é evitar, durante o aquecimento, o deslocamento das peças a serem soldadas devido à deformação térmica.
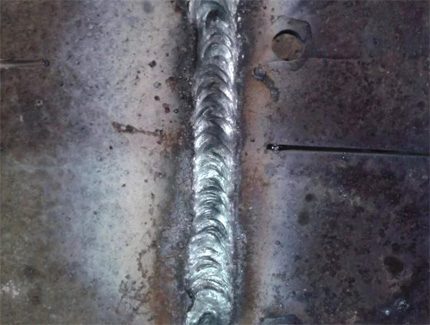
Quando se realiza a soldagem de uma junta verticalmente, o ângulo de retenção do eletrodo em relação ao plano onde o cordão será depositado é mantido entre 45-90º.
A instrução do soldador estabelece as seguintes ações:
- Pelo contato do eletrodo com o metal, o arco é aceso.
- São feitos 'pontos de fixação' em 3-4 pontos ao longo da linha da junta, do seu centro para as bordas.
- A soldagem começa no ponto inferior da linha da junta.
- O movimento do eletrodo é direcionado para cima, e a poça de fusão é mantida na zona de trabalho.
O eletrodo deve ser avançado com velocidade moderada. O principal critério de velocidade – é a formação da quantidade ideal de metal fundido na poça de soldagem.
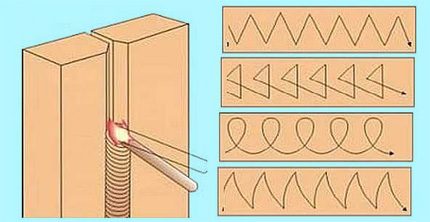
Simultaneamente ao movimento vertical do eletrodo, são permitidos movimentos transversais em zigue-zague em forma de 'meia-lua', 'árvore de Natal' ou outro 'desenho'. Mas a técnica de movimento transversal parece ser relevante apenas em metais com espessura de parede superior a 4 mm.
Recomenda-se soldar o metal com uma solda vertical em uma única passada sem parar. Para soldadores iniciantes, isso parece ser uma dificuldade. No entanto, a experiência é adquirida rapidamente.
Técnica de cima para baixo
Soldadores experientes conseguem facilmente depositar uma solda vertical com movimento do eletrodo de cima para baixo. Qual é o truque para executar essa operação?
É simples: ao acender o arco elétrico, o eletrodo é posicionado em relação ao plano de trabalho em um ângulo de 90º. Assim que o metal no ponto de formação do arco começa a derreter, o ângulo de posicionamento do eletrodo é alterado para 15-20º, abaixando um pouco o porta-eletrodo.
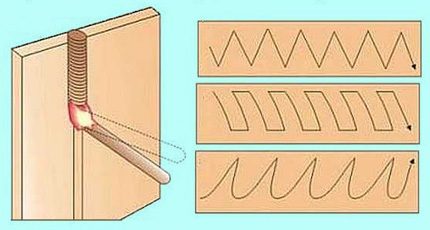
A condução do eletrodo ao longo da linha da junta de metais de parede espessa também é realizada com ziguezagues transversais em forma de 'dente de serra' ou 'retangular'. Alguns soldadores utilizam a técnica de distribuição 'ondulada' do metal fundido.
No entanto, o método de formação da solda vertical na direção de cima para baixo é acompanhado por grandes dificuldades para o soldador. Porém, segundo muitos especialistas, a soldagem dessa forma oferece melhores resultados em termos de indicadores de qualidade.
Tecnologia de soldagem da junta horizontal
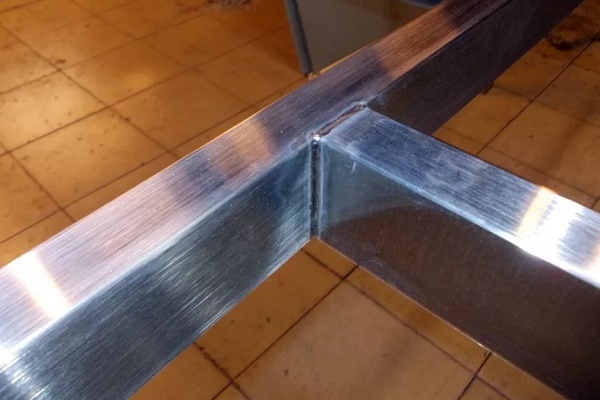
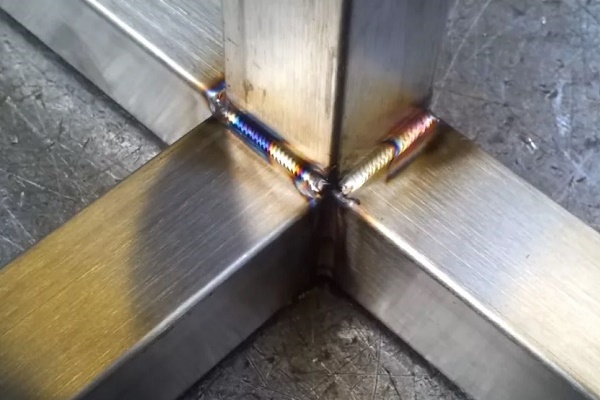
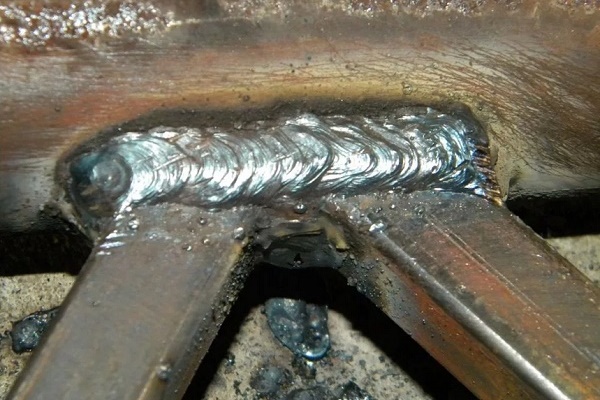
A especificidade da soldagem de cordão horizontal é praticamente a mesma que para o vertical. Os detalhes técnicos – novamente a manipulação dos ângulos de posicionamento do eletrodo.
A direção do movimento durante a soldagem das peças na junta pode ser escolhida do seu ponto extremo esquerdo ao ponto extremo direito ou vice-versa. A escolha específica da direção é determinada pelo soldador, com base no seu grau de conforto pessoal.
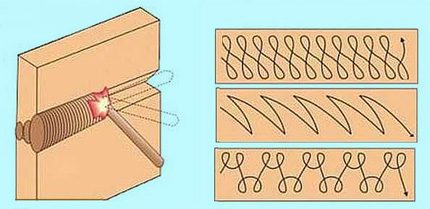
Mas como soldar corretamente a solda horizontal com eletrodo para evitar que o fundido escorra da ranhura devido à força da gravidade atuante?
Aqui, o soldador precisa escolher uma posição do eletrodo em que a força de queima do arco elétrico seja equivalente à força da gravidade das gotas de metal. Pode ser necessário ajustar a corrente e, experimentalmente, encontrar a velocidade ideal de deslocamento do eletrodo.
Normalmente, a soldagem da solda horizontal é feita continuamente até a conclusão total. No entanto, se não for possível controlar o fundido (poça de fusão), pode-se tentar mudar a técnica – passar para um movimento com extinção periódica do arco.
Todas essas sutilezas são adquiridas com a experiência em trabalhos de soldagem. Portanto, não se desespere se nas primeiras tentativas nada der certo.
A formação da solda horizontal com a largura e profundidade de penetração desejadas geralmente é alcançada através do movimento transversal cuidadoso da extremidade incandescente do eletrodo de uma borda de uma peça a ser unida até a borda da outra.
Na soldagem de metais com espessura de até 4 mm, são aplicadas diferentes variações do 'padrão' de movimento transversal do eletrodo. Não há recomendações específicas a esse respeito. O principal é obter a largura da solda e a profundidade de penetração necessárias.
Arco elétrico: controle do comprimento ideal
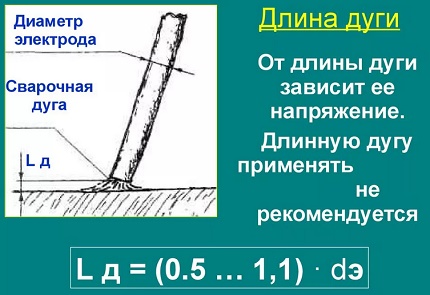
A magnitude da folga entre a extremidade incandescente do eletrodo e a superfície do metal, suficiente para a formação de uma descarga elétrica, é chamada de comprimento do arco. Uma das principais bases da instrução do soldador é o controle do comprimento ideal do arco.
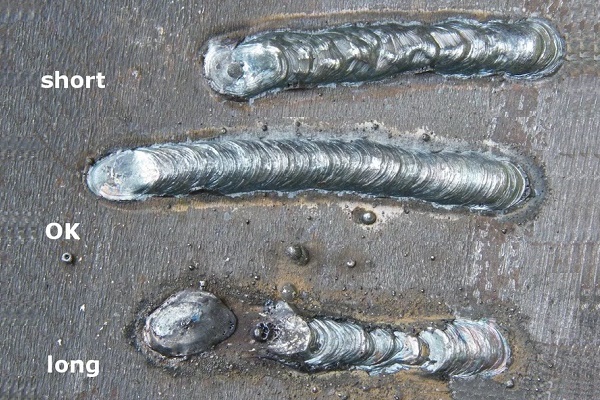
Teoricamente, no modo de soldagem, podem-se obter três intervalos de arco:
- curto (1 – 1,5 mm);
- longo (3,5 – 6 mm);
- normal (2 – 3 mm).
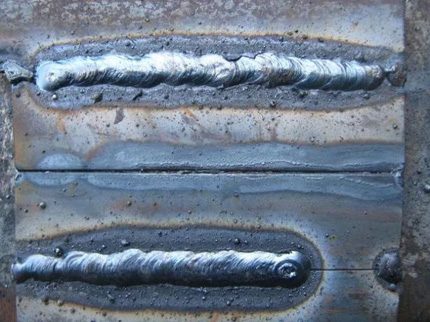
Para o modo de queima do arco curto, é característico o aquecimento insuficiente do metal em largura. Nas bordas da solda, nesses casos, observa-se o chamado 'socavão' – uma pequena depressão. A presença de tal defeito indica baixos indicadores de qualidade da solda.
O modo de soldagem com arco longo geralmente é acompanhado por sua extinção periódica. Aqui, observa-se um pequeno aquecimento do metal em profundidade. Não se pode falar de boa qualidade da solda também.
Assim, resta apenas uma opção para o soldador iniciante se orientar – o comprimento normal do arco, que não deve exceder Ld = 0,5-1,1 * De (Ld – comprimento do arco; De – diâmetro do eletrodo).
Controle da posição do eletrodo
O processo de soldagem pode ser executado com o eletrodo posicionado em ângulo para frente, ângulo para trás ou ângulo reto. Utilizando qualquer uma dessas três técnicas, o soldador é capaz de criar soldas em diferentes condições de trabalho.
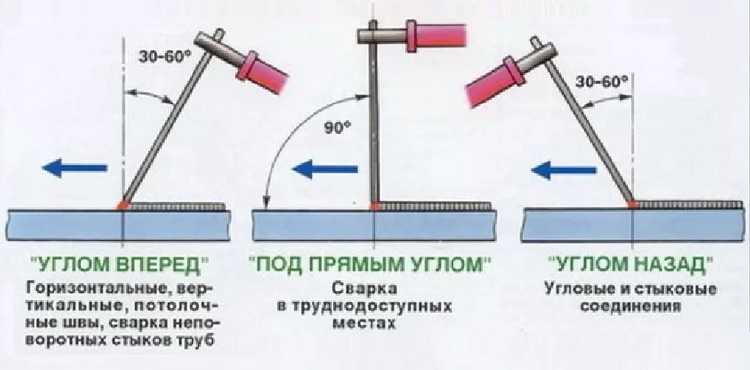
Assim, a técnica 'ângulo para frente' é tradicionalmente usada para unir elementos com soldas horizontais e verticais em condições de peças posicionadas acima no espaço (soldagem de teto). Essa mesma técnica é usada com sucesso para soldagem de juntas de tubos não rotativos ou na construção de um forno caseiro a partir de um cilindro de gás.
Segurando o eletrodo exatamente em ângulo reto (90º), o soldador garante a execução de trabalhos em locais de difícil acesso. Finalmente, a técnica 'ângulo para trás' permite realizar trabalhos de soldagem de qualidade em juntas de canto.
Ao posicionar o eletrodo 'ângulo para frente', geralmente se trabalha com metais de parede fina. Nessa posição do eletrodo, obtém-se uma solda larga de pequena profundidade. Em metais de parede espessa, ao contrário, procura-se usar a técnica 'ângulo para trás', garantindo o aquecimento do metal a uma profundidade suficiente.
Parâmetros de corrente e movimento do eletrodo
O valor da corrente e a velocidade de movimento do eletrodo são fatores significativos que influenciam a qualidade da solda. A soldagem com altas correntes é acompanhada pelo aquecimento do metal a uma grande profundidade, o que permite aumentar a velocidade de movimento do eletrodo. Sob uma relação ótima entre corrente e velocidade de movimento do eletrodo, obtém-se uma solda uniforme e de qualidade.
Tabela de correspondência de corrente, eletrodo e espessura do metal
| Corrente, A | Diâmetro do eletrodo, mm | Espessura do metal, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Ao mover o eletrodo com uma certa velocidade, deve-se levar em conta a magnitude da potência do arco. A alimentação excessivamente rápida do eletrodo com baixa potência não conseguirá fornecer temperatura de aquecimento suficiente.
Como resultado, não será possível soldar o metal até a profundidade necessária. A solda simplesmente 'ficará' na superfície, mal 'prendendo' os limites das bordas.
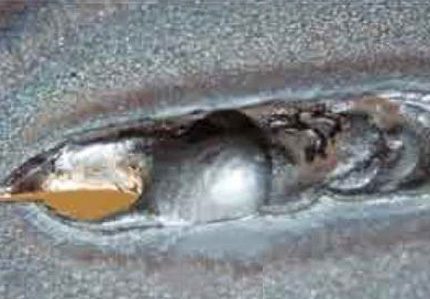
Por outro lado, em condições de avanço excessivamente lento do eletrodo, cria-se uma atmosfera de superaquecimento, que ameaça a deformação do metal na linha de soldagem. Se os elementos metálicos têm estrutura fina, o arco potente simplesmente queimará o metal.
É possível praticar com sucesso no campo de soldador iniciante e aperfeiçoar as habilidades de execução de soldas ao fabricar um fogão a óleo usado, cuja base do corpo é um tubo metálico. Recomendamos que você se familiarize com informações úteis.
Instrução para o soldador iniciante
Os trabalhos de soldagem só podem ser realizados com o uso de equipamentos adequados.
O conjunto padrão contém:
- Jaqueta, calças, luvas, calçados feitos de materiais fortes, resistentes e incombustíveis.
- Um chapéu que cubra completamente a parte de trás da cabeça.
- Uma máscara de proteção especial para o rosto e os olhos.
Para realizar a soldagem, deve-se usar um aparelho em boas condições, cuja parte elétrica seja coberta por um invólucro confiável. Os cabos elétricos que compõem o aparelho devem ter isolamento intacto e corresponder às características elétricas do equipamento.
O local do soldador deve ser equipado com uma mesa de trabalho, fontes de luz, barramento de aterramento, meios de proteção contra choques elétricos e equipamentos de combate a incêndio.
E, antes de iniciar os trabalhos, é necessário estudar minuciosamente as regras de soldagem elétrica, examinar e aprender os métodos e as opções de execução das juntas.
Conclusões e vídeo útil sobre o tema
Sugerimos assistir a uma videoaula prática de soldagem: como são soldadas as juntas horizontais e verticais:
Não é necessário ter qualificação de soldador profissional, mas é desejável dominar a técnica de soldagem. Graças às habilidades adquiridas no ofício da soldagem, a pessoa tem mais possibilidades para realizar vários projetos domésticos.
Se houver vontade, a tecnologia sempre pode ser estudada, e a experiência prática ajudará a dominar a técnica de execução dos trabalhos em alto nível.
Você quer contar sobre sua própria experiência na execução de soldas? Conhece os detalhes do processo que não foram mencionados no artigo? Por favor, escreva comentários no bloco localizado abaixo.
 Soldagem elétrica para iniciantes: nuances de trabalhos de soldagem e análise dos principais erros
 Quanto custa a conexão de gás a uma casa particular: preço da organização do fornecimento de gás
 Melhores máquinas de lavar com secagem: ranking de modelos e dicas para compradores
 O que é temperatura de cor da luz e nuances na escolha da temperatura das lâmpadas para suas necessidades
 Substituição do aquecedor a gás no apartamento: documentação da substituição + normas e requisitos básicos