Maçarico a gás de injeção para forja artesanal: guia de fabricação
O princípio de funcionamento do queimador por injeção para pequenas forjas baseia-se na sucção do jato de gás para o corpo do queimador. Pode-se comprá-lo em uma loja. No entanto, se um queimador a gás por injeção para forja for feito por conta própria, ele servirá tão bem quanto.
Vamos explicar como construir a ferramenta seguindo todas as regras. O principal é considerar todos os requisitos na fabricação. Afinal, estaremos lidando com uma mistura explosiva de gás e ar.
Conteúdo do artigo:
Características e tipos de queimadores por injeção
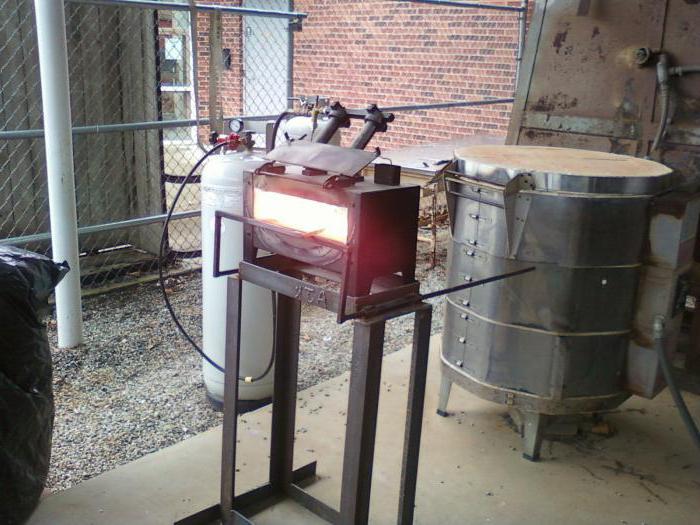
Do design do queimador da forja dependem o grau de queima do metal durante o aquecimento para forjamento, a intensidade da formação de incrustações na superfície e o consumo total de gás. Em forjas fechadas, utilizam-se queimadores de chama curta.
Seu design construtivo garante uma mistura rápida da mistura combustível, o que proporciona alta eficiência. Os produtos da combustão são removidos do espaço de trabalho da forja de maneira uniforme e o mais eficiente possível.
Princípio de funcionamento dos queimadores
Em queimadores desse tipo, ocorre a queima de propano proveniente de um gasoduto ou botijão. Aqui, a mistura de gás e ar é formada por ejeção, ou seja, sucção do ar para dentro do queimador sob a ação da energia do jato de gás pressurizado.
Na zona onde ocorre a captação de ar, aparece uma depressão, fazendo com que o ar se mova na direção desejada. Misturando-se no corpo do queimador, a mistura de trabalho sai dele sob pressão, criando a temperatura necessária.
A qualidade do funcionamento do queimador a gás depende da constância da proporção entre o volume de gás e ar. A alteração da densidade do gás afeta a capacidade de sucção de ar do queimador.
Todas as alterações na temperatura de combustão devem ser acompanhadas por alterações correspondentes no fornecimento de ar necessário para a ignição.
Em caso de desequilíbrio dos indicadores, é necessário ajustar o coeficiente de injeção para alcançar sua estabilidade. Isso é feito alterando a pressão do gás ou ajustando a válvula de ar.
Classificação dos queimadores por características principais
Eles são classificados por diferentes características. Com base no volume de ar primário aspirado, distinguem-se queimadores de mistura parcial e total. As principais características dos primeiros são o coeficiente de injeção e a taxa de múltipla.
O coeficiente de injeção é determinado pela relação entre os volumes de ar injetado e o necessário para a combustão de 100% do gás. A expressão 'taxa de injeção' refere-se à relação entre o volume de ar primário e o consumo de gás do queimador.
Os queimadores de injeção usados em forjas domésticas podem ser de baixa pressão de gás (até 5 kPa) e média — de 5 kPa a 0,3 MPa. Quando o gás no queimador está a uma pressão de 20-90 kPa, a potência de aspiração de ar permanece praticamente inalterada, mesmo quando a pressão do gás e a depressão na forja sofrem alterações.
Quando a pressão cai abaixo desse limite, o coeficiente de injeção aumenta, a pressão diminui e a depressão na forja aumenta. Dependendo da presença de um coletor de distribuição, existem queimadores de uma ou várias chamas.
Há uma divisão pelo número de bocais: com um bocal — de bocal único, com vários — de múltiplos bocais. Esses elementos são posicionados no centro ou dispersos. Por essa característica, existem queimadores com bocal central e periférico.
Queimador por injeção caseiro
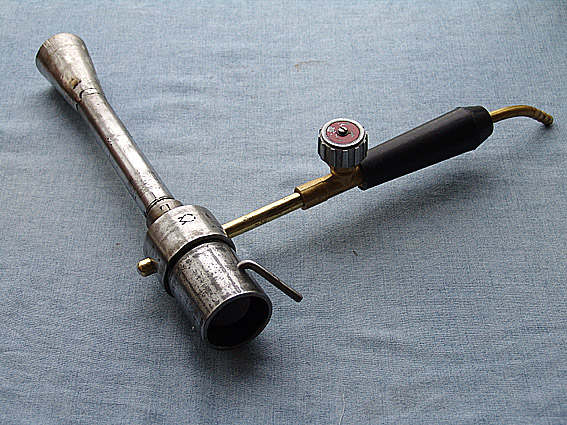
Em um queimador caseiro de construção padrão, o gás é fornecido a partir de um cilindro através de uma mangueira especial, geralmente propano. Não há necessidade de um redutor de pressão, pois o fluxo de gás é regulado por uma válvula de trabalho localizada no cilindro.
A abertura e o fechamento do fornecimento de gás são feitos por meio de uma válvula de bloqueio; os demais ajustes do queimador são feitos por meio da válvula de trabalho. Mangueira de gás, por onde o gás flui, é conectada a um bocal especial com nipple.
Isso permite definir o tamanho e a velocidade da chama. O nipple e o tubo estão colocados em um copo metálico. É aqui que ocorre a saturação do propano com oxigênio do ar que entra.
Do copo metálico, a mistura combustível entra na zona de combustão através do bocal sob pressão. Para que o processo seja contínuo, o bocal possui orifícios especiais que atuam como ventilação adicional.
Para a fabricação caseira, serão necessários o desenho de um queimador a gás para forja, bem como um conjunto de ferramentas e materiais:
- pedaços de tubos, ferragens metálicas;
- esmerilhadeira;
- lima semicircular ou circular;
- furadeira de bancada; se não tiver, pode ser substituída por uma furadeira manual;
- solda semiautomática;
- macho de roscar, cossinete, broca, escova para metal, martelo, alicate;
- discos — de desbaste, de corte;
- chapa de ferro com espessura de 1, 2 e 3 mm;
- equipamentos de proteção para soldagem.
Todo o trabalho de fabricação do dispositivo de combustão consiste em cinco etapas.
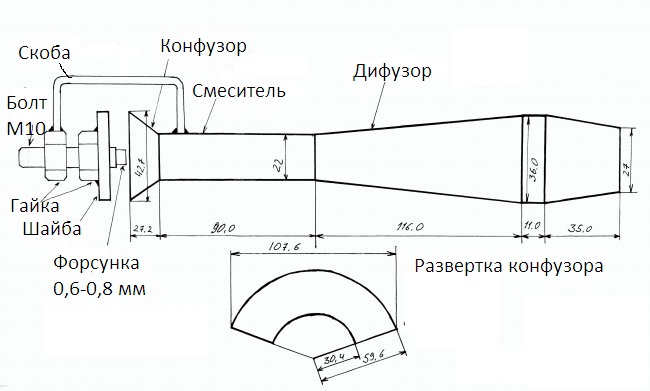
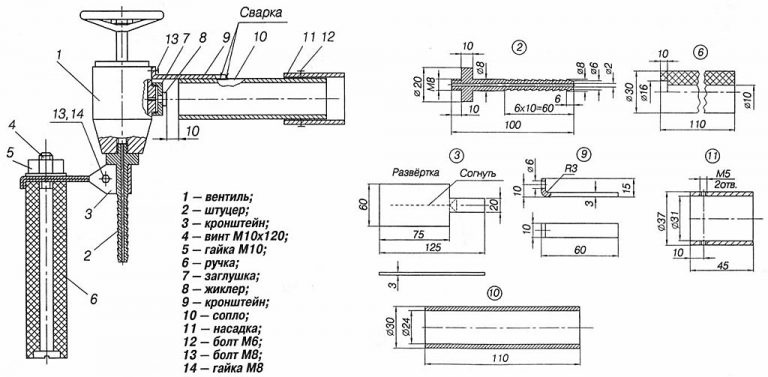
Na primeira etapa, fabrica-se o difusor. Como material de partida, pode-se usar um pedaço de tubo de diâmetro adequado. Por exemplo, um silenciador de aço inoxidável ou um tubo de água.
Ao longo do tubo, com o auxílio de uma esmerilhadeira, fazem-se cortes no comprimento desejado. No tubo, coloca-se um anel de rolamento com diâmetro adequado. Repete-se o mesmo do outro lado.
Os cortes são soldados, em seguida pega-se um disco de flap e lixa-se a superfície até ficar completamente lisa. Soldam-se e limpam-se todos os poros e áreas não soldadas. Com uma lima redonda ou meia-cana, removem-se as rebarbas dentro da peça.
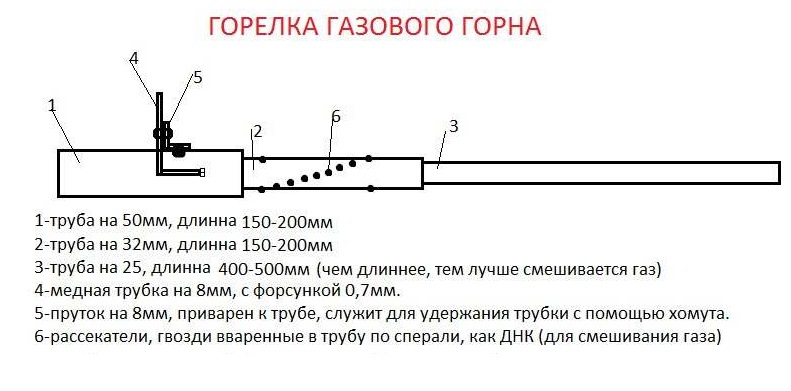
O próximo passo é a fabricação do misturador e do confusor. O primeiro tem formato de tubo. Um tubo de água com cerca de 2 cm de diâmetro e 9 cm de comprimento serve. O tubo é soldado ao difusor, e a ele o confusor — um cone para entrada de ar.
A peça bruta para ele pode ser cortada de uma chapa de 1,2 mm de espessura. Em seguida, dobra-se, solda-se a costura e a peça pronta é soldada ao misturador. Na extremidade, faz-se uma superfície plana para o encaixe da arruela de ajuste. Através da diminuição/aumento da folga entre o confusor e a arruela, regula-se o fluxo de ar de entrada.
Em seguida, passa-se à fabricação do mecanismo de alimentação dos componentes da mistura gás-ar. Nesta etapa, será necessário um parafuso com rosca longa M10. Corta-se a cabeça, em seguida, fura-se um furo passante de 5 mm de diâmetro na extremidade e faz-se uma rosca M6.
Para criar o bico, pode-se usar uma ponta para alimentação de arame de solda de uma máquina semi-automática. Como ela tem um comprimento considerável, precisa ser cortada. Deve restar aproximadamente 3-4 mm após a rosca. A parte restante será suficiente para fazer mais um giclê.
Para o trabalho seguinte, será necessária uma arruela com diâmetro externo de 43 mm. Ela pode ser comprada ou fabricada por conta própria a partir de uma chapa de metal. No centro da arruela, fura-se um furo de 1,2 cm de diâmetro. Solda-se uma porca M10 na arruela pronta.
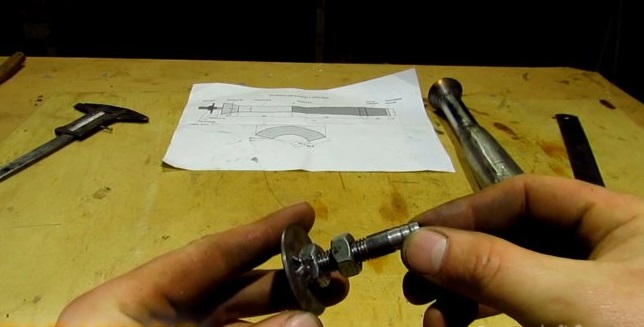
Antes de iniciar a instalação, é necessário fazer um suporte do conjunto ao corpo na forma de uma braçadeira. Ela pode ser cortada em chapa metálica. Sem alterar a posição da montagem, coloque-a contra o confusor, encaixe a braçadeira e solde-a na porca e no corpo. O local da soldagem não é muito importante, mas é necessário que a estrutura seja rígida.
Girando e desapertando o parafuso, ajusta-se o grau de ejeção. Como mostra a prática, o resultado ideal é alcançado quando o bico entra no confusor a uma profundidade de cerca de dois mm. A quantidade de ar que entra é ajustada pela arruela.
A etapa final é o teste. Para isso, coloca-se uma mangueira no parafuso. No redutor, ajusta-se a pressão para 0,2 kg/cm². Pode-se experimentar com esse valor, mas é preciso lembrar que, com um alto consumo de gás, o cilindro, especialmente com capacidade de 5 litros, pode congelar rapidamente. Nesse caso, um bico de 0,6 mm é mais adequado.
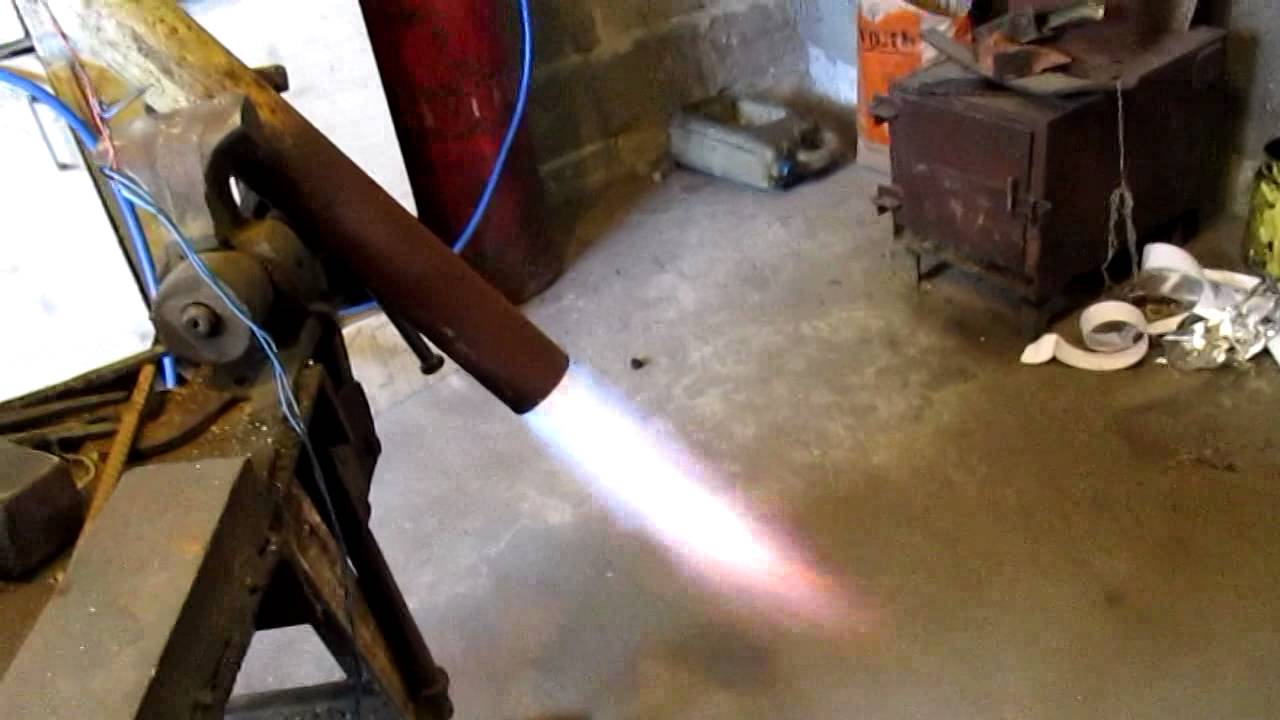
A arruela deve ser fechada completamente antes do acendimento ou deixar um pequeno espaço. Após acender o gás, aumente gradualmente a alimentação de ar. A chama ficará cada vez mais azul e se afastará gradualmente do bico do queimador. Uma característica do funcionamento do queimador em uma forja aberta é que, com o aumento adicional do jato de ar, a chama se separa do queimador e ocorre sua extinção.
Para evitar esse fenômeno, coloca-se um obstáculo (divisor) na trajetória da chama ou usa-se o queimador em um espaço fechado. Nesse caso, o fogo que sai do bico inflamará o gás e a combustão será mantida.
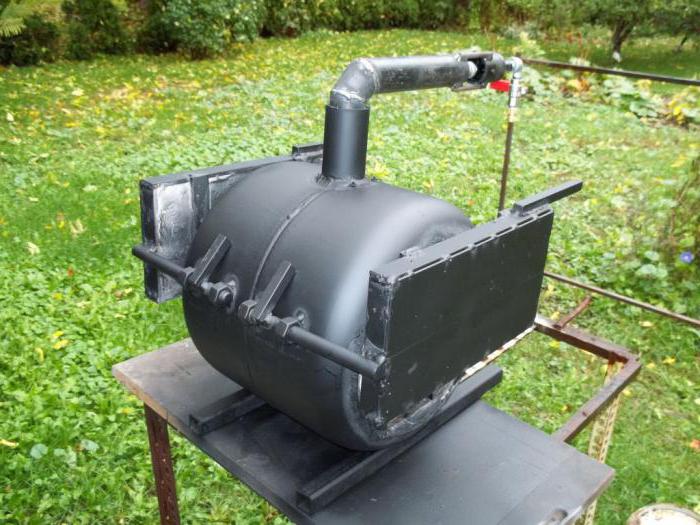
Se o queimador funciona com gás de rede, em condições ideais sua chama deve ser de um azul brilhante. Quando a fonte de gás é um cilindro abastecido com mistura de propano-butano, a mistura combustível tem a aparência de línguas amarelas.
Esse queimador de tipo de injeção funciona muito bem em espaço fechado. Se for bem ajustado, pode-se obter temperaturas de até 1200°. Essas condições são adequadas para forjar peças de limas, recozer lâminas, fundir metais não ferrosos.
O gás é fornecido ao queimador a partir da rede ou do cilindro, controlando o processo com um regulador. Para verificar a regulagem e a pressão, é realizado um teste de partida de gás ou de mistura gasosa, monitorando o odor.
Vantagens e desvantagens do queimador por injeção
O uso de um queimador de gás de qualidade para forja de ferreiro tem várias vantagens:
- uso da energia do gás para a injeção de ar;
- boa mistura de ar com gás;
- possibilidade de controlar a relação volumétrica gás/ar ao alterar o regime de temperatura do queimador;
- facilidade de uso;
- eficiência econômica;
- simplicidade da construção.
Juntamente com as vantagens, também existem algumas desvantagens. Os queimadores de bocal único, considerando a potência térmica, são bastante longos. É necessário garantir a coincidência estrita do eixo do bocal e do queimador. Durante o funcionamento, produzem muito ruído.
As desvantagens significativas dos queimadores de baixa pressão são o grande comprimento da chama e a dependência da velocidade de fornecimento do ar secundário da rarefação do forno.
O artigo seguinte apresentará as variedades de queimadores a gás para fogões de sauna e os métodos de sua instalação, que vale a pena ler para todos os proprietários de áreas rurais com suas próprias saunas.
Conclusões e vídeo útil sobre o tema
O queimador de injeção desenvolvido por Alexandre Kuznetsov é particularmente popular. Neste vídeo, ele explica do que consiste a construção e como montá-la:
Exemplo de funcionamento do queimador de injeção:
Um queimador de injeção corretamente projetado e feito à mão em conformidade com os requisitos será um auxiliar confiável por um longo período. Este dispositivo substituirá ferramentas caras de fabricação industrial. Com sua ajuda, muitos problemas domésticos podem ser resolvidos sem recorrer à ajuda de profissionais.
Quer contar como montou o queimador de injeção para trabalhos de forja com as próprias mãos? Possui informações úteis sobre o tema do artigo? Por favor, deixe comentários no formulário abaixo, faça perguntas, publique fotos.
 Queimador a gás feito de maçarico de solda caseiro: guia de fabricação e operação
 Queimador a gás caseiro para propano: instruções passo a passo para montar queimadores caseiros
 Queimador a gás para fogão de sauna caseiro: como fabricar um dispositivo caseiro
 Fogão a gás faça você mesmo: melhores opções de fogões caseiros feitos com materiais improvisados
 Rampa de gás para botijões: construção + exemplo de fabricação faça você mesmo
 Reparo de maçarico a gás portátil com ignição piezoelétrica faça você mesmo: falhas comuns e como corrigi-las
 Quanto custa a conexão de gás a uma casa particular: preço da organização do fornecimento de gás
 Melhores máquinas de lavar com secagem: ranking de modelos e dicas para compradores
 O que é temperatura de cor da luz e nuances na escolha da temperatura das lâmpadas para suas necessidades
 Substituição do aquecedor a gás no apartamento: documentação da substituição + normas e requisitos básicos